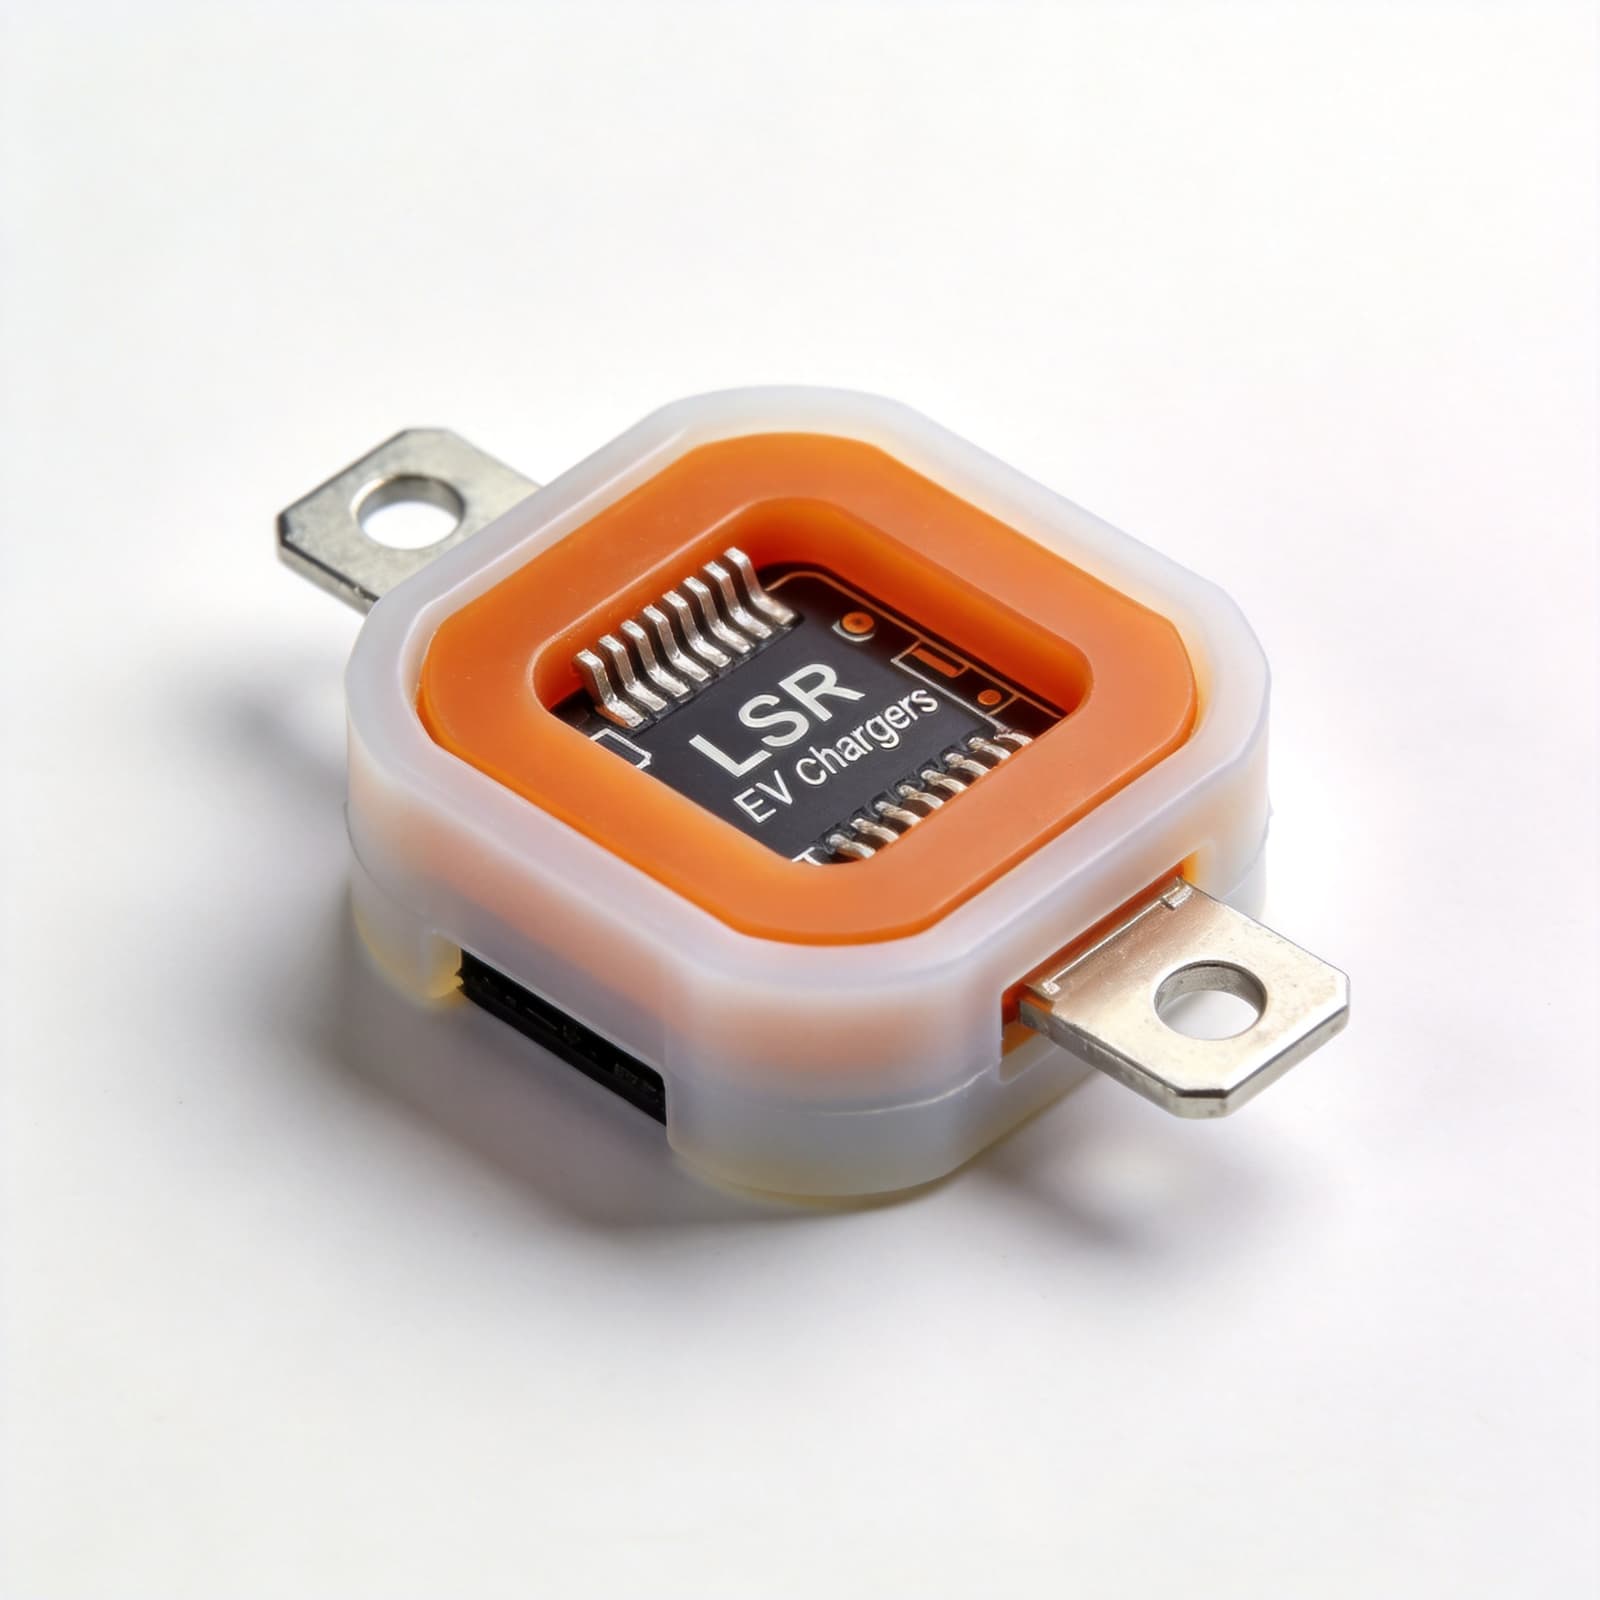
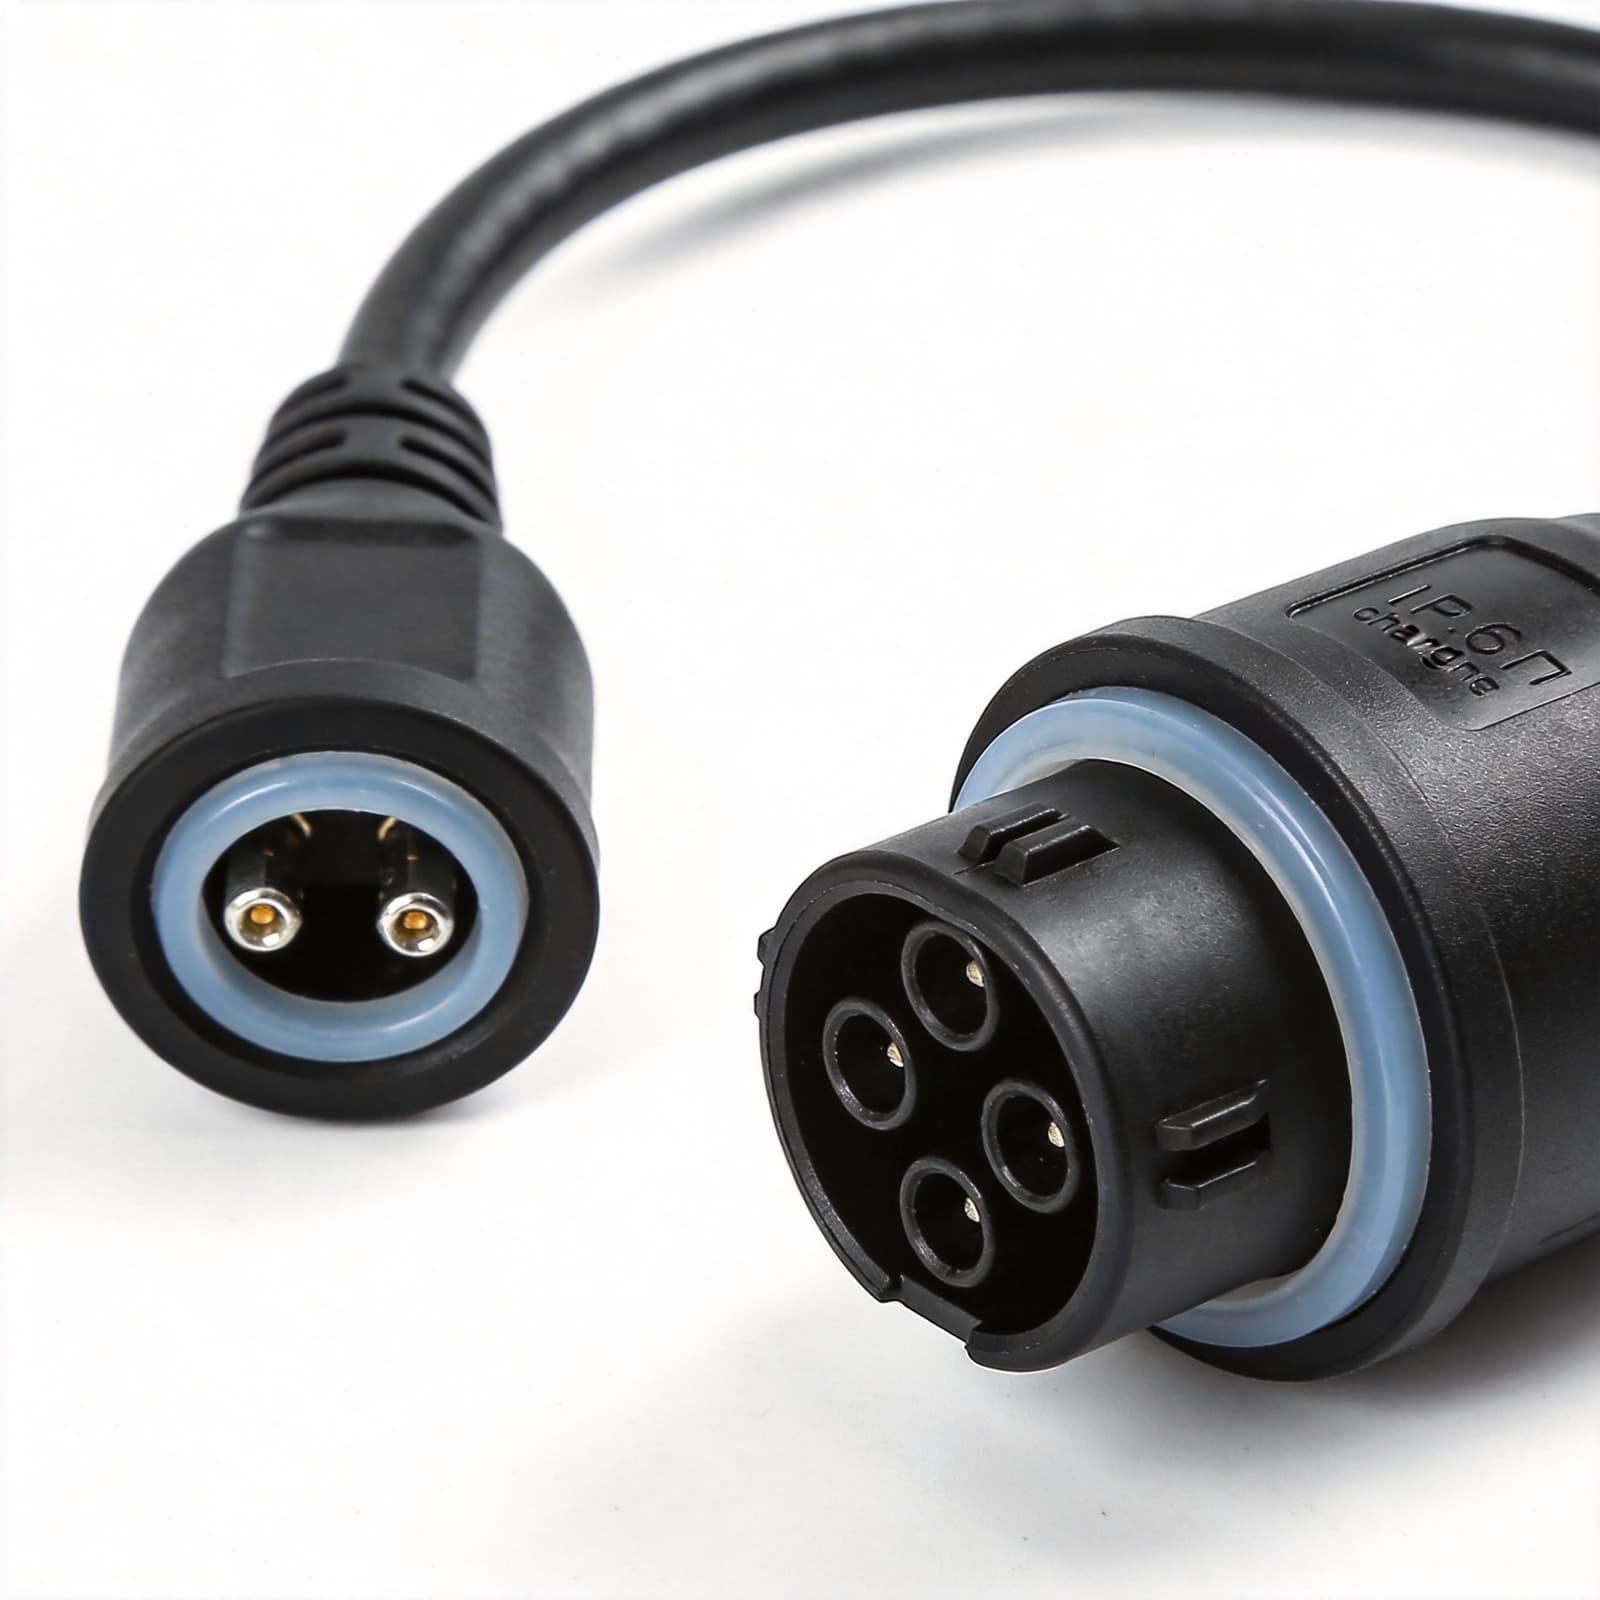
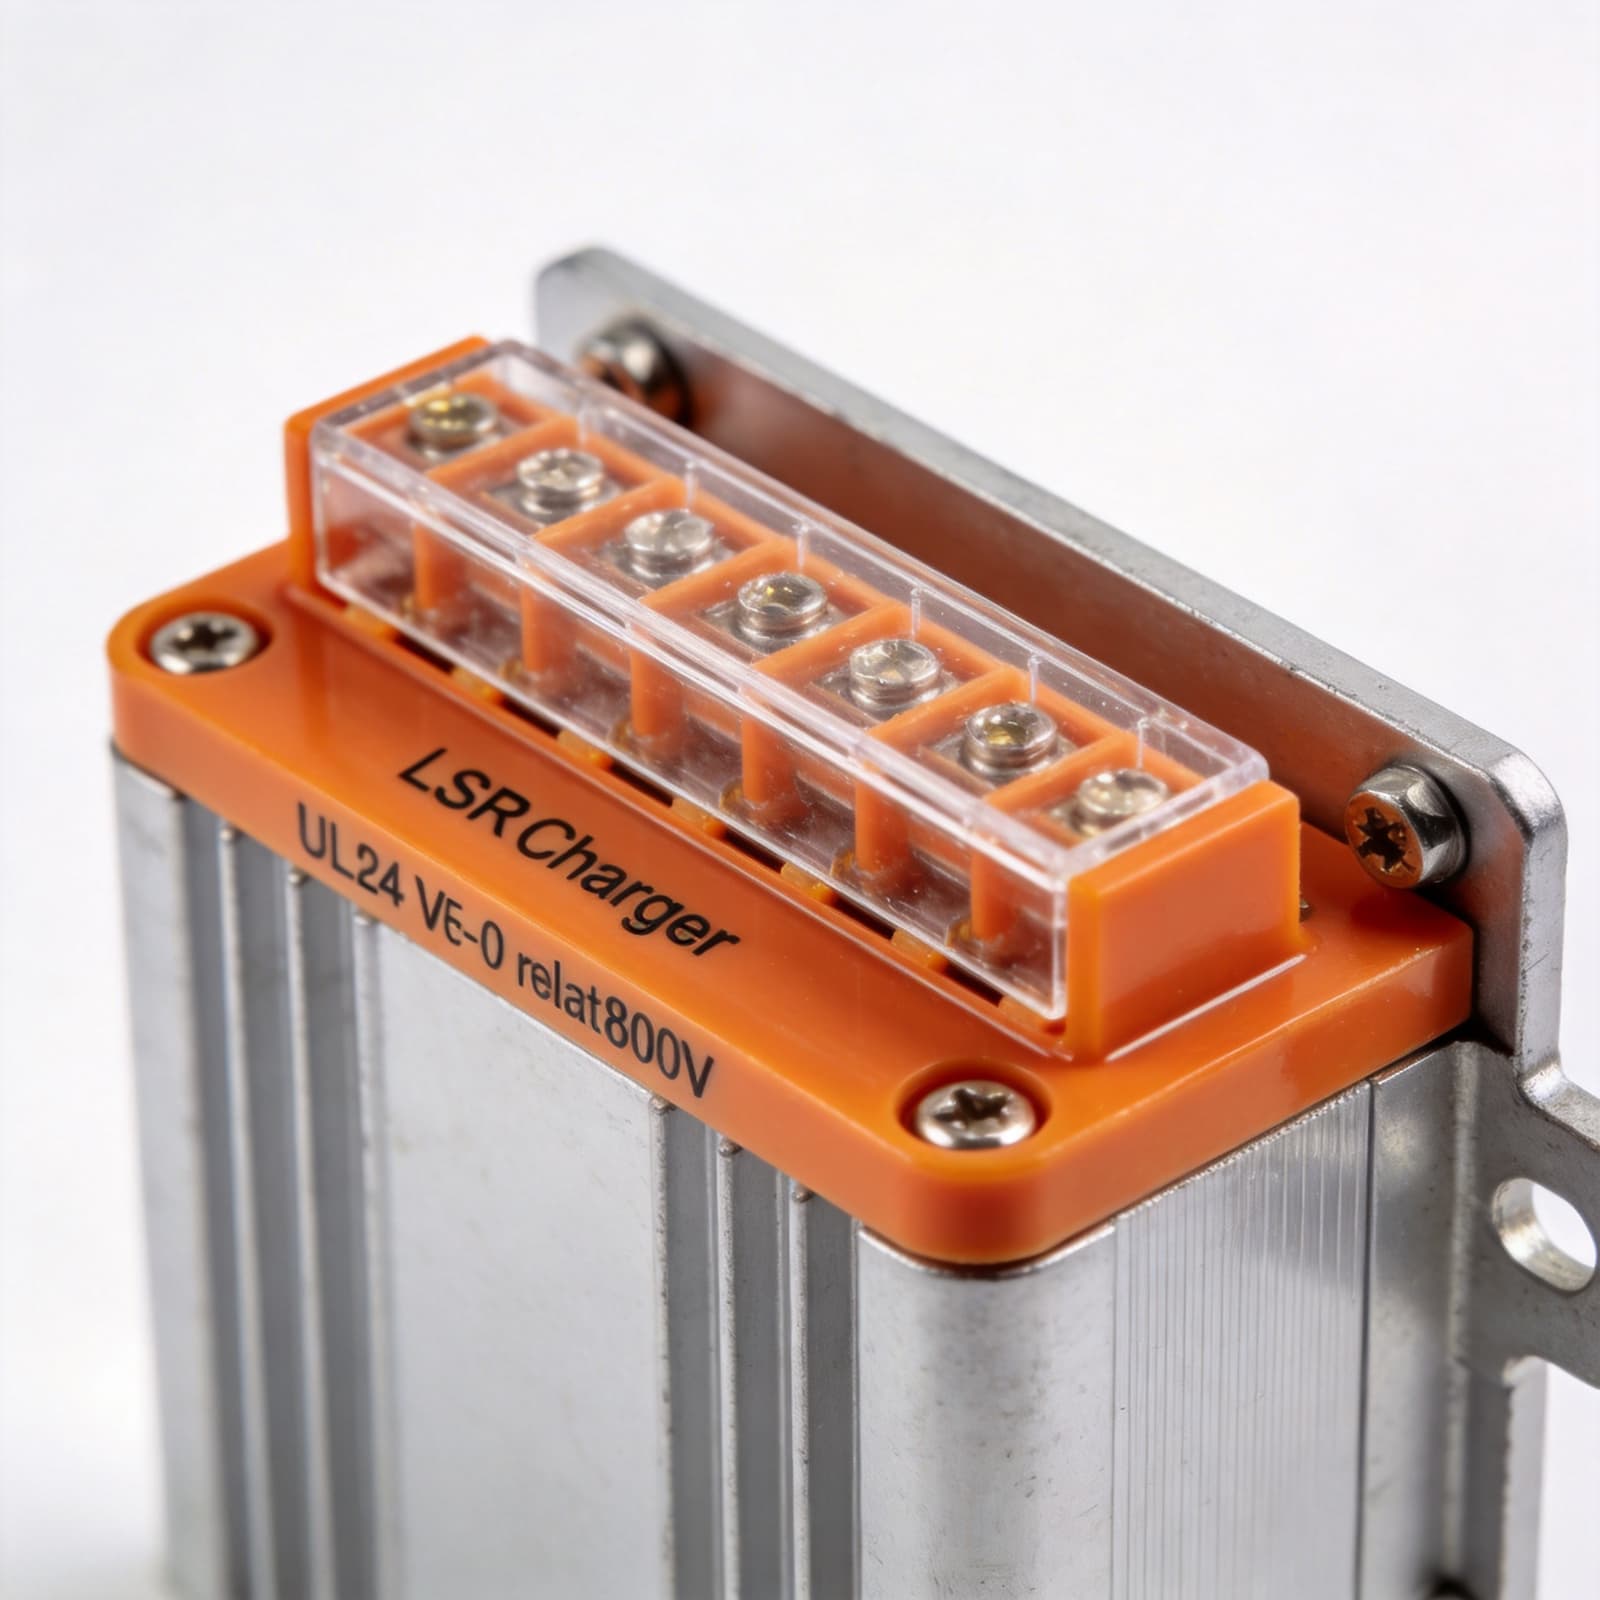
液态硅胶(LSR)包胶成型因材料特性,对工艺参数敏感度远高于普通橡胶成型。参数偏差易引发界面脱粘、气泡、飞边等缺陷,直接影响产品可靠性与使用寿命。本文基于深耕液态硅胶精密成型领域的实践经验,结合ISO 9001质量管理体系要求,解析核心参数匹配逻辑与缺陷防控方案,为制造业工程师提供可落地的技术参考。
一、液态硅胶包胶成型核心工艺参数解析
1.1 温度参数:材料固化与界面结合的核心
LSR包胶涉及模具温度、料筒温度与二次固化温度三类参数,需适配不同基材与LSR牌号:
- 模具温度范围通常为120℃-180℃,需根据LSR固化速率调整。
- 料筒温度需控制在20℃-30℃,避免LSR提前交联。
- 二次固化温度为150℃-200℃,时长1h-4h,用于消除内应力。
1.2 压力参数:填充与界面贴合的关键
注射压力与保压压力需协同设置,匹配模具结构与基材特性:
- 注射压力范围为50bar-150bar,薄壁或复杂型腔需取高值。
- 保压压力为注射压力的30%-60%,保压时间为5s-20s。
1.3 注射速度:填充效率与缺陷控制的平衡
注射速度需分阶段设置,避免湍流与气泡卷入:
- 初始填充阶段速度为5mm/s-20mm/s,防止基材移位。
- 型腔填充阶段速度为20mm/s-80mm/s,提升成型效率。
- 末端填充阶段速度降至5mm/s-15mm/s,减少飞边与应力。
二、温度/压力/注射速度的匹配优化逻辑
2.1 基于基材特性的参数匹配
不同基材与LSR的界面结合需求不同,需针对性调整参数组合,典型匹配方案如下:
| 基材类型 | 模具温度(℃) | 注射压力(bar) | 注射速度(mm/s) |
|---|---|---|---|
| PC塑料 | 140-160 | 80-120 | 30-60 |
| PA塑料 | 150-170 | 90-130 | 25-55 |
| 不锈钢 | 130-150 | 70-110 | 35-65 |
2.2 基于产品结构的参数优化
复杂结构产品需采用分段式参数设置:
- 薄壁区域:提高注射速度至60mm/s-80mm/s,缩短填充时间。
- 厚壁区域:降低保压压力至注射压力的30%-40%,减少收缩凹陷。
- 转角区域:设置过渡注射速度,避免应力集中与界面脱粘。
2.3 参数匹配的验证方法
采用控制变量法逐一验证参数影响:
- 固定温度与速度,调整压力梯度,检测界面剥离强度。
- 固定压力与速度,调整模具温度,检测固化度与内应力。
- 验证结果需符合ISO 10993-5生物相容性标准或RoHS 2.0环保标准。
三、常见成型缺陷的诱因与防控措施
3.1 界面脱粘:核心诱因与防控
界面脱粘是LSR包胶的高频缺陷,诱因与对应措施如下:
- 诱因:基材表面清洁度不足,LSR与基材相容性差。
- 防控:基材表面采用等离子处理或底涂剂预处理,控制表面粗糙度Ra在0.8μm-1.6μm。
- 诱因:模具温度偏低,LSR固化不充分。
- 防控:将模具温度提高至140℃以上,延长保压时间至10s-15s。
3.2 气泡缺陷:分类与解决路径
气泡分为型腔卷入气泡与材料自带气泡,需针对性处理:
- 型腔卷入气泡:降低初始注射速度,增加排气槽深度至0.02mm-0.05mm。
- 材料自带气泡:对LSR原料进行预脱泡处理,脱泡真空度为-0.09MPa至-0.1MPa,时长10min-20min。
3.3 飞边与收缩凹陷:工艺调整方案
飞边与收缩凹陷源于参数匹配失衡,调整方法如下:
- 飞边:降低注射压力至50bar-80bar,优化模具合模力,间隙控制在0.01mm-0.02mm。
- 收缩凹陷:提高保压压力至注射压力的50%-60%,延长保压时间至15s-20s,增加二次固化时长。
四、ISO 9001体系下的工艺管控要点
4.1 工艺参数的文件化管理
依据ISO 9001:2015标准第7.5条款要求,建立工艺参数文件:
- 针对不同产品、基材与LSR牌号,制定专属工艺参数表。
- 参数变更需经过验证与审批,留存变更记录。
4.2 过程监控与数据追溯
实施全流程参数监控:
- 采用成型设备自带的监控系统,实时记录温度、压力、速度数据。
- 每批次产品留存工艺参数记录,留存周期不少于产品使用寿命。
4.3 持续改进机制
基于缺陷数据开展持续改进:
- 每月统计缺陷类型与发生率,分析参数偏差诱因。
- 针对高频缺陷,组织工艺优化试验,更新工艺参数文件。