超声刀(超声切割止血刀)利用超声空化效应与高频机械振动实现生物组织的切割与血管闭合,具有出血少、周围组织损伤小、术后恢复快等优势,被誉为"无血手术刀"。在超声刀系统中,刀杆表面包覆的液态硅胶(LSR)层是确保器械密封性、绝缘性及重复灭菌耐受性的关键部件,其成型质量直接影响手术安全与器械寿命。
本文结合橡楚(湖北)橡胶有限公司在LSR包胶与精密模具制造领域的工程实践,系统梳理超声刀刀杆LSR包胶的工艺规范,涵盖功能原理、模具设计、缺陷分析与量产质控四大模块,为医疗器械制造企业提供可落地的技术参考。
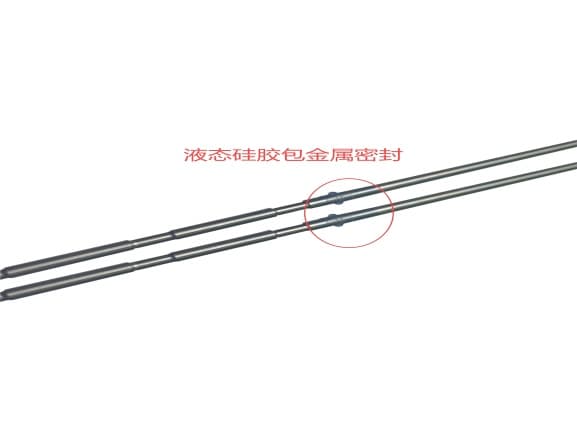
一、超声刀刀杆包LSR的功能与材料要求
1.1 刀杆包胶的核心功能
超声刀刀杆表面包覆LSR硅胶层,主要承担以下功能:
- 密封配合:LSR包胶层与内套管形成精密过盈配合,确保手术过程中体液、冲洗液不渗入器械内部,维持超声能量传输的稳定性。
- 电绝缘保护:硅胶的高介电强度(≥20kV/mm)为刀杆提供可靠的电气绝缘,防止高频电能泄漏对患者组织造成意外损伤。
- 耐磨与耐高温:LSR硫化后具有优异的耐磨性,耐受手术中的反复摩擦;同时耐温范围覆盖-40°C至230°C,满足多次高温高压蒸汽灭菌(134°C/2.1bar)的重复使用需求。
- 生物相容性:医用级LSR通过ISO 10993生物相容性测试(细胞毒性、致敏、皮内刺激),确保与人体组织短期接触的安全性。
1.2 材料选型规范
超声刀刀杆包胶对LSR材料提出严苛要求,推荐选型参数如下:
| 性能指标 | 要求范围 | 测试标准 |
|---|---|---|
| 邵氏硬度 | 40-60 Shore A | ISO 7619-1 |
| 拉伸强度 | ≥8.0 MPa | ISO 37 |
| 断裂伸长率 | ≥500% | ISO 37 |
| 撕裂强度 | ≥25 kN/m | ISO 34-1 |
| 压缩永久变形(175°C×22h) | ≤15% | ISO 815 |
| 介电强度 | ≥20 kV/mm | IEC 60243 |
| 生物相容性 | 通过ISO 10993-5/-10/-23 | ISO 10993系列 |
推荐选用铂金催化双组份医用级LSR,如Dow SILASTIC™ Bio 系列或Wacker ELASTOSIL® LR 系列,确保低挥发性、低可萃取物含量,满足医疗器械长期植入或重复使用的法规要求。
二、超声刀刀杆LSR包胶模具设计要点
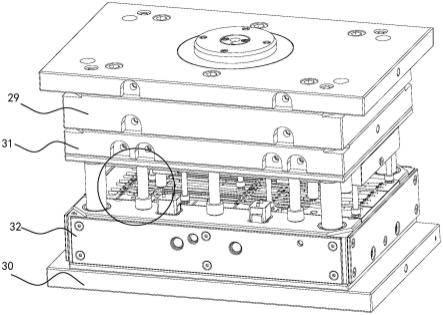
2.1 模具结构设计的特殊性
超声刀刀杆包胶模具与常规LSR包胶模具相比,面临三大特殊挑战:
(1)刀杆不允许有压痕:常规LSR包胶在封胶位置需预留预压量(通常0.03-0.05mm)以防止溢料,但超声刀刀杆表面精度要求极高(Ra≤0.2μm),任何压痕都可能成为应力集中点,影响器械疲劳寿命。解决方案:采用柔性封胶结构——在封胶镶件上设计弹性变形区,通过材料弹性而非刚性挤压实现密封,配合钳工精密研配(研配间隙≤0.005mm),在无压痕前提下控制毛边。
(2)细长杆件的同轴度控制:超声刀刀杆长径比通常≥15:1,包胶段与裸露段的同轴度要求≤0.03mm。模具设计需在刀杆两端设置精密定位套(公差±0.005mm),并在合模方向上设置防弯曲支撑点,间距不超过刀杆直径的8倍。
(3)薄壁包胶的充填挑战:刀杆包胶层壁厚通常仅0.3-0.8mm,LSR流动性极好(溢边值≤0.02mm),薄壁充填要求注射速度与压力的精准匹配。模具流道设计采用针点浇口+环形分流道,浇口直径0.5-0.8mm,确保料流均匀包覆刀杆周向。
2.2 模具加工精度管控
| 加工工序 | 精度要求 | 检测方法 |
|---|---|---|
| 模仁CNC铣削 | 尺寸公差±0.005mm,表面粗糙度Ra≤0.2μm | 三坐标测量仪+白光干涉仪 |
| 型腔抛光 | Ra≤0.1μm(镜面级) | 表面粗糙度仪 |
| 定位销/套加工 | 配合公差H7/g6,同轴度≤0.003mm | 三坐标测量仪 |
| 合模精度 | 合模间隙≤0.01mm(冷态)/≤0.015mm(热态) | 塞尺+蓝丹研配 |
| 排气槽加工 | 深度0.02-0.04mm,宽度3-5mm | 深度千分尺 |
2.3 排气系统设计
LSR流动性极好,型腔中的残留空气若不能及时排出,将在包胶层中形成气泡或表面针孔,严重影响密封性能。排气系统设计要点:
- 抽真空结构优先:在模具结构允许的情况下,设计型腔抽真空系统,真空度控制在-0.095MPa以下,从根本上消除气泡源。
- 排气槽开设原则:排气槽必须开设在料流末端的结合线(熔接线)位置,深度严格控制在0.02-0.04mm——过深则溢料,过浅则排气不畅。
- 多级排气网络:对于包胶长度>50mm的刀杆,沿轴向每15-20mm设置一组环形排气槽,形成多级排气网络,确保全段包胶无气泡。
三、常见缺陷分析与解决方案
3.1 产品尺寸超差
原因分析:模具设计缺陷(收缩率取值不当、热膨胀未补偿)、加工精度不足(模仁尺寸超差、模架定位精度不够)、过程管控缺失。
解决方案:
- 模具设计阶段:重点尺寸标注清晰并设定合理公差带,包胶外径公差通常控制在±0.03mm以内;根据所选LSR牌号的物性表精确抓取收缩率(医用级LSR通常1.5%-2.5%),并考虑刀杆金属基材对收缩的约束效应(约束收缩率通常比自由收缩率低0.3%-0.8%)。
- 热膨胀补偿:LSR模具工作温度150-180°C,模仁材料(通常S136或H13模具钢)的热膨胀系数约11-13×10⁻⁶/°C,设计时需计算热态下的实际型腔尺寸。
- 加工管控:从零件加工到装配组立,各工序针对重点尺寸执行全检测量,数据记录保存。
3.2 产品毛边(溢料)
原因分析:LSR溢边值极小(≤0.02mm),镶件配合面或分型面存在超过溢边值的间隙即产生毛边。主要发生在镶件配合处及分型面。
解决方案:
- 模具设计需综合评估LSR材料流动性,明确定义各工件的尺寸公差与装配要求。
- 封胶位置采用柔性封胶结构(见2.1节),配合钳工专业研配,研配间隙≤0.005mm。
- 刀杆来料尺寸稳定性管控:刀杆包胶段外径公差控制在±0.01mm以内,圆度≤0.005mm,确保与模具封胶面的配合一致性。
- 定期检查模具封胶面磨损情况,每5000模次进行一次封胶面保养或更换。
3.3 硅胶与刀杆粘接不牢(界面剥离)
原因分析:刀杆表面清洗不彻底、胶粘剂(Primer)选型不当或涂覆工艺不合理、烘烤温度/时间偏离工艺窗口。
解决方案:
- 清洗工艺:刀杆包胶前采用超声波清洗(频率40kHz,时间10-15min)+ 等离子体表面活化(功率200-400W,处理距离10-15mm,速度50-100mm/s),去除表面油脂与氧化层,提升表面能达到≥60mN/m。
- Primer选型与涂覆:根据刀杆基材(通常钛合金Ti-6Al-4V或不锈钢316L)选择匹配的硅胶粘接Primer,推荐Dow SILASTIC™ P-5200或同类医用级Primer。涂覆采用精密刷胶治具控制涂覆区域(超出包胶段≤0.5mm),Primer膜厚控制在2-5μm。
- 烘烤固化:Primer涂覆后烘烤温度120-150°C×15-30min(参照Primer TDS),涂覆后4小时内完成LSR注射成型,避免Primer表面活性衰减。
- 剥离强度验证:每批次首件进行90°剥离测试,剥离强度≥5N/mm为合格。
3.4 包胶层气泡与排气不良
原因分析:模具排气设计不合理、LSR料液脱泡不充分、注射参数不当导致卷气。
解决方案:
- 模具端:优先采用抽真空模具结构(见2.3节);排气槽开设在结合线位置,深度0.02-0.04mm。
- 料液端:LSR A/B组分混合前分别真空脱泡(-0.095MPa×15-20min),供料系统全程密闭避免二次吸气。
- 注射参数:采用慢-快-慢分段注射曲线——初始慢速(5-10mm/s)填充浇口区,中段快速(20-40mm/s)充满型腔,末段慢速(5-10mm/s)保压补缩,注射压力50-100bar,模具温度160-175°C。
3.5 毛边去除困难
原因分析:模具与刀杆配合尺寸不到位、撕边槽(Tear Trim)设计不合理、Primer涂覆区域超出包胶段导致毛边与刀杆粘连。
解决方案:
- 模具设计合理的撕边槽——在包胶段两端设计深度0.1-0.15mm、宽度0.3-0.5mm的环形撕边槽,使毛边在槽内断裂而非与包胶层本体相连。
- 采用精密刷胶治具,将Primer涂覆区域严格限制在包胶段内,避免Primer溢出导致毛边与刀杆粘连。
- 模具封胶面与刀杆配合设计0.01-0.02mm的微间隙(小于LSR溢边值),从源头减少毛边产生。
3.6 刀杆与外套管配合过松或过紧
原因分析:包胶外径公差失控、刀杆与套管配合间隙设计不合理、工艺条件波动导致包胶尺寸一致性差。
解决方案:
- 设计源头:清晰定义刀杆包胶段外径公差(通常±0.03mm)与外套管内径配合间隙(通常0.05-0.10mm过盈配合),每一个涉及密封的尺寸均需经过量测验证。
- 工艺稳定性:建立标准化的LSR注射工艺参数卡(温度/压力/时间/速度),每批次生产前进行工艺参数点检确认。
- 在线检测:每200件抽取1件进行包胶外径全尺寸检测(采用激光测径仪,精度±0.001mm),SPC监控关键尺寸的CpK≥1.33。
四、量产质控体系与法规合规
4.1 过程检验节点
橡楚橡胶针对超声刀刀杆LSR包胶建立四级检验体系:
| 检验节点 | 频次 | 检测项目 | 判定标准 |
|---|---|---|---|
| 进料检验(IQC) | 每批次 | LSR硬度/粘度/固化曲线;刀杆尺寸/表面粗糙度 | 符合来料规格书 |
| 首件检验(FAI) | 每批次/换模后 | 全尺寸检测+剥离强度+外观 | 全尺寸合格,剥离≥5N/mm |
| 过程检验(IPQC) | 每200件 | 包胶外径/长度/外观/气泡 | 尺寸CpK≥1.33 |
| 出货检验(OQC) | 每批次 | AQL抽样(AQL=0.65, Level II) | 零致命缺陷,零严重缺陷 |
4.2 法规合规要点
- ISO 13485医疗器械质量管理体系:建立完整的DHF(设计历史文件)和DMR(器械主记录),涵盖模具设计评审记录、工艺验证报告(IQ/OQ/PQ)、过程检验记录。
- ISO 10993生物相容性:LSR材料及成品包胶件需通过细胞毒性(ISO 10993-5)、致敏(ISO 10993-10)、皮内刺激(ISO 10993-23)三项基础生物学评价。
- 过程确认:LSR注射成型属于特殊过程,需按ISO 13485第7.5.6条款执行过程确认,包括设备鉴定(IQ)、工艺参数上下限挑战(OQ)、连续三批次生产验证(PQ)。
- 可追溯性:每件产品激光打标唯一序列号,关联原材料批次、生产日期、模具编号、工艺参数、检验记录,实现从原材料到成品的全流程追溯。
五、总结
超声刀刀杆LSR包胶是一项集精密模具设计、材料科学、工艺工程与质量管控于一体的高壁垒制造技术。其核心挑战在于:在细长钛合金刀杆上实现无压痕、无气泡、无毛边的薄壁LSR精密包覆,同时满足严格的尺寸公差(±0.03mm)、界面粘接强度(≥5N/mm)和生物相容性要求。
橡楚(湖北)橡胶有限公司凭借在LSR包胶与精密橡胶模具制造领域的多年积累,已形成涵盖模具设计、材料选型、工艺参数优化、缺陷防控与量产质控的完整技术体系,可为医疗器械制造企业提供从样品开发到批量交付的一站式LSR包胶解决方案。