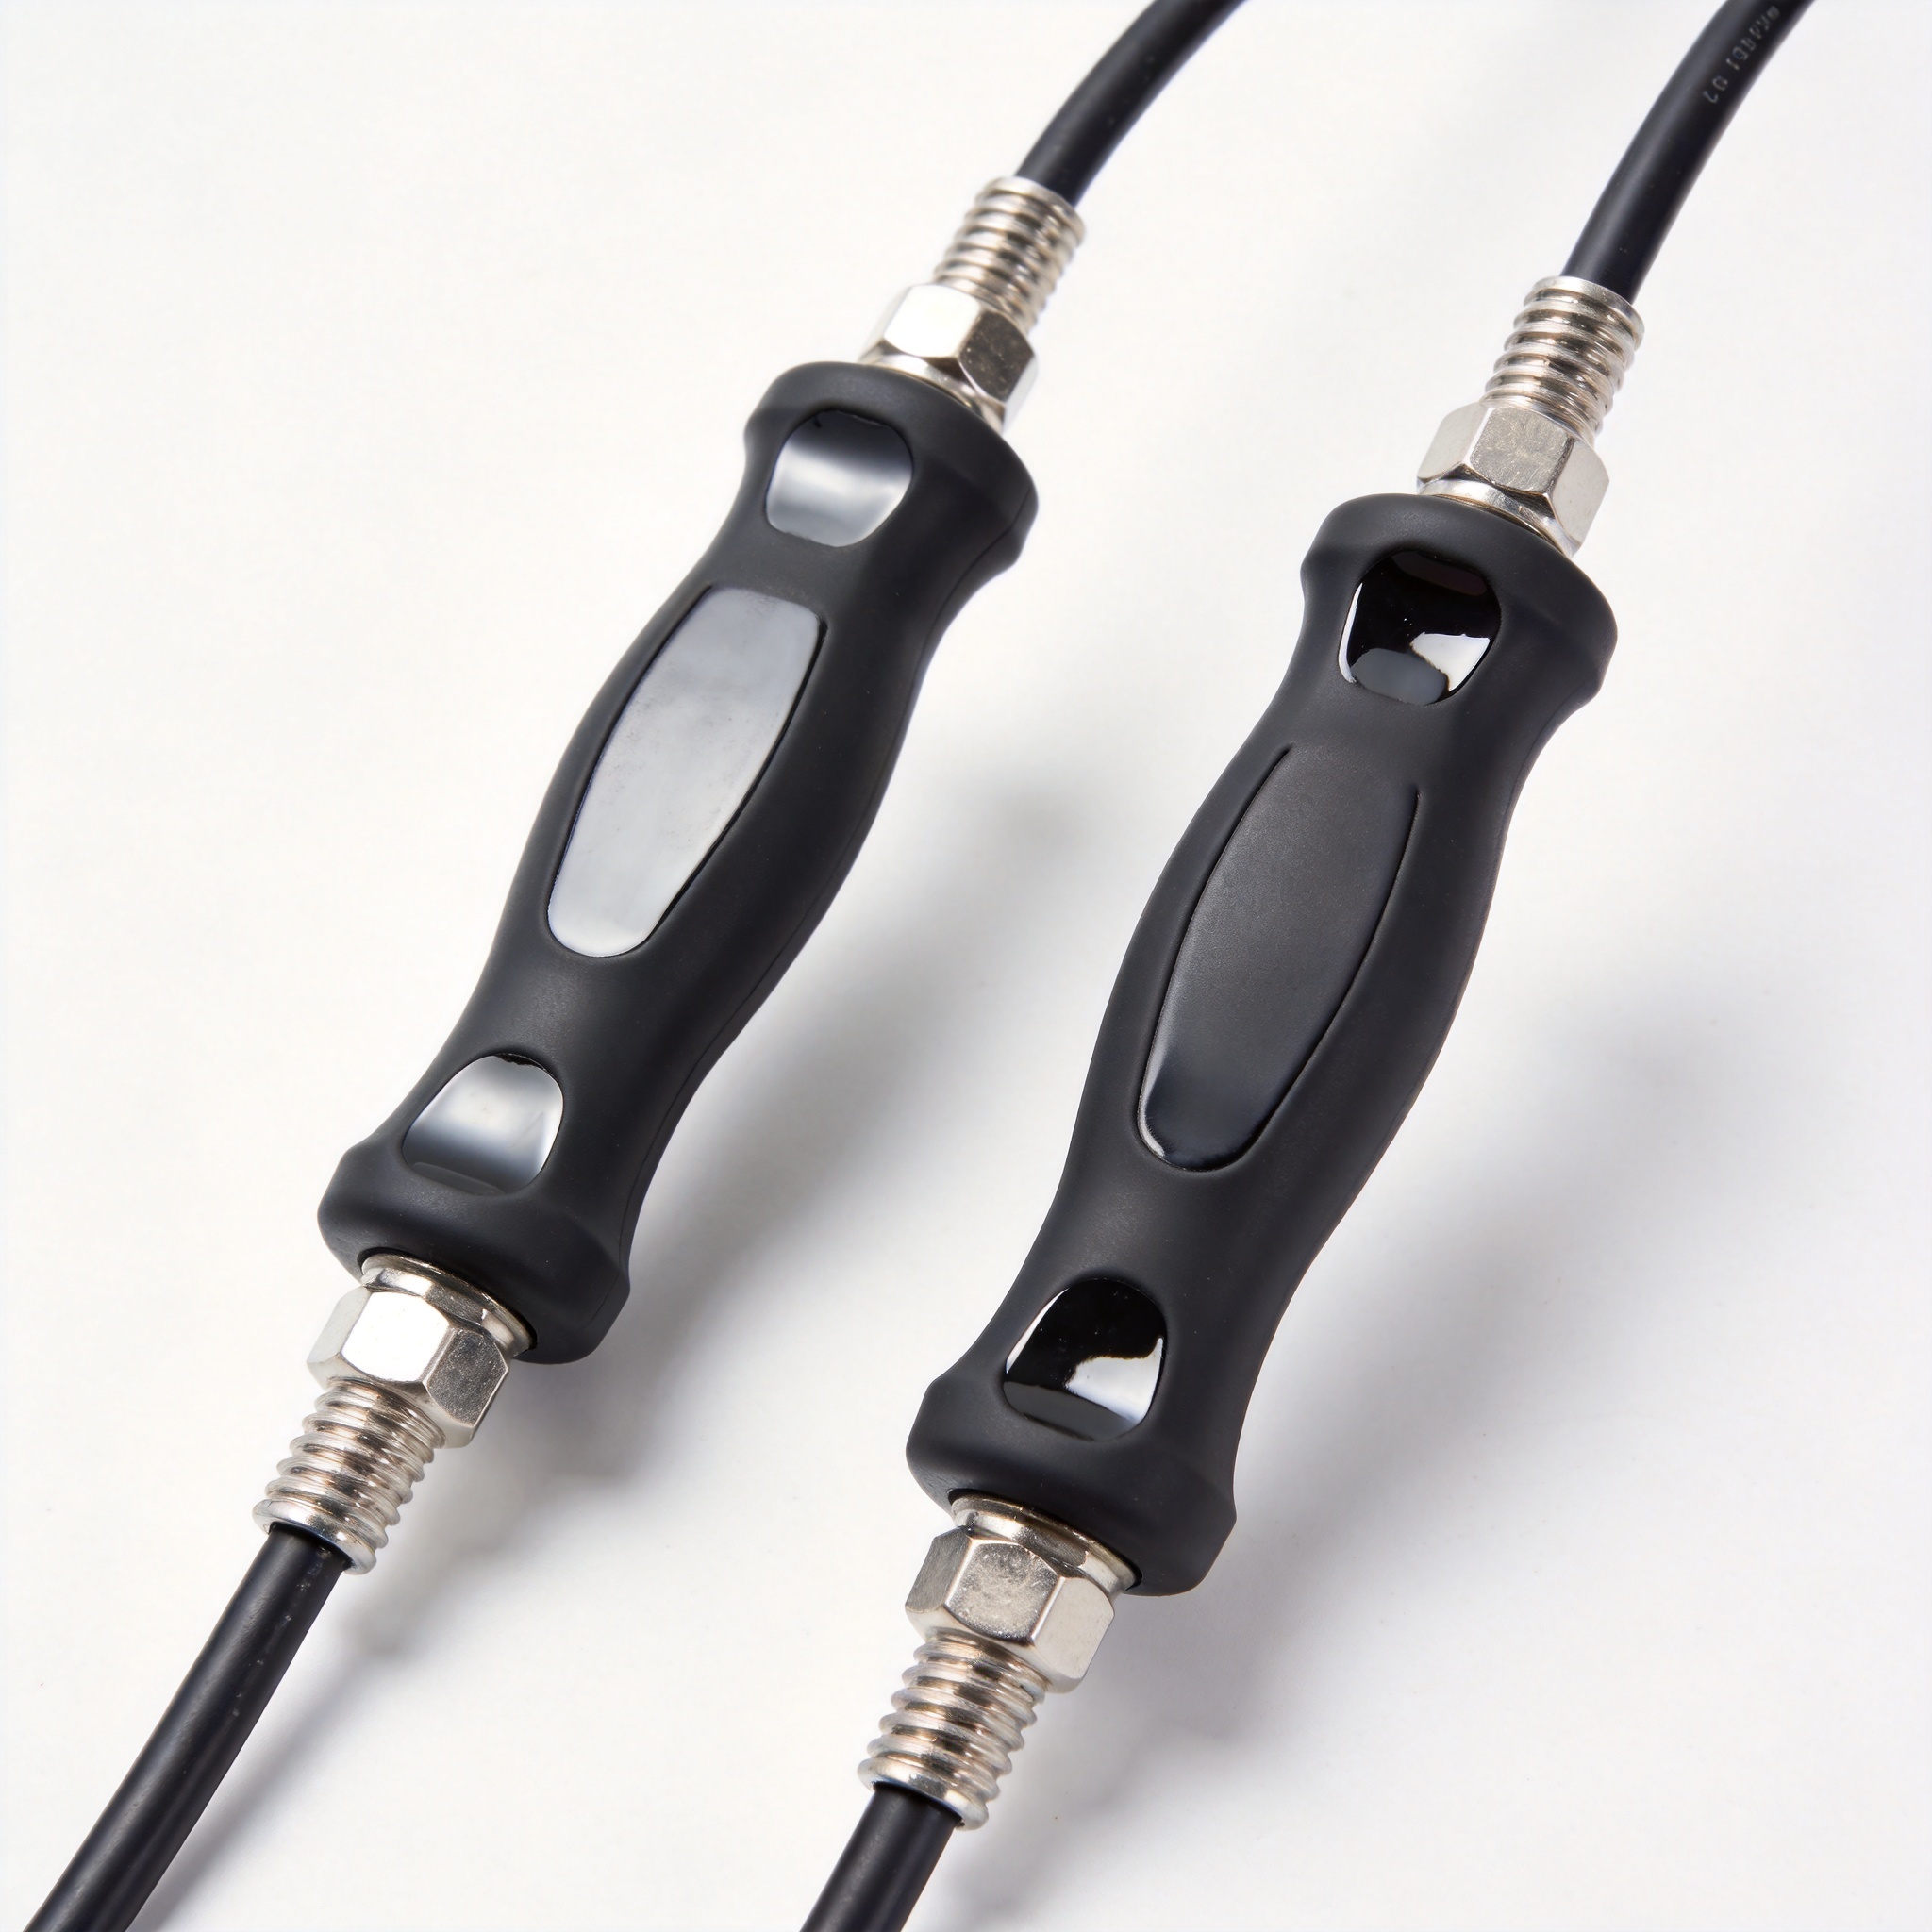
对于液态硅胶成型精密制造企业来说,稳定的产品品质是积累长期客户口碑的核心基础,尤其在医疗、汽车、消费电子对硅胶零部件公差、合规性要求持续提升的当下,全链条质量管理体系的价值愈发凸显。本文以橡楚橡胶的实践为样本,从原料准入、过程管控到出货验证三个核心环节,拆解液态硅胶成型制造中可落地的品质管控逻辑,为制造业工程师与采购决策者提供参考。
一、原料准入管控
1. 合规标准匹配
原料合规是液态硅胶制品品质的第一道门槛,不同应用领域对LSR原料的合规要求存在明确差异,需要提前完成标准匹配,避免后期批量返工。橡楚橡胶针对不同下游领域,建立了对应合规原料的准入清单,不接受未满足目标领域标准的原料入库。
- 医疗类制品:要求原料符合ISO 10993生物相容性、FDA 21 CFR 177.2600要求
- 食品接触类制品:要求符合我国GB 4806.11-2016、欧盟LFGB标准
- 电子类制品:要求符合RoHS 2.0、REACH SVHC高关注物质管控要求
针对核心LSR原料供应商,每年度都会更新合规检测报告,建立供应商分级评估体系,优先选择长期合作、批次稳定性达标的头部原料厂商,从源头降低品质波动风险。
2. 进厂批次检验
每一批次进厂的LSR原料都需要完成量化检验,不能仅依靠供应商提供的出厂报告直接入库,这是避免批次性品质问题的关键动作。橡楚橡胶针对每批次原料,都会抽取样本完成基础性能检测,核心检测参数覆盖行业常规要求。
| 检测项目 | 检测依据 | 合格范围 |
|---|---|---|
| 硬度(邵氏A) | GB/T 531.1-2008 | 标称值±3度 |
| 拉伸强度 | GB/T 528-2009 | ≥标称值90% |
| 撕裂强度 | GB/T 529-2008 | ≥标称值90% |
| 硫化速率 | 行业内部规范 | 工艺窗口±0.5min/150℃ |
对于检测不合格的批次,直接整批退回供应商,不做让步接收,避免因原料波动导致后续成型制程出现大量不良品,从源头控制品质风险。
二、过程管控要点
1. 精密模具制程
精密橡胶模具的精度直接决定LSR成型的最终尺寸公差,因此模具制造环节的品质管控是全链条体系的核心中间环节。橡楚橡胶针对液态硅胶成型模具,建立了从设计到加工的全流程精度管控标准,核心公差要求高于行业常规水平。
模具加工环节采用数控加工与放电加工结合的工艺,关键型腔尺寸公差控制在±0.005mm范围内,分型面配合间隙不大于0.002mm,避免LSR成型时出现飞边过大、脱模困难等问题。每一套模具完成加工后,都需要完成试模打样,检测首个样件的关键尺寸,确认符合要求后才会交付成型车间使用。
模具存储与保养也建立了标准化流程,闲置模具会做防锈处理,定期检查模具密封圈、导柱导套的磨损情况,提前完成易损件更换,避免模具磨损导致批量成型不良。
2. LSR成型管控
液态硅胶成型的工艺参数稳定性,直接影响制品的物理性能与外观品质,橡楚橡胶针对LSR注射成型环节,建立了参数实时记录、异常自动预警的管控机制。常规LSR成型工艺的核心参数管控区间如下:
- 料温:A/B组分料筒温度控制在15~25℃,避免提前硫化
- 注射压力:通常控制在5~15MPa,根据制品壁厚与结构调整
- 硫化温度:模温稳定在160~180℃,温差波动控制在±3℃以内
- 硫化时间:根据厚度调整,通常为10~60s/mm
成型车间采用自动化注射成型设备,每一台设备的工艺参数都完成了数字化存档,换模生产前只需要调用对应产品的参数文件,避免人工调整参数带来的波动。生产过程中每2小时抽取5个样件完成外观与尺寸抽检,发现异常立即停机调整参数,避免连续产出不良品。
三、出货验证环节
1. 全尺寸性能抽检
成品出货前的验证环节是品质交付的最后一道关卡,橡楚橡胶针对不同类型的制品,制定了分级抽检方案,核心要求不低于客户提供的验收标准。对于有严格公差要求的精密LSR零部件,采用三坐标测量仪完成全尺寸检测,核心尺寸100%全检,非核心尺寸按GB/T 2828.1-2012正常二次抽样方案抽检。
针对客户有特殊性能要求的制品,还会追加对应项目的检测,比如密封制品的压缩永久变形检测、医疗制品的细菌内毒素检测、食品接触制品的迁移量检测,所有检测结果都会整理成出货检验报告,随货交付给客户。
对于抽检不合格的批次,会启动全检筛选流程,剔除不良品后重新完成抽检,仍然不合格的整批报废,不允许不合格品流出工厂,避免影响客户的装配与使用体验。
2. 追溯体系建设
完整的品质追溯体系是应对偶发品质问题的核心保障,橡楚橡胶建立了从原料到成品的全链条追溯机制,每一批出货产品都可以逆向追溯到对应的原料批次、模具编号、成型设备、生产人员、检验人员。
每个产品的外包装都会标注唯一的批次号,通过批次号可以查询到以下信息:
- 对应LSR原料的进厂批次、供应商信息、进厂检验报告
- 生产使用的模具编号、末次保养时间、试模记录
- 成型工艺参数记录、生产过程抽检记录
- 出货检验报告、检验人员信息
当客户反馈偶发品质问题时,可以在24小时内完成原因追溯,快速给出纠正预防措施,避免同类问题重复发生,同时也能帮助客户快速锁定问题范围,降低客户的损失。
四、总结与展望
品质口碑的建立不是一蹴而就的,而是靠每一批次产品的稳定交付逐步积累的,全链条质量管理体系的核心,就是把品质管控要求落实到每一个环节,而不是只依靠最终出货检验。橡楚橡胶的实践证明,从原料准入到过程管控再到出货验证,每个环节都严格执行标准,才能持续稳定交付符合客户要求的液态硅胶成型制品,逐步积累长期的客户口碑。
未来随着下游高端制造对液态硅胶零部件的要求不断提升,橡楚橡胶也会持续优化全链条质量管理体系,引入更多数字化管控手段,进一步降低品质波动,为客户提供更稳定的产品与服务。