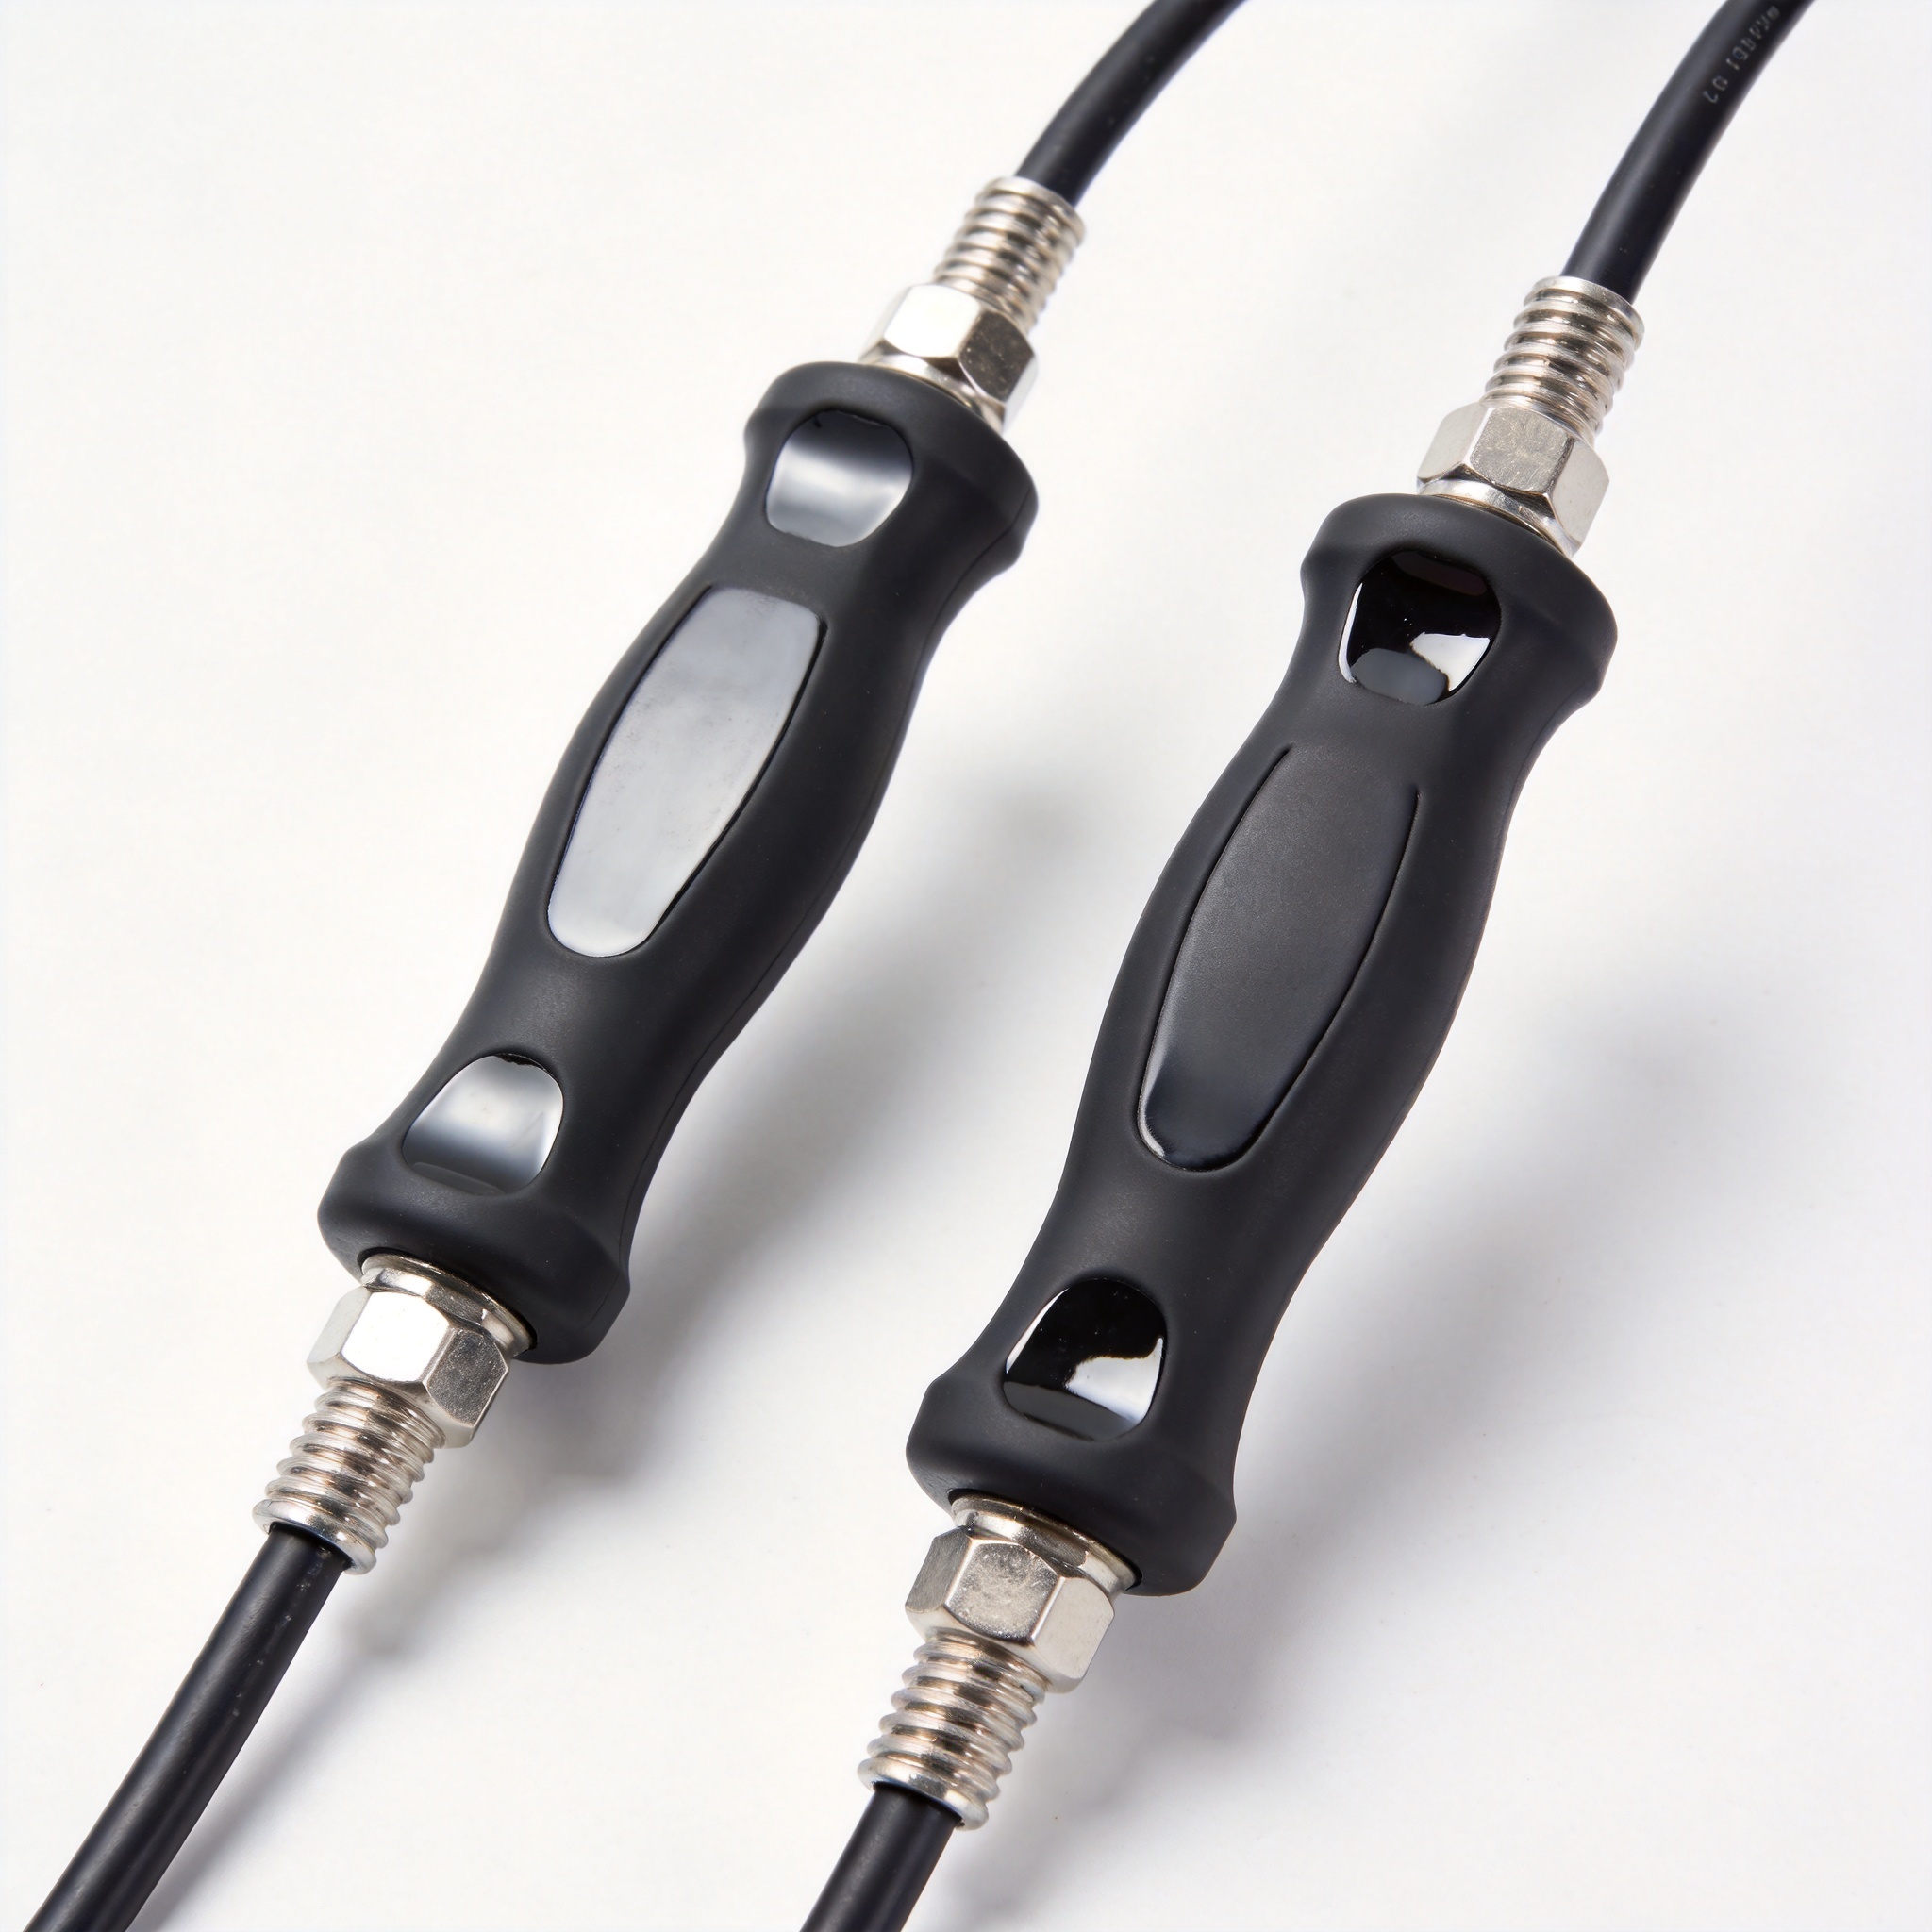
在消费电子、医疗器材、汽车密封等领域,LSR液体硅橡胶包胶加工的良率稳定性直接影响终端产品的使用寿命与合规性。多数批量生产中的不良缺陷,根源并非成型操作失误,而是前期材料适配、模具设计与参数管控环节的细节疏漏。本文从材料匹配、工艺控制到品质检验逐层展开,为制造工程师梳理稳定控制LSR液体硅橡胶包胶加工良率的核心路径。
一、材料适配特性
1. 安全合规要求
LSR液体硅橡胶包胶加工的终端应用多接触食品、人体皮肤或医疗场景,材料合规性是首要前提,也是批量良率达标的基础。不同应用场景对应不同的强制合规标准,生产前必须明确终端要求锁定材料牌号。
- 食品接触类须满足GB 4806.11-2016、美国FDA 21 CFR 177.2600或德国LFGB要求
- 医疗植入类须符合ISO 10993生物相容性测试标准
- 电子电器类须满足RoHS 2.0、REACH SVHC高关注物质限制要求
不合规的材料不仅无法通过终端检测,还会出现基材附着力不足、硫化不完全等问题,直接拉高批量不良率,因此材料选型阶段必须要求供应商提供对应合规检测报告。
2. 基材结合匹配
LSR与硬质基材的结合强度是决定包胶件良率的核心指标,不同基材需要匹配不同LSR牌号与预处理工艺。目前包胶加工常用的硬质基材包括PA、PBT、PC、不锈钢、铝等,极性与表面能差异较大,直接影响LSR的浸润结合效果。
针对不同基材的预处理工艺,通常需要对应调整:低表面能的非极性基材需要进行等离子体处理或涂敷专用粘接剂,不锈钢、铝材需要喷砂去除氧化层后做脱脂处理,才能稳定达到1.5MPa以上的剥离强度。若结合匹配性不足,成型后会出现包胶层脱粘、分层等批量不良,良率通常会下降30%以上。
二、核心工艺要点
1. 模具设计要求
LSR液体硅橡胶包胶加工对模具的设计精度要求远高于固态硅胶模压,模具设计偏差是批量良率低的主要诱因之一。LSR粘度低、流动性好,注射压力通常在5~20MPa区间,模具必须具备良好的密封结构,否则会出现飞边溢料不良。
| 设计参数 | 典型控制范围 |
|---|---|
| 分型面间隙 | ≤0.005mm |
| 浇口尺寸 | φ0.8~φ2.0mm(根据产品壁厚调整) |
| 模具表面硬度 | HRC 48~52 |
| 排气槽深度 | 0.01~0.02mm |
此外,模具需要设计精准的基材定位结构,避免注塑过程中基材位移,错位会直接导致包胶厚度不均、缺料等不良。冷流道模具是当前LSR包胶加工的主流选择,可减少材料浪费、避免硫化焦烧,稳定提升良率。
2. 成型参数管控
LSR包胶的成型是交联硫化反应过程,参数波动会直接影响硫化程度与结合强度,因此成型参数的稳定管控是良率控制的关键环节。核心管控参数包括注射温度、模具温度、注射压力、保压时间、硫化时间五个维度。
- 注射料筒温度:通常控制在15~30℃,避免LSR在料筒内提前硫化,粘度上升导致缺料
- 模具温度:通常控制在150~180℃,温差波动控制在±5℃以内,温度不均会导致硫化程度不一
- 硫化时间:根据包胶层厚度调整,通常每1mm厚度对应15~30秒硫化时间,确保完全交联
批量生产过程中,需要通过成型设备的闭环控温系统稳定参数,避免人工调整带来的波动,生产首件必须检测结合强度与外观,确认参数稳定后再开启批量生产。
三、品质管控要点
1. 常见缺陷分析
LSR液体硅橡胶包胶加工的常见不良缺陷具有明确的诱因指向,通过针对性排查可快速调整良率。多数批量不良可通过前置管控避免,下表梳理了常见缺陷与诱因:
| 缺陷类型 | 主要诱因 |
|---|---|
| 包胶脱粘分层 | 基材预处理不到位、LSR牌号不匹配、硫化不完全 |
| 缺料短射 | 排气不足、注射压力不够、材料粘度偏高 |
| 飞边过大 | 模具分型面间隙超标、注射压力过高 |
| 气泡孔隙 | 材料脱泡不充分、模具排气不良 |
生产过程中需要建立缺陷记录台账,每批次统计不良类型与占比,针对高频缺陷调整对应环节的管控标准,可逐步稳定提升良率。例如脱粘不良占比超过5%时,优先排查基材预处理工艺与粘接剂有效性,无需调整成型参数。
2. 检测合规标准
LSR包胶件的品质检测需同时覆盖外观尺寸、结合性能与合规性三个维度,不同应用场景检测项目略有差异。全检环节主要针对外观与尺寸,重点排查飞边、缺料、脱粘、尺寸偏差等可见缺陷。
性能检测方面,批量生产需要按批次抽检剥离强度,一般要求剥离强度不低于1.2MPa,满足终端使用的受力要求;邵氏硬度通常控制在±3度的偏差范围内,避免硬度偏差影响产品密封性能。合规性检测需要按周期送第三方检测,确认材料符合对应应用场景的强制标准,避免整批货物报废。
四、总结与展望
1. 技术应用趋势
随着终端产品往小型化、精密化方向发展,LSR液体硅橡胶包胶加工的应用场景持续拓展,对良率稳定性的要求也不断提高。当前行业的技术发展方向集中在两个方面:一是LSR材料与基材的自粘接技术开发,减少粘接剂涂敷工序,降低人为操作带来的不良;二是成型设备的自动化升级,实现基材上料、定位、注塑、脱模全流程自动化,减少参数波动。
自动化成型单元的普及,可将LSR包胶加工的人工干预占比降低至10%以下,良率稳定性提升15%~25%,已经在医疗器材、消费电子领域批量应用。
2. 加工优化方向
对于加工企业而言,稳定LSR包胶良率的核心优化方向,仍然是前置管控环节的标准化,即从材料选型、模具设计到参数调试建立标准化作业流程,减少依赖个人经验的调整。通过前期小批量试验验证材料适配性与工艺参数,再导入批量生产,可有效降低批量不良风险。
未来随着数字孪生技术在模具设计与成型工艺中的应用,可提前模拟LSR的填充流动过程,预判缺料、气泡等缺陷,进一步提升LSR液体硅橡胶包胶加工的良率稳定性,降低开发与生产的综合成本。