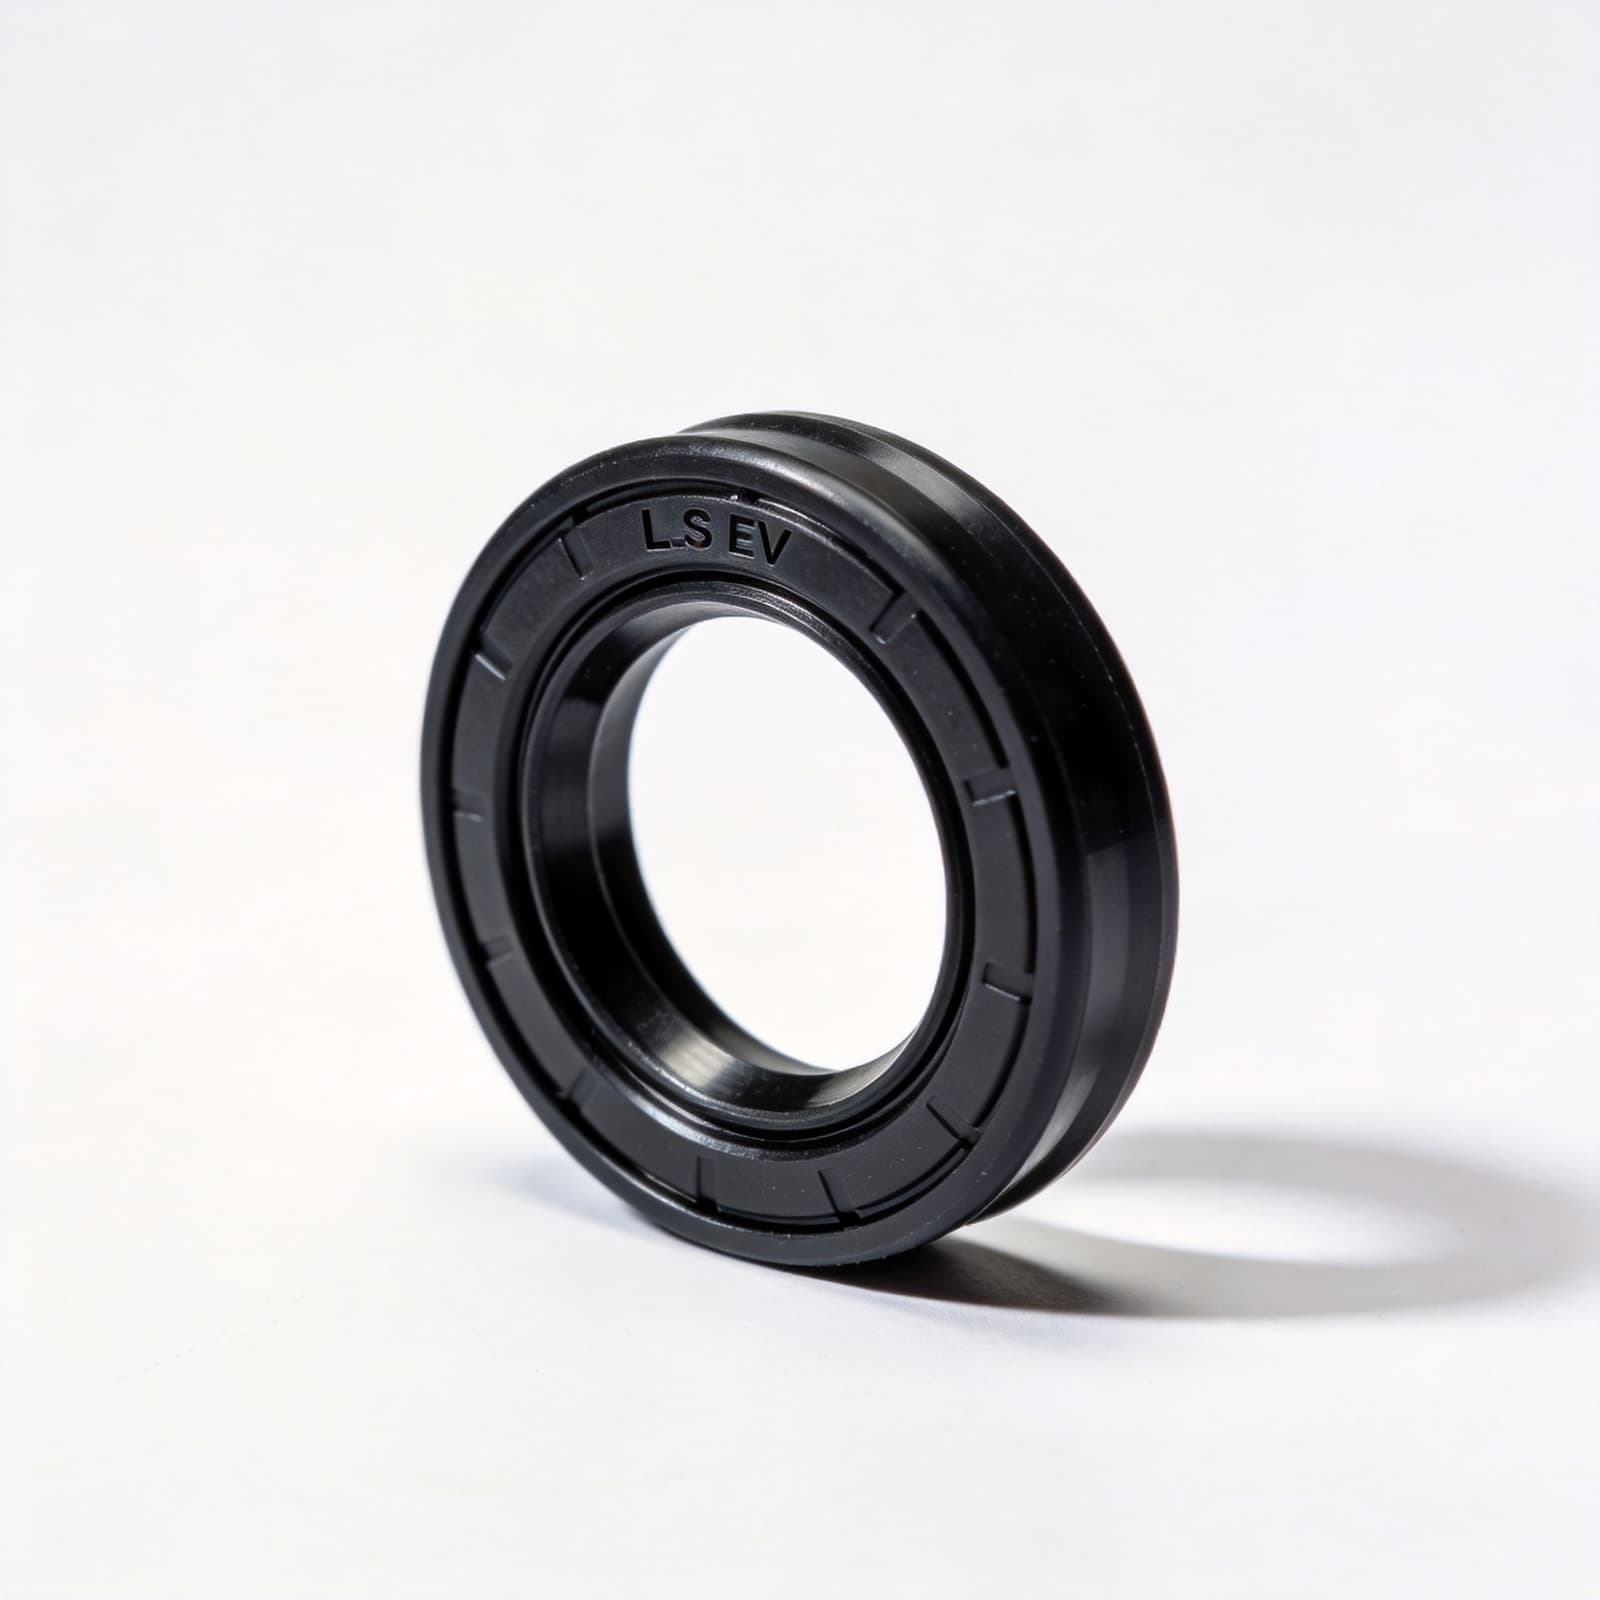
工业设备硅胶密封垫圈是传动、流体、承压类工业设备的核心密封部件,其性能直接决定设备的运行稳定性与维护周期。在化工、食品机械、新能源储能等对密封可靠性要求较高的场景中,不合格的密封垫圈往往会引发泄漏、停机甚至安全事故。本文从材料适配、制造工艺、品质验证三个核心维度,拆解工业设备硅胶密封垫圈的技术管控要点,为制造业工程师选型与品质管控提供参考。
一、材料适配要求
1. 安全合规匹配
工业设备硅胶密封垫圈的合规性是选型的前置要求,不同应用场景需对应不同的合规标准,不得随意混用。接触食品的设备密封需符合FDA 21 CFR 177.2600与我国GB 4806.11-2016标准,医疗设备配套密封需满足ISO 10993生物相容性要求,户外化工设备密封则需符合RoHS 2.0与REACH SVHC高关注物质限制要求。
常规工业场景的密封垫圈可选用普通甲基乙烯基液态硅胶,特殊场景需对材料做额外改性处理:如耐油场景添加氟改性基团,耐高低温场景调整交联密度,低压缩永久变形场景添加特定补强填料。合规性验证需由供应商提供对应第三方检测报告,批次投料前需做有害物质抽检复核。
2. 使用性能适配
工业设备硅胶密封垫圈的性能参数需与设备工况精准匹配,核心匹配参数集中在以下几个维度:
- 硬度:常规静态密封选用邵氏A 40~60度,动态往复密封选用邵氏A 60~70度,高承压密封可提升至邵氏A 70~80度
- 温度范围:普通LSR可长期在-40℃~200℃环境工作,特殊改性苯基硅胶可拓展至-60℃~250℃
- 耐介质性:接触矿物油、酸碱介质需选用氟改性硅胶,避免短期溶胀失效
压缩永久变形是影响密封寿命的核心参数,优质工业级硅胶的压缩永久变形(GB/T 7759.1,125℃×22h)可控制在15%~25%区间,该数值越低,垫圈长期受压后的回弹性越好,密封可靠性越高。选型阶段需明确设备的承压范围、温度波动、接触介质三类核心工况,避免参数过盈造成成本浪费或参数不足引发早期失效。
二、核心制造工艺
1. 成型工艺选择
工业设备硅胶密封垫圈的成型工艺需根据订单量、尺寸精度要求选择,当前主流工艺分为模压成型与液态硅胶(LSR)注射成型两类,两类工艺的适配场景差异明显:
| 工艺类型 | 适用尺寸范围 | 精度公差 | 适配批量 |
|---|---|---|---|
| 模压成型 | 内径50~500mm | ±0.10~±0.20mm | 中小批量(1万件以内) |
| LSR注射成型 | 内径5~300mm | ±0.05~±0.15mm | 大批量(1万件以上) |
对于复杂截面、带定位卡槽的精密工业密封垫圈,LSR注射成型的一致性更优,可实现自动化剪切浇口,减少人工修边带来的尺寸偏差。对于大尺寸低压密封垫圈,模压成型的模具成本更低,综合性价比更高。成型过程中需管控硫化温度与交联时间,避免欠硫导致硬度不足或过硫导致材料变脆。
2. 模具精度管控
工业设备硅胶密封垫圈的尺寸精度完全由模具精度决定,尤其是动密封用垫圈的截面公差直接影响密封间隙匹配。常规精密密封模具采用S136预硬模具钢,型腔采用CNC精加工后做镜面放电处理,型腔尺寸公差需控制在IT7~IT8级,对应尺寸偏差不超过零件公差的1/3。
模具分型线的位置设计也会影响密封性能:静密封垫圈的分型线需设置在非接触密封面,避免分型线飞边刮伤设备安装面引发泄漏;动密封垫圈的分型线需避开摩擦接触面,减少长期往复运动中的磨损。批量生产前需做3~5件试模,全尺寸检测合格后才可投入批量生产,每生产10万模次需做一次型腔尺寸复检,及时修正磨损偏差。
三、品质验证要点
1. 密封性能测试
工业设备硅胶密封垫圈的出厂前必须完成密封性能抽检,核心测试分为静态泄漏测试与动态性能测试两类。静态测试采用压力保持法,将垫圈安装到标准测试工装中,通入额定1.2倍工作压力的压缩空气或水,保持30min后检测压力降,合格要求为压力降不超过初始压力的2%,无可见外部泄漏。
对于动态往复运动场景使用的密封垫圈,需额外完成摩擦系数测试与往复寿命预测试,摩擦系数需控制在0.2~0.4区间(干摩擦条件下),1万次往复运动后无明显裂纹、磨损量不超过截面尺寸的5%。食品医疗场景的垫圈还需完成浸泡析出测试,验证接触介质后无可溶性有害物质析出。
2. 寿命老化验证
热空气老化测试是验证工业设备硅胶密封垫圈寿命的核心方法,按照GB/T 3512标准执行,常规测试条件为150℃×72h,测试后检测性能变化率:
- 硬度变化:不超过±5邵氏A
- 拉伸强度变化率:不超过±20%
- 扯断伸长率变化率:不超过±30%
对于户外长期使用的垫圈,还需补充耐臭氧老化测试与UV老化测试,臭氧老化(50pphm,40℃×100h)后试样无龟裂,UV老化1000h后邵氏A硬度变化不超过6度。批量生产中,每批次抽取3~5件做老化验证,性能符合要求才可放行出厂,避免批次性材料性能不合格。
四、总结与展望
工业设备硅胶密封垫圈看似是小型基础部件,但其材料选型、制造精度、品质验证每个环节的偏差,都会直接影响工业设备的整体运行可靠性。对于设备厂商而言,需优先明确自身工况要求,匹配对应合规等级与性能参数的材料,再结合批量要求选择合适的成型工艺,通过规范的品质验证环节管控风险。
随着工业设备向高可靠性、长维护周期方向发展,未来工业设备硅胶密封垫圈将朝着低压缩永久变形、定制化改性、高精度成型方向发展,材料与工艺的适配性会成为提升密封可靠性的核心方向,制造业厂商也需要更精细化的技术管控来匹配下游需求升级。