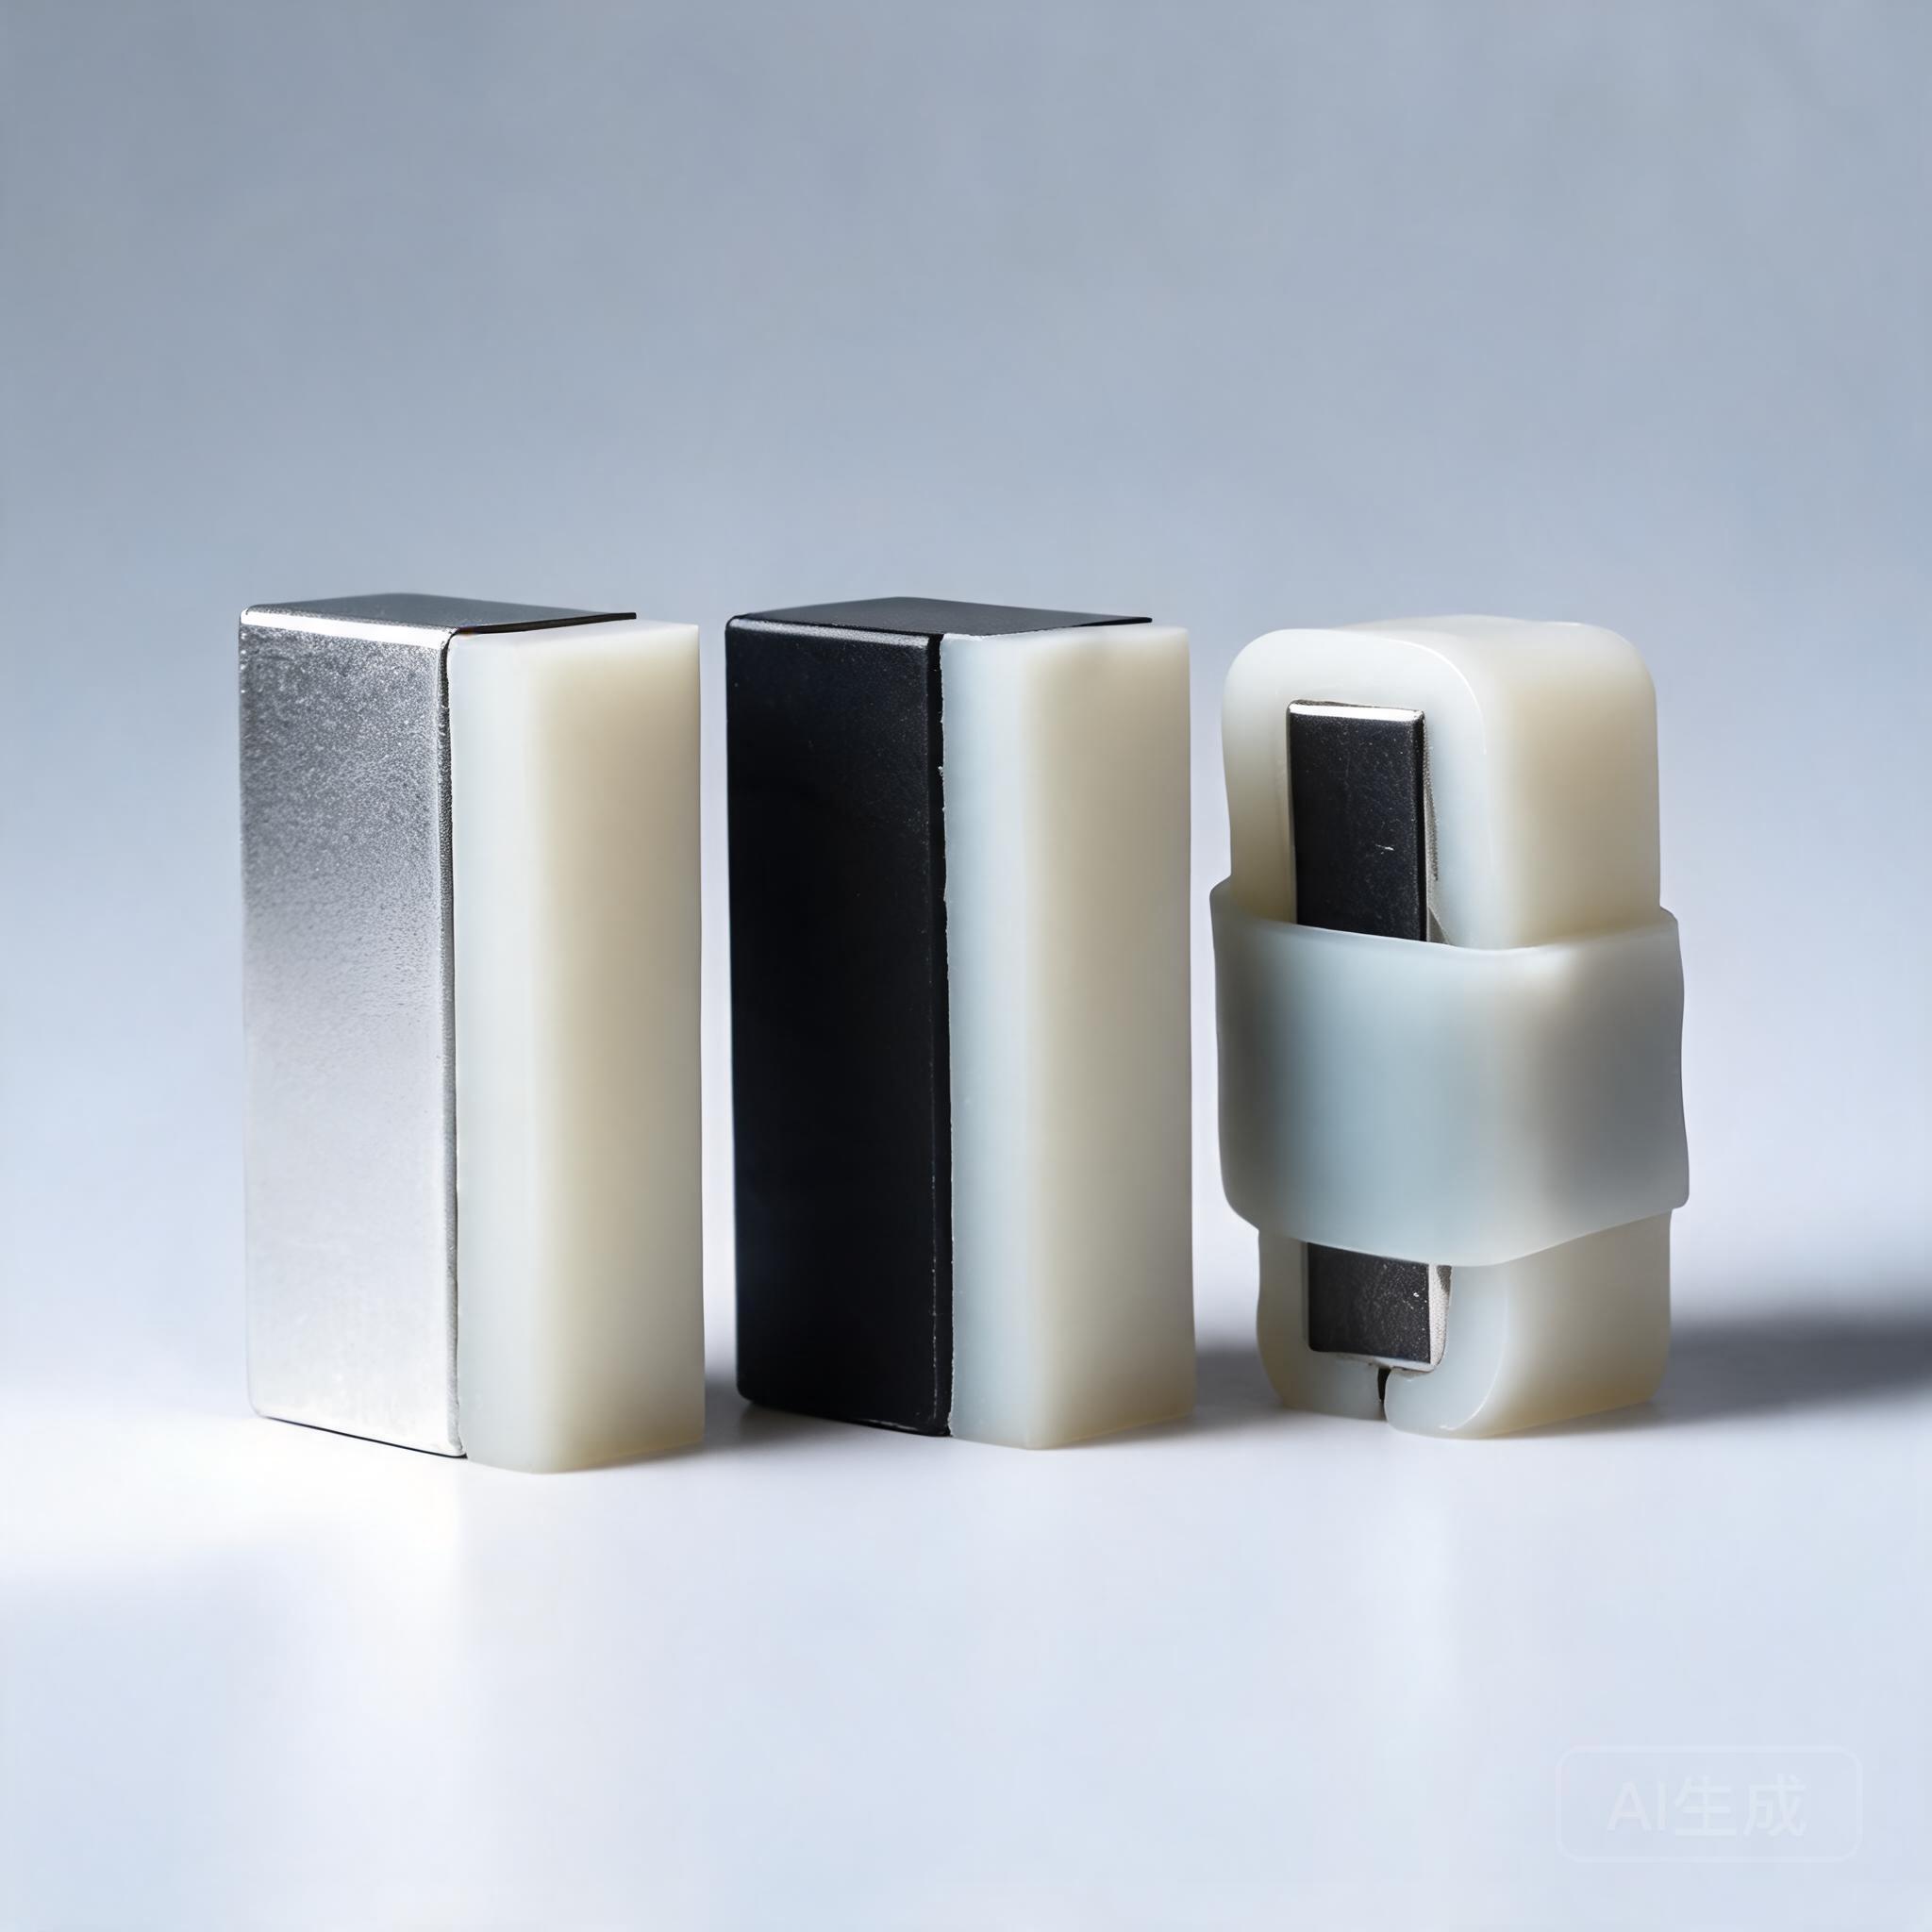
灭火微胶囊火了之后,不少做电气柜、储能设备、小家电的客户开始问同一个问题:我们想给产品加上"贴片就能灭火"的功能,拿着微胶囊粉末或一张参考样品来,能不能直接做出来?
能做,但不是一步到位。这篇文章按实际流程拆一下,从一罐粉末到一件合格的灭火硅胶制品,中间要过哪几道工序。
第一步:确认你是"粉"还是"料"
灭火微胶囊通常以两种形态到达工厂:一是纯粉末,二是材料方已经预混好的母粒或浆料。前者需要工厂自己完成与硅胶基体的复配,后者相对省事,但载体配方还是要按制品要求调整。
这一步的核心不是"能不能混进去",而是四个参数要定下来:胶囊粒径与硅胶基体的匹配、添加比例(行业数据看,优质微胶囊包埋率≥90%、全氟己酮有效占比可达70%,添加量直接影响灭火强度和成本)、目标触发温度、以及制品本身的硬度和厚度要求。参数没定就开模,后面全是返工。
第二步:分散——整条链路里最容易出问题的一环
微胶囊的壳体只有几十微米厚,混炼过程剪切太猛会把胶囊捏破,全氟己酮提前释放,材料直接报废;分散不均匀则会出现"这一片有灭火能力、那一片没有"的失效盲区。
所以分散工艺要做小样验证:控制混炼温度和剪切强度,取样切片,在显微镜下确认胶囊的完整性和分布均匀度。这一步在正式开模之前反复做,是最省钱的做法。
第三步:成型——LSR注射是主流路线
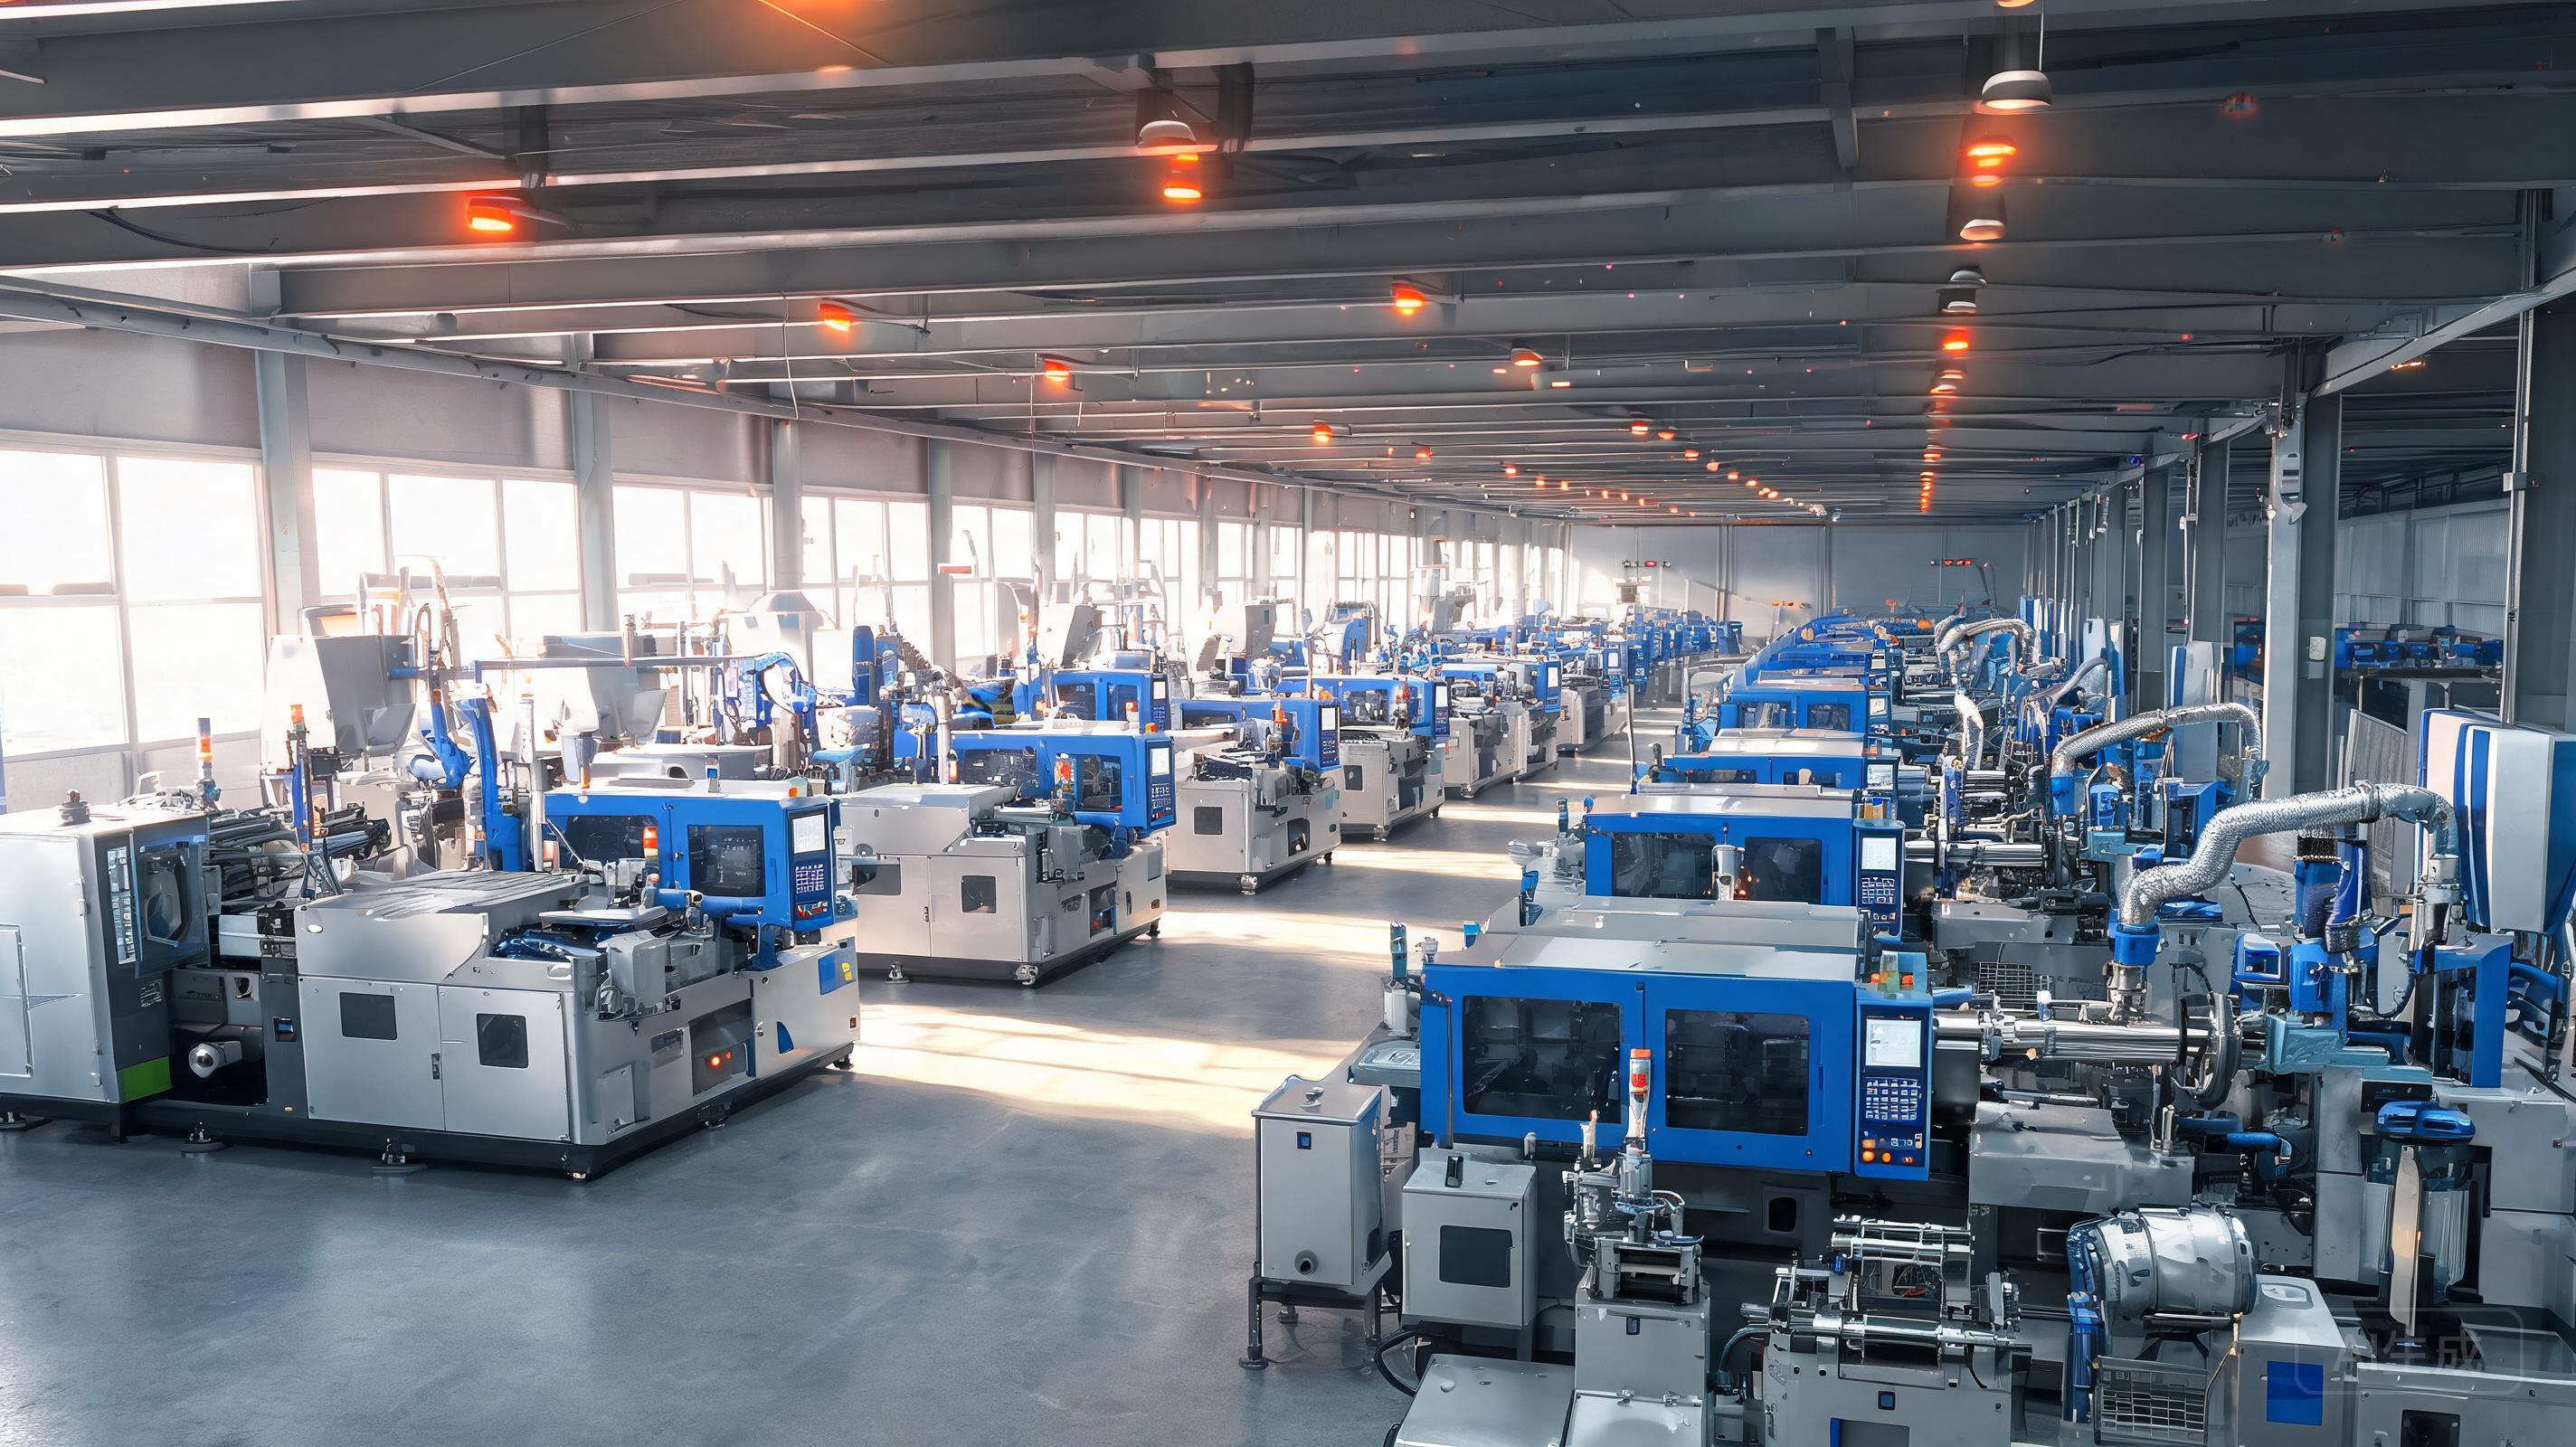
灭火硅胶贴片、缓冲垫这类制品,形状薄、公差要求高,目前主流工艺是液体硅胶(LSR)注射成型。成型温度要压在微胶囊的耐受范围之内,注射压力温和,避免二次破坏。
这一步对工厂的基础能力有实际要求:模具精度、设备吨位匹配、无尘环境。灭火贴片很多用在电池包和配电柜里,属于安全件,批次一致性比普通密封件的要求更高。像橡楚这类配备十万级无尘车间、85T-300T多吨位LSR注射机、自有模具车间的工厂,从设计到试模1-2周的节奏,在这类项目里的价值是——材料配方还在迭代的时候,制品端的验证能快速跟上,不用等模具。
第四步:性能验证,看三组数据
成品出来,客户和材料方通常会盯三组指标:
灭火性能——触发温度是否落在设计区间(常见110℃±5℃),燃烧抑制响应时间(行业标杆在0.5秒量级),灭火后有无残留损伤;
常规物性——硬度、拉伸、压缩永久变形、耐老化,这些决定制品"本职工作"(密封、缓冲、隔热)是否合格;
批次一致性——安全件的抽检标准通常严于一般工业品,尤其胶囊含量分布需要抽样验证。
给采购方的一个建议
找代工厂做灭火微胶囊复合制品,问的第一个问题不是价格,而是:有没有做过含功能性微胶囊的硅胶复合成型,小样分散验证怎么做,成型温度窗口怎么控制。
灭火微胶囊的粉末到制品这段路,技术门槛不在"硅胶",而在"复合"。材料方、制品厂和应用端三方配合,把分散、成型、验证各环节做扎实,这种"材料内置消防"的方案才能真正装进产品里。