在超声刀刀杆LSR包胶工艺链中,Primer(胶粘剂)涂覆——业内俗称"刷胶"——是连接金属刀杆与硅胶包覆层的桥梁工序。刷胶的均匀性、位置精度和膜厚一致性,直接决定了后续LSR注射成型后的界面粘接强度。传统手工刷胶依赖操作者经验,存在涂覆轨迹偏移、胶层厚薄不均、刷胶区域边界模糊等问题,是制约超声刀杆包胶良率提升的核心瓶颈。
本文基于公开专利技术方案(CN202422116322),结合橡楚(湖北)橡胶有限公司在医疗器械精密制造领域的工程实践,系统解析超声刀刀杆刷胶装置的结构设计、工作原理、工艺参数优化与量产应用,为行业提供从手工涂覆到半自动化/自动化刷胶的完整技术升级路径。
一、刷胶工序的技术背景与痛点分析
1.1 刷胶在LSR包胶工艺链中的定位
超声刀刀杆LSR包胶的完整工艺链为:刀杆来料检验 → 超声波清洗 → 等离子体表面活化 → Primer涂覆(刷胶)→ 烘烤固化 → LSR注射成型 → 二次硫化 → 全检出货。其中,刷胶工序处于表面处理与LSR成型之间,是决定硅胶-金属界面粘接质量的"咽喉"环节。
刷胶的核心技术要求包括:
- 位置精度:Primer涂覆区域需严格限制在包胶段内,超出包胶段≤0.5mm,否则溢出的Primer将导致毛边与刀杆粘连,后续去毛边困难。
- 膜厚均匀性:Primer膜厚控制在2-5μm,过薄则粘接强度不足,过厚则Primer层自身内聚破坏成为薄弱环节。
- 覆盖率:包胶段内Primer覆盖率≥98%,不得有漏涂区域,否则局部粘接失效将导致包胶层在灭菌或手术中剥离。
1.2 传统手工刷胶的六大痛点
| 痛点 | 表现 | 对包胶质量的影响 |
|---|---|---|
| 涂覆轨迹偏移 | 刷胶起止位置偏差≥1mm | Primer溢出导致毛边粘连;漏涂导致局部粘接失效 |
| 膜厚不均匀 | 同根刀杆膜厚波动±3μm | 厚处Primer内聚破坏,薄处粘接强度不足 |
| 操作一致性差 | 不同操作者/同操作者不同时段差异大 | 批次间粘接强度波动,CpK<1.0 |
| 效率低下 | 单根刀杆刷胶耗时30-60秒 | 无法满足量产节拍(目标≤15秒/件) |
| 胶液浪费 | 开放容器Primer溶剂挥发快 | 胶液粘度变化影响涂覆质量,材料成本增加 |
| 可追溯性缺失 | 无过程参数记录 | 不符合ISO 13485过程确认要求 |
二、刷胶装置的机械结构设计
2.1 总体结构方案
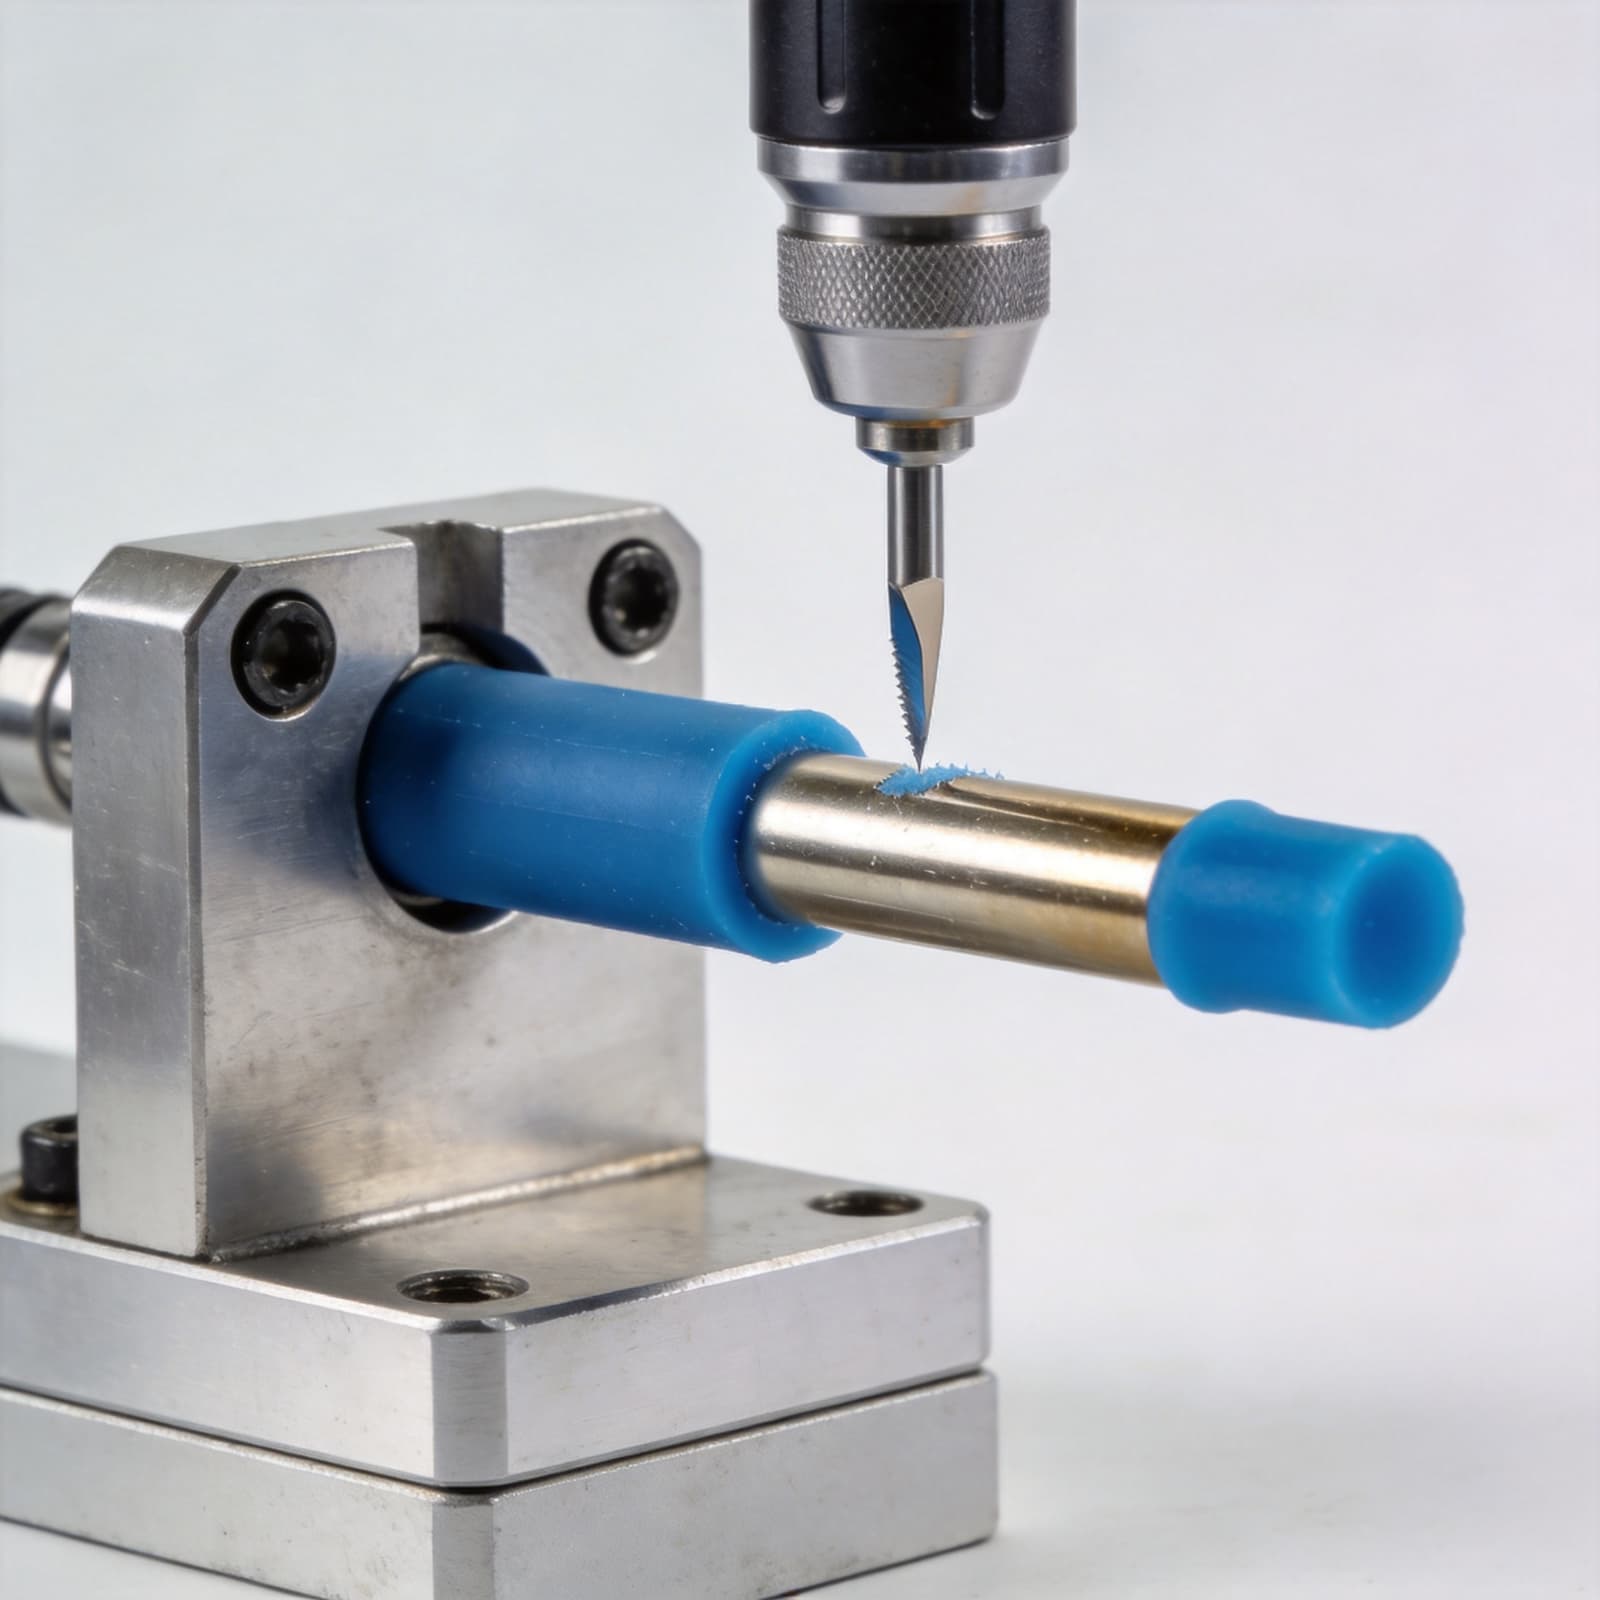
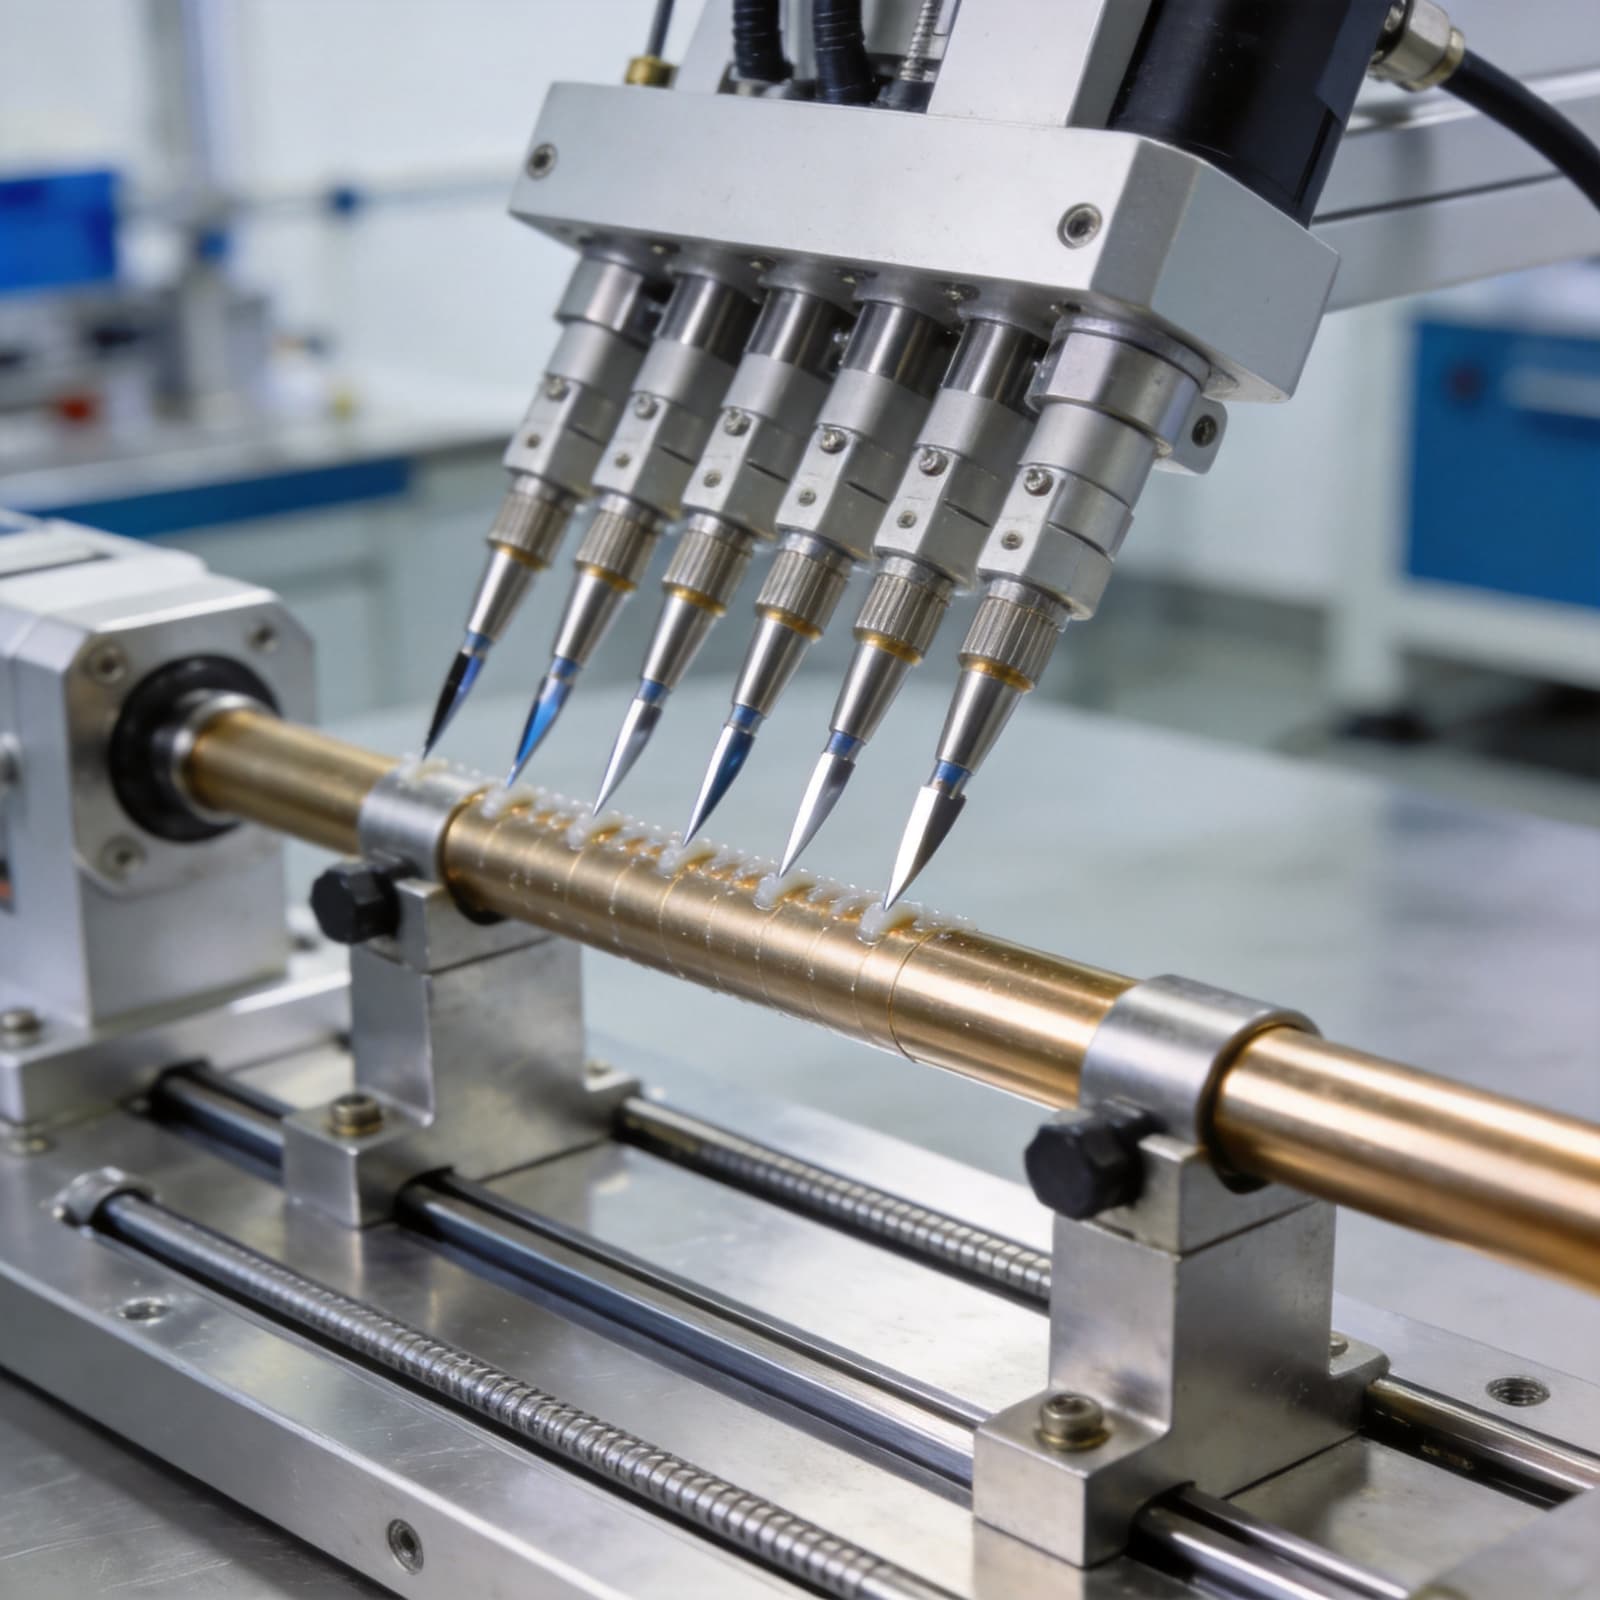
超声刀刀杆刷胶装置采用"十字滑台+多胶头定位+仿形支撑"的模块化结构,由三大核心组件构成:
(1)底座:整体式铸铁或铝合金底板,上平面经精密磨削(平面度≤0.02mm/300mm),为导轨安装提供高精度基准面。底座四角设置调平地脚,适应不同工作台面。
(2)支撑组件:由支撑板、第一导轨(Y轴方向)、仿形块、第三固定杆及手柄组成。支撑板通过第一导轨与底座连接,可沿Y轴方向(靠近/远离胶槽方向)滑动。支撑板上安装多个仿形块,仿形块的V型槽按刀杆直径精密加工(与刀杆外径配合间隙≤0.02mm),确保刀杆放置后位置重复精度≤0.05mm。
(3)刷胶组件:由胶槽、第二导轨(X轴方向)、连接板、第一固定杆、胶头、第二固定杆组成。胶槽通过连接板安装在第二导轨上,可沿X轴方向(刀杆轴向)独立调节位置。每个胶槽侧壁贯穿安装一个胶头,胶头一端浸入胶槽内的Primer液面以下,另一端伸出靠近支撑组件一侧,等待与刀杆接触。
2.2 关键结构设计要点
双导轨十字滑台:第一导轨(Y轴)与第二导轨(X轴)的导向方向相互垂直,构成十字滑台结构。支撑板沿Y轴运动实现刀杆与胶头的接触/分离,胶槽沿X轴运动实现涂胶位置的轴向定位。导轨选用精密交叉滚子导轨(重复定位精度≤±0.003mm),确保每次涂胶位置的一致性。
仿形块定位系统:仿形块是保证刀杆放置重复精度的核心零件。其V型槽夹角通常为90°-120°,槽底圆弧半径与刀杆半径匹配(间隙0.01-0.02mm)。仿形块材质选用POM(聚甲醛)或PTFE(聚四氟乙烯),避免金属-金属接触划伤刀杆表面。多个仿形块沿刀杆轴向分布,间距100-150mm,确保细长刀杆(长径比≥15:1)放置后无悬垂变形。
胶头精密调节机构:胶头贯穿胶槽侧壁安装,通过第二固定杆(螺纹连接)锁紧。旋转第二固定杆可微调胶头伸出距离(调节精度±0.1mm),从而控制胶头与刀杆的接触深度——即涂胶量。多胶头独立调节的设计,允许在同一根刀杆的不同涂胶位置设定不同的涂胶量,实现差异化涂覆。
位置锁定机构:胶槽位置调节到位后,旋转第一手柄驱动第一固定杆向下运动抵触底座,利用摩擦力锁定胶槽的X轴位置。同理,支撑板位置调节到位后,旋转第二手柄驱动第三固定杆锁定支撑板的Y轴位置。锁定后系统刚性高,涂胶过程中各组件无相对位移。
三、刷胶装置的操作流程与工艺参数
3.1 标准操作流程(SOP)
| 步骤 | 操作内容 | 关键控制点 |
|---|---|---|
| 1. 装置准备 | 清洁胶槽与胶头,注入Primer至液面高度10-15mm | Primer开封后4小时内使用;胶槽加盖防挥发 |
| 2. 胶头位置设定 | 沿X轴滑动各胶槽至目标涂胶位置,锁紧第一固定杆 | 涂胶位置公差±0.2mm;胶头端面与刀杆轴线对齐 |
| 3. 胶头伸出量调节 | 旋转第二固定杆调节各胶头伸出距离,锁紧 | 伸出量0.3-0.8mm,对应涂胶宽度2-5mm |
| 4. 刀杆装载 | 将清洗活化后的刀杆放置于仿形块V型槽中 | 刀杆需完全落入槽底,无悬空 |
| 5. 接触涂胶 | 推动支撑板手柄,使刀杆向胶头方向运动直至接触 | 接触力≤2N,避免胶头变形导致涂胶量波动 |
| 6. 旋转涂覆 | 手动或电动旋转刀杆360°-720° | 转速30-60rpm,旋转圈数2-3圈 |
| 7. 分离取件 | 拉回支撑板,取下已涂胶刀杆,转入烘烤工序 | 涂胶后4小时内完成烘烤固化 |
3.2 关键工艺参数窗口
| 参数 | 推荐范围 | 对涂胶质量的影响 |
|---|---|---|
| Primer粘度 | 50-150 mPa·s(25°C) | 过低则流挂,过高则涂覆不均匀 |
| 胶头材质 | 多孔PTFE或医用级海绵 | 影响Primer释放速率与涂覆均匀性 |
| 胶头伸出量 | 0.3-0.8mm | 决定涂胶宽度与膜厚 |
| 刀杆旋转速度 | 30-60 rpm | 过快甩胶,过慢效率低 |
| 旋转圈数 | 2-3圈(720°-1080°) | 确保360°全周覆盖 |
| 环境温度 | 20-25°C | 温度影响Primer粘度与挥发速率 |
| 环境湿度 | 30-60% RH | 过高湿度影响Primer固化反应 |
四、从半自动到全自动的升级路径
4.1 半自动化升级(推荐量产起步方案)
在基础手动刷胶装置上,可进行以下半自动化升级:
- 电动旋转模组:在仿形块一侧加装步进电机+弹性联轴器,驱动刀杆匀速旋转(转速可设定30-100rpm),替代手动旋转,消除操作者旋转速度不一致带来的涂胶量波动。
- 气动进给控制:支撑板Y轴运动改用气缸驱动(行程可调+缓冲器),通过调压阀精确控制胶头-刀杆接触力(目标≤2N),替代手动推拉,消除接触力波动。
- 胶槽恒温系统:在胶槽底部加装PTC加热片+温度控制器(设定25±1°C),维持Primer粘度恒定,消除环境温度变化对涂胶质量的影响。
4.2 全自动化方案(高产能场景)
对于年产10万件以上的高产能场景,推荐基于PLC控制的全自动刷胶工作站:
- 多工位转盘结构:4-6工位分割器转盘,依次完成刀杆上料→等离子活化→自动刷胶→烘烤固化→冷却下料,节拍≤12秒/件。
- 伺服定位系统:胶头X轴位置由伺服电机+滚珠丝杠驱动(定位精度±0.01mm),涂胶位置参数通过触摸屏设定,支持100组配方存储。
- 在线视觉检测:涂胶后工位设置工业相机,检测Primer涂覆区域位置、宽度、覆盖率,NG品自动剔除。
- 数据追溯:每件产品记录涂胶位置、胶头编号、Primer批次、温湿度、操作时间,上传MES系统,满足ISO 13485全流程追溯要求。
五、刷胶质量验证与过程控制
5.1 涂胶质量检测方法
| 检测项目 | 方法 | 频次 | 判定标准 |
|---|---|---|---|
| 涂覆位置 | 影像测量仪(放大20×) | 首件+每50件抽1件 | 位置偏差≤±0.3mm |
| 涂覆宽度 | 影像测量仪 | 首件+每50件抽1件 | 宽度偏差≤±0.5mm |
| 膜厚 | 涡流测厚仪(精度±0.1μm) | 首件+每200件抽1件 | 2-5μm |
| 覆盖率 | 紫外荧光显影(Primer含荧光剂) | 首件+每批次1件 | 覆盖率≥98% |
| 粘接强度 | 90°剥离测试(包胶后) | 每批次首件 | 剥离强度≥5N/mm |
5.2 过程能力监控
建立刷胶工序的SPC(统计过程控制)体系,关键监控指标:
- 涂覆位置偏差的CpK≥1.33(每月评估)
- 膜厚的Xbar-R控制图(每批次实时监控)
- 胶头磨损趋势图(每5000次涂胶检测胶头端面尺寸,磨损量≥0.1mm时更换)
- Primer粘度趋势图(每2小时取样检测,超出50-150mPa·s范围时更换胶液)
六、总结
超声刀刀杆刷胶装置通过"十字滑台精确定位+仿形块重复定位+多胶头独立调节"的模块化设计,系统性解决了传统手工刷胶的六大痛点。其核心价值在于:
- 位置精度:涂覆位置偏差从手工的≥1mm提升至≤±0.3mm,Primer溢出导致的毛边粘连不良率从8-12%降至<1%。
- 膜厚一致性:同根刀杆膜厚波动从±3μm降至±1μm,批次间粘接强度CpK从<1.0提升至≥1.33。
- 效率提升:单件刷胶节拍从30-60秒降至10-15秒,满足量产需求。
- 可追溯性:从无过程记录到全参数可追溯,满足ISO 13485过程确认与FDA QSR要求。
橡楚(湖北)橡胶有限公司在医疗器械精密制造领域深耕多年,已构建从刷胶装置设计制造、Primer选型验证、工艺参数优化到量产质控的完整技术能力,可为医疗器械客户提供超声刀刀杆LSR包胶的一站式解决方案——从刷胶到包胶,从样品到量产。