硅胶包胶——在金属或塑料骨架外面包一层硅胶——听起来不复杂,但做过的人都知道,这是个容易翻车的环节。
缺胶、溢胶、脱层、气泡……问题五花八门,根源往往不在硅胶本身,而在工艺细节上没注意到。以下这几个坑,是包胶项目里最常踩的。
坑一:嵌件表面没处理好
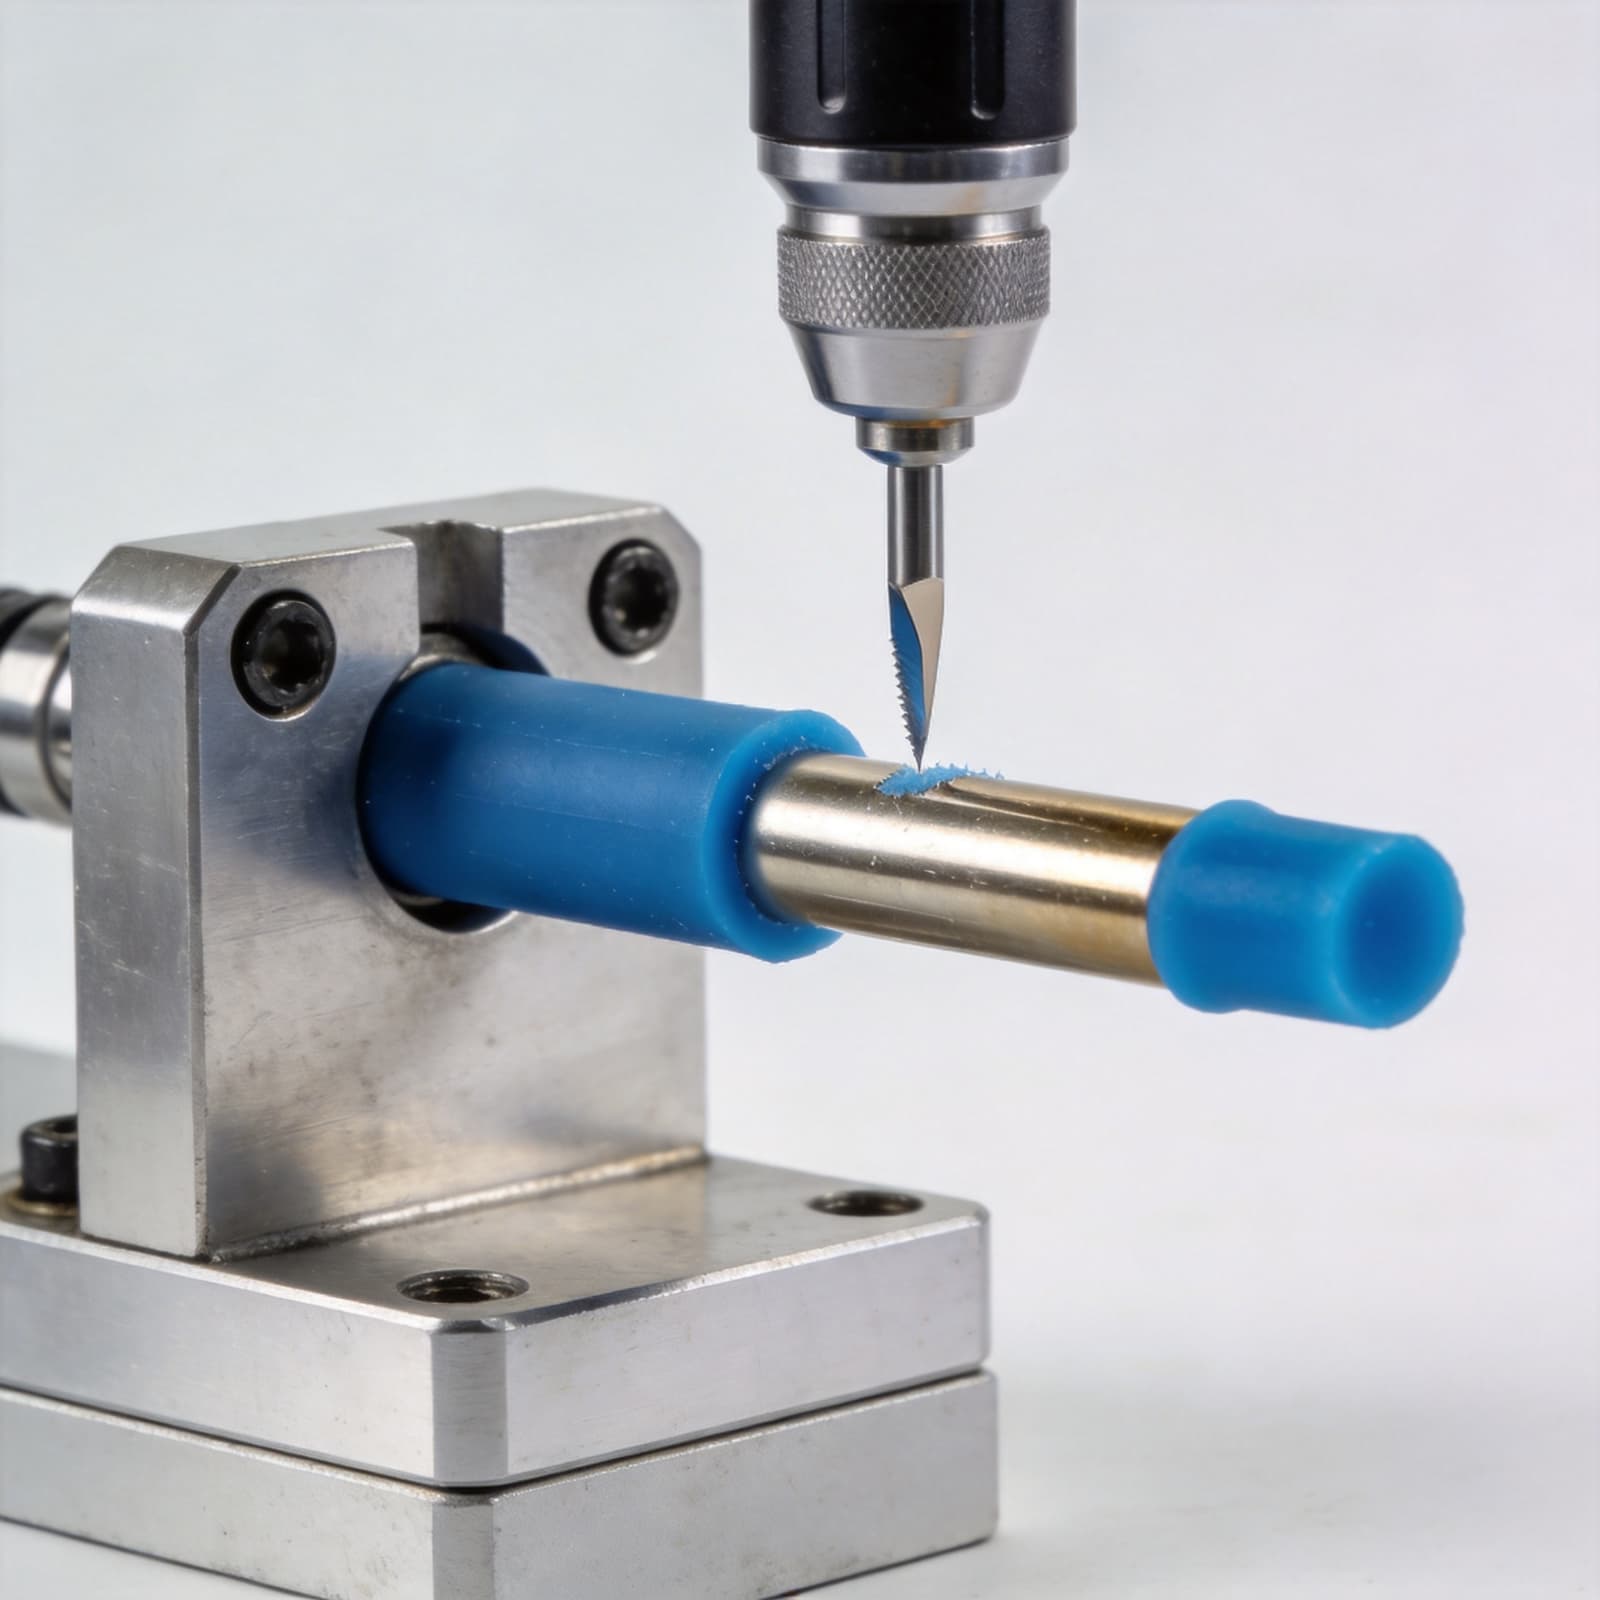
包胶的第一步,不是往模具里注胶,而是把嵌件(金属件或塑料件)的表面处理好。
硅胶要和嵌件"粘"在一起,靠的不是胶水,是化学键合。这个键合的前提是嵌件表面足够干净、有合适的粗糙度。很多厂子直接拿嵌件注胶,结果就是包完一撕就掉。
正确做法:嵌件先清洗去油污,再做表面处理(喷涂底涂剂或者等离子处理),处理完的嵌件要在规定时间内用掉,放久了表面活性下降,粘接效果也会打折。
坑二:模具设计忽略了排气
液态硅胶注射成型的时候,胶料是液体,往模具里走的过程中会把空气推出来。如果模具排气设计不到位,空气被堵在角落里,成型后就变成了气泡或缺胶。
排气槽的位置和大小,要看产品的结构来定。棱角、深槽、薄壁区域,都是容易困气的地方。模具设计的时候如果没考虑这些,后期靠调参数很难救回来。
坑三:嵌件定位不稳
包胶模具里,嵌件要放得稳。如果嵌件在模具里的位置有偏差,出来的产品要么包胶不对称,要么嵌件偏移甚至露出来。
小嵌件靠模具上的定位柱,大嵌件可能需要磁铁或机械夹持。定位方式要根据嵌件的形状和重量来选,不是所有嵌件都能靠一个柱子搞定。
坑四:成型温度和时间的配合不对
液态硅胶的硫化温度一般在160-190℃之间,时间取决于产品壁厚。温度低了,硫化不充分,产品软、粘接差;温度高了,嵌件如果是塑料的,可能变形甚至熔化。
金属嵌件还好,塑料嵌件就得特别注意——选的塑料骨架材料必须能扛住硅胶的硫化温度。PA(尼龙)、PBT这类耐高温工程塑料通常没问题,普通的ABS就不一定了。
坑五:批量生产时没做过程管控
样品做得挺好,批量一出就翻车。这情况太常见了。
原因往往是:样品阶段人工一个个放嵌件、一个个检查,到批量阶段速度上来了,嵌件表面处理省了、放置位置没确认、底涂剂过期还在用……
批量生产需要把每个环节写成SOP,操作人员按步骤做,质检有明确的标准和频次。这不是繁琐,是保命。
写在最后
硅胶包胶翻车,90%的问题出在"准备阶段",而不是"注胶阶段"。嵌件处理、模具排气、定位方式、温度配合——这些在开模具之前就应该想清楚、定下来。
如果正在规划一个包胶项目,把这些细节提前和代工厂确认好,能省掉后期大量的返工和报废。该花的钱花在设计阶段,比花在试产阶段划算得多。