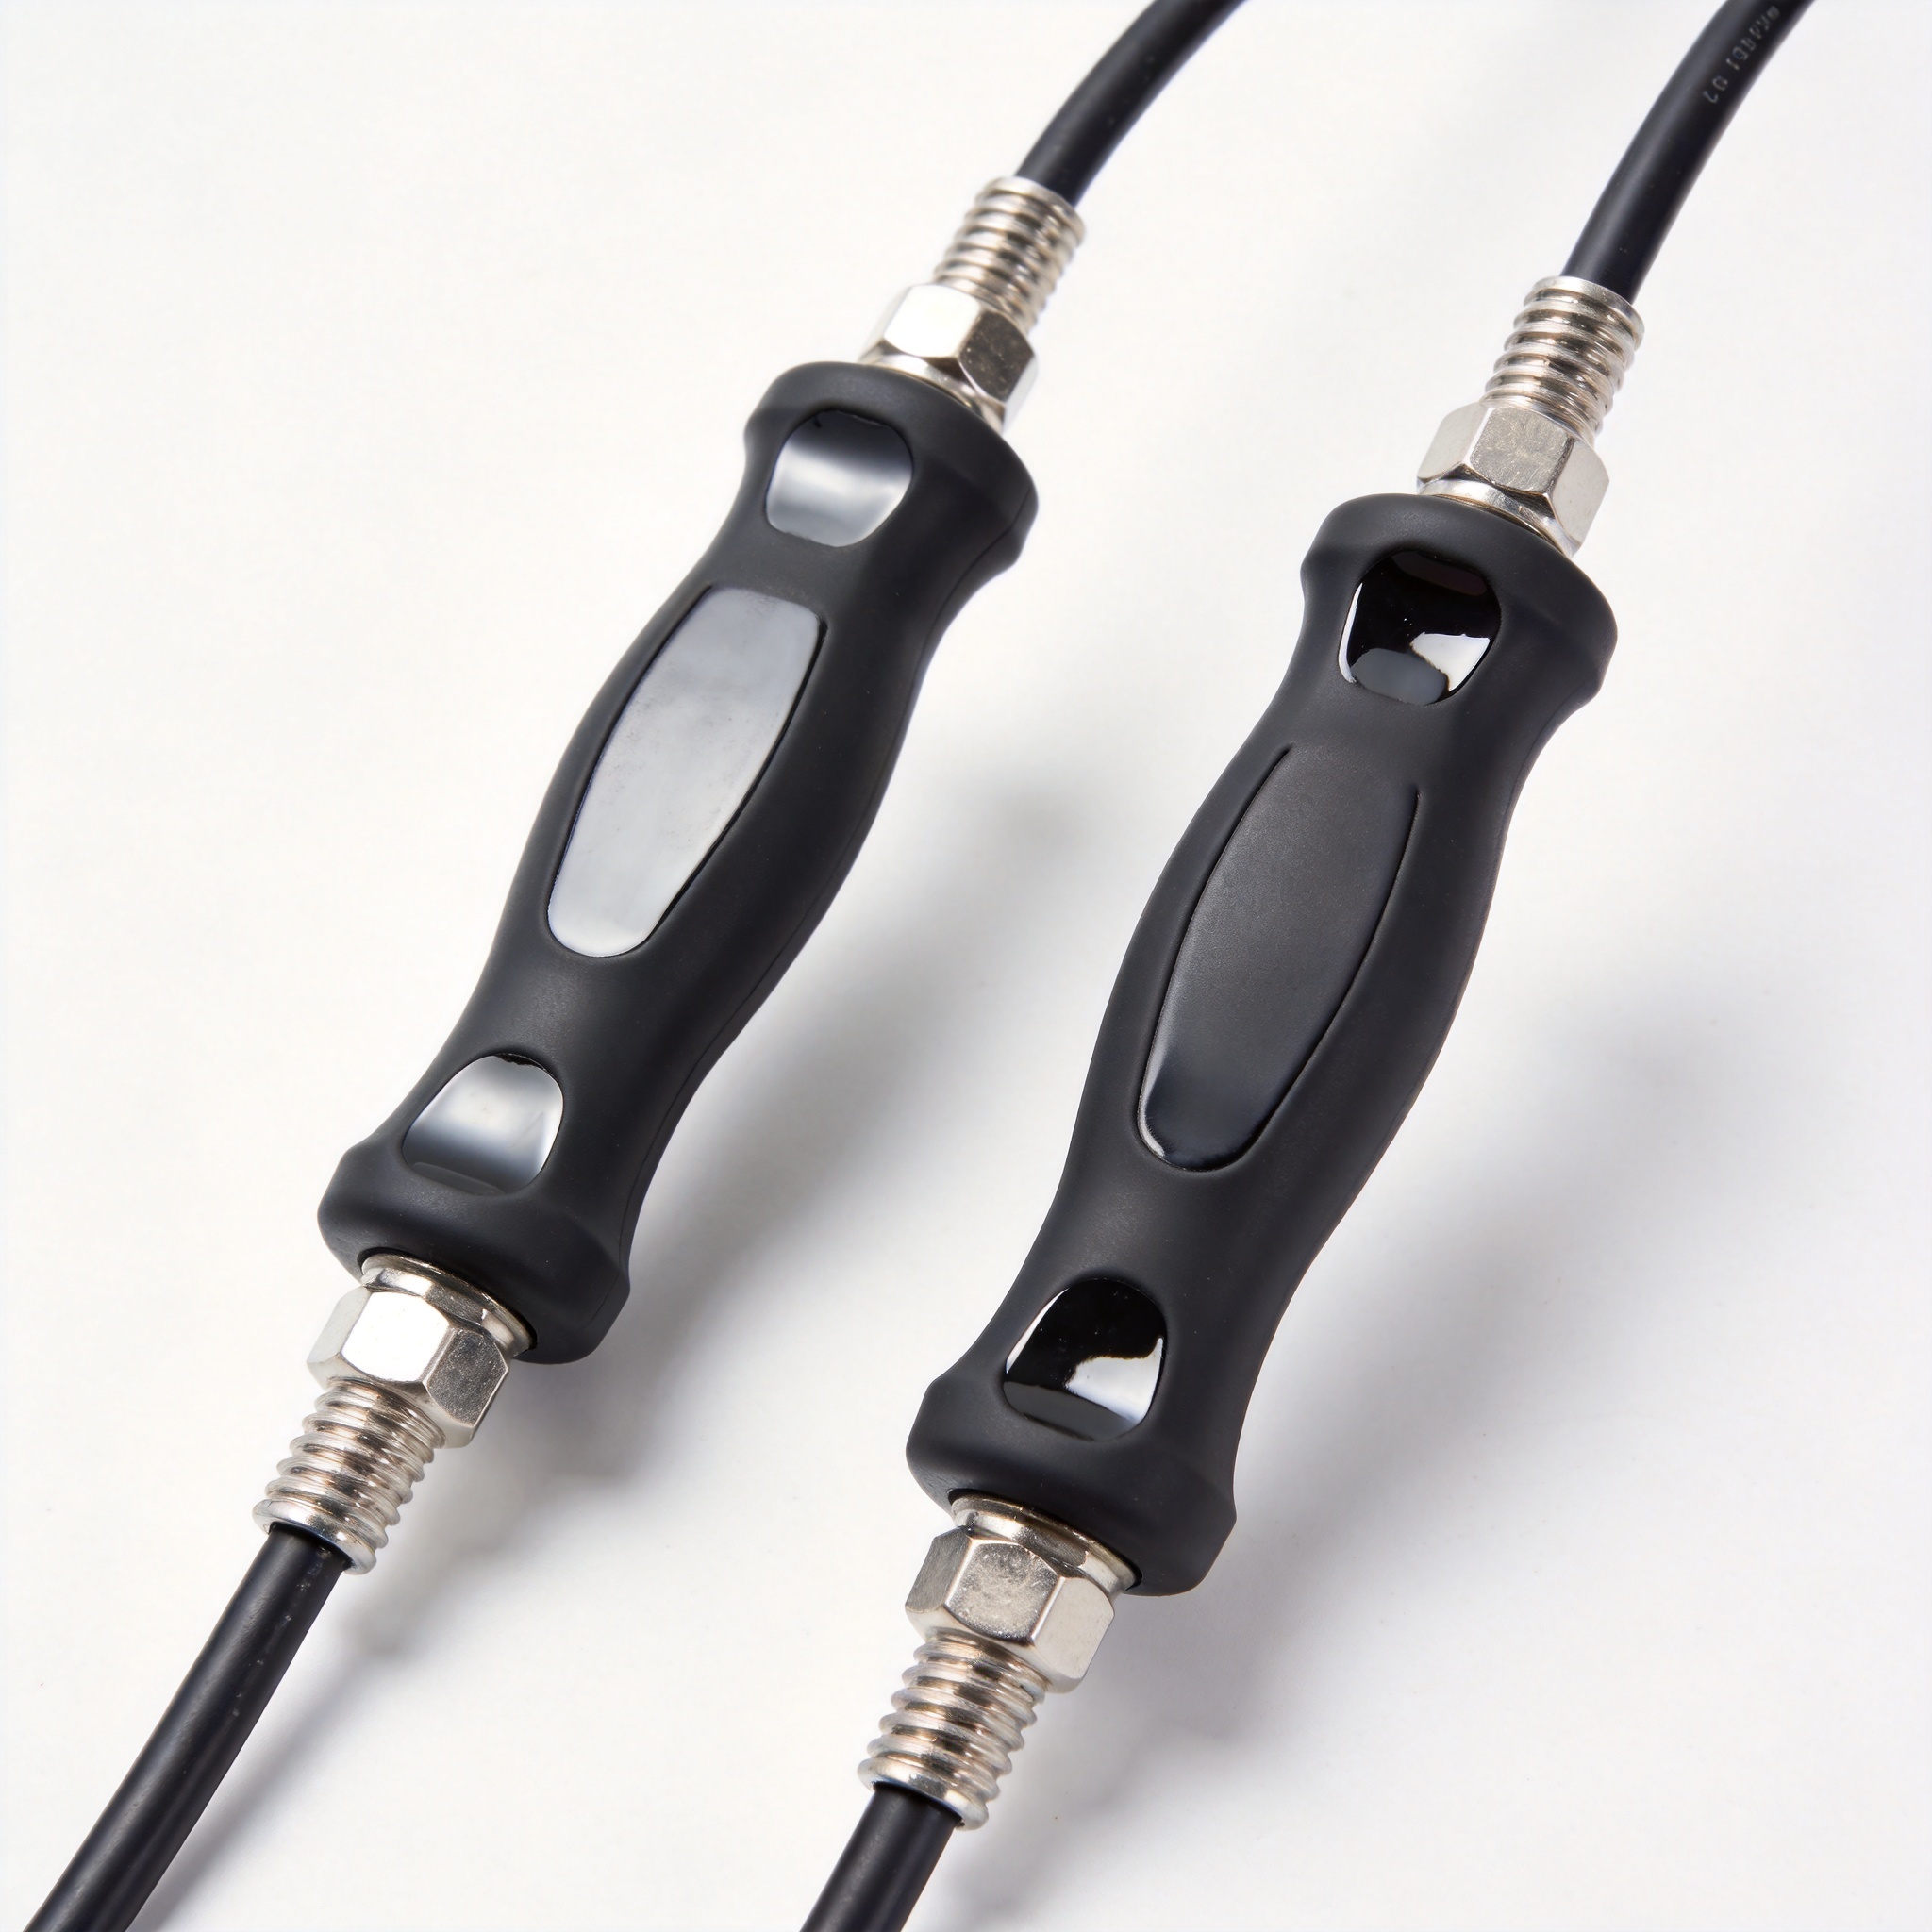
汽车连接器是车用电气系统的核心基础部件,包胶工艺直接影响其密封性能、绝缘可靠性与使用寿命。不同基材与包胶材料的组合,在合规性、粘结强度、抗环境老化性能上存在显著差异,直接决定连接器成品的终端表现。本文从材料适配、工艺控制、品质管控三个维度展开分析,为汽车连接器包胶的工艺选型与质量控制提供参考。
一、材料适配要求
1. 合规性能要求
汽车连接器包胶材料必须满足车规级合规要求,不同应用场景对材料的环保、耐温、阻燃性能有明确指标要求。目前国内主流主机厂普遍要求符合RoHS 2.0、REACH SVHC等环保标准,部分新能源汽车高压连接器还要求满足VW-1级阻燃等级。
不同包胶材料的基础合规特性存在差异,常见的包胶材料性能对比如下表:
| 包胶材料类型 | 环保合规性 | 耐温范围 | 阻燃等级 |
|---|---|---|---|
| 气相法液态硅胶(LSR) | 易满足RoHS/REACH,无小分子析出 | -40℃~200℃ | 可达UL94-V0 |
| 固体混炼硅橡胶 | 需管控硫化体系小分子 | -30℃~180℃ | 可达UL94-V1 |
| 热塑性弹性体(TPE/TPV) | 部分牌号含邻苯类增塑剂,需筛选 | -40℃~120℃ | 一般HB/V2级 |
对于机舱内、电池包等高温高湿场景,优先选用气相法LSR,其长期耐老化性能更稳定,小分子析出风险更低,满足主机厂15年使用寿命要求。
2. 界面粘结匹配
界面粘结强度是汽车连接器包胶的核心性能指标,包胶材料与连接器基材(铜合金、PBT、PA66、PPS等)的粘结匹配性直接决定成品密封可靠性。
不同基材与包胶材料的粘结特性存在差异,主流匹配方案可分为三类:
- 塑料基材+LSR:多数工程塑料(PA、PBT)可通过模具表面活化或基材改性实现直接粘结,粘结强度可达0.8~2.0MPa,满足常规插拔密封要求;对于低表面能PPS、LCP,需采用硅烷偶联剂预处理或注塑粘结工艺提升强度。
- 金属基材+LSR:铜合金基材通常需要底涂处理,粘结强度可达1.2~2.5MPa,未做表面处理的裸铜粘结强度普遍低于0.5MPa,易出现脱胶开裂。
- 塑料基材+TPE:热塑性弹性体可通过双色注塑实现物理嵌合粘结,适合低要求场景,粘结强度普遍低于1.0MPa,长期蠕变风险较高。
对于防水等级要求IP67以上的连接器,必须通过拉伸剪切试验验证界面粘结强度,避免长期使用中出现界面开缝导致漏水短路。
二、核心工艺要点
1. 模具结构设计
汽车连接器包胶模具的流道、排气设计直接影响成型品质,尤其是LSR注射包胶,对模具排气要求远高于常规注塑成型。
针对不同包胶工艺,模具设计核心要点如下:
- 液态硅胶包胶:采用冷流道系统,流道直径设计为φ3~φ6mm,浇口位置优先设置在薄壁边缘,避免包埋气泡;分型面需开设0.02~0.05mm深的排气槽,排气槽宽度控制在5~10mm,多余胶料可在后续修整工序去除。
- 双色注塑包胶:第一射基材成型后需保留0.1~0.3mm的咬花粗化面,提升第二射包胶的机械嵌合力;定模侧设计基材定位镶件,定位公差控制在±0.02mm以内,避免包胶飞边。
对于多腔连接器模具,需保证各型腔浇口平衡,流道长度差控制在5%以内,避免各型腔填充不一致导致粘结强度波动。
2. 成型参数控制
成型温度、注射压力、硫化时间是汽车连接器包胶的三大核心参数,不同材料体系的参数窗口差异显著。
主流材料成型参数区间如下表:
| 包胶材料类型 | 料温 | 模具温度 | 注射压力 | 硫化/冷却时间 |
|---|---|---|---|---|
| 加成型LSR | 15~25℃(A/B料罐) | 150~180℃ | 50~100MPa | 30~120s |
| 固体硅橡胶 | 室温喂料 | 160~190℃ | 30~80MPa | 120~300s |
| TPE/TPV | 180~220℃ | 30~60℃ | 80~150MPa | 20~60s(冷却) |
对于加成型LSR,模具温度波动需控制在±5℃以内,温度过低会导致硫化不完全,粘结强度下降;温度过高会导致材料提前硫化,填充不满。注射速度需遵循“慢-快-慢”原则,填充阶段快速充模减少硫化提前发生,保压阶段低速补压减少内应力。
三、品质管控要点
1. 常见缺陷预防
汽车连接器包胶最常见的缺陷是气泡、飞边、界面脱粘,三类缺陷的产生原因与预防措施各有不同。
不同缺陷的预防控制要点:
- 气泡:主要源于模具排气不良、材料含水率过高或硫化速度不匹配。预防措施包括:严格管控LSR原材料含水率不超过0.1%;优化分型面排气槽设计;调整硫化体系匹配注射速度,避免提前焦烧。
- 飞边:主要源于模具分型面间隙过大、注射压力过高或锁模力不足。预防措施包括:模具分型面加工精度控制在IT0.01mm以内;根据型腔投影面积计算锁模力,每平方厘米投影面积锁模力不低于8吨;优化浇口位置与大小,减少过度注射。
- 界面脱粘:主要源于基材表面污染、预处理不到位或粘结体系不匹配。预防措施包括:基材成型后24小时内完成包胶,避免表面沾染油污灰尘;低表面能基材必须做等离子预处理或底涂处理;提前做材料粘结相容性测试,筛选匹配的包胶材料牌号。
2. 成品性能检测
汽车连接器包胶成品必须完成全性能检测,才能进入量产交付,检测项目分为常规项目与特殊项目,满足不同车规要求。
常规必检项目包括:界面粘结拉伸剪切强度、尺寸公差、防水密封性、外观缺陷。其中,IP防水等级检测需按IEC 60529标准执行,高压连接器至少满足IP67要求,低压连接器不低于IP65。
特殊检测项目根据应用场景确定,包括:高低温循环(-40℃~125℃,1000次循环后无脱粘开裂)、热老化(150℃,1000小时后硬度变化不超过±10 Shore A)、阻燃性能(按UL94标准执行)、耐腐蚀盐雾试验(满足GB/T 10125标准,96小时无锈蚀脱粘)。所有检测项目需留存原始记录,满足主机厂追溯要求。
四、总结与展望
汽车连接器包胶的性能差异,根源在于材料适配性与工艺控制精度,不同材料组合各有优劣:液态硅胶在耐温、耐老化、粘结稳定性上更具优势,适合中高端车规连接器;热塑性弹性体成型效率高、成本低,适合低压低要求场景。
随着新能源汽车对连接器密封可靠性、高压绝缘性能要求不断提升,加成型液态硅胶包胶的应用占比将持续增长。未来行业发展方向将聚焦在免底涂粘结技术、一体化注塑成型工艺、在线缺陷检测三个方向,进一步提升汽车连接器包胶的成品可靠性与生产效率,满足车行业降本增效与品质升级需求。