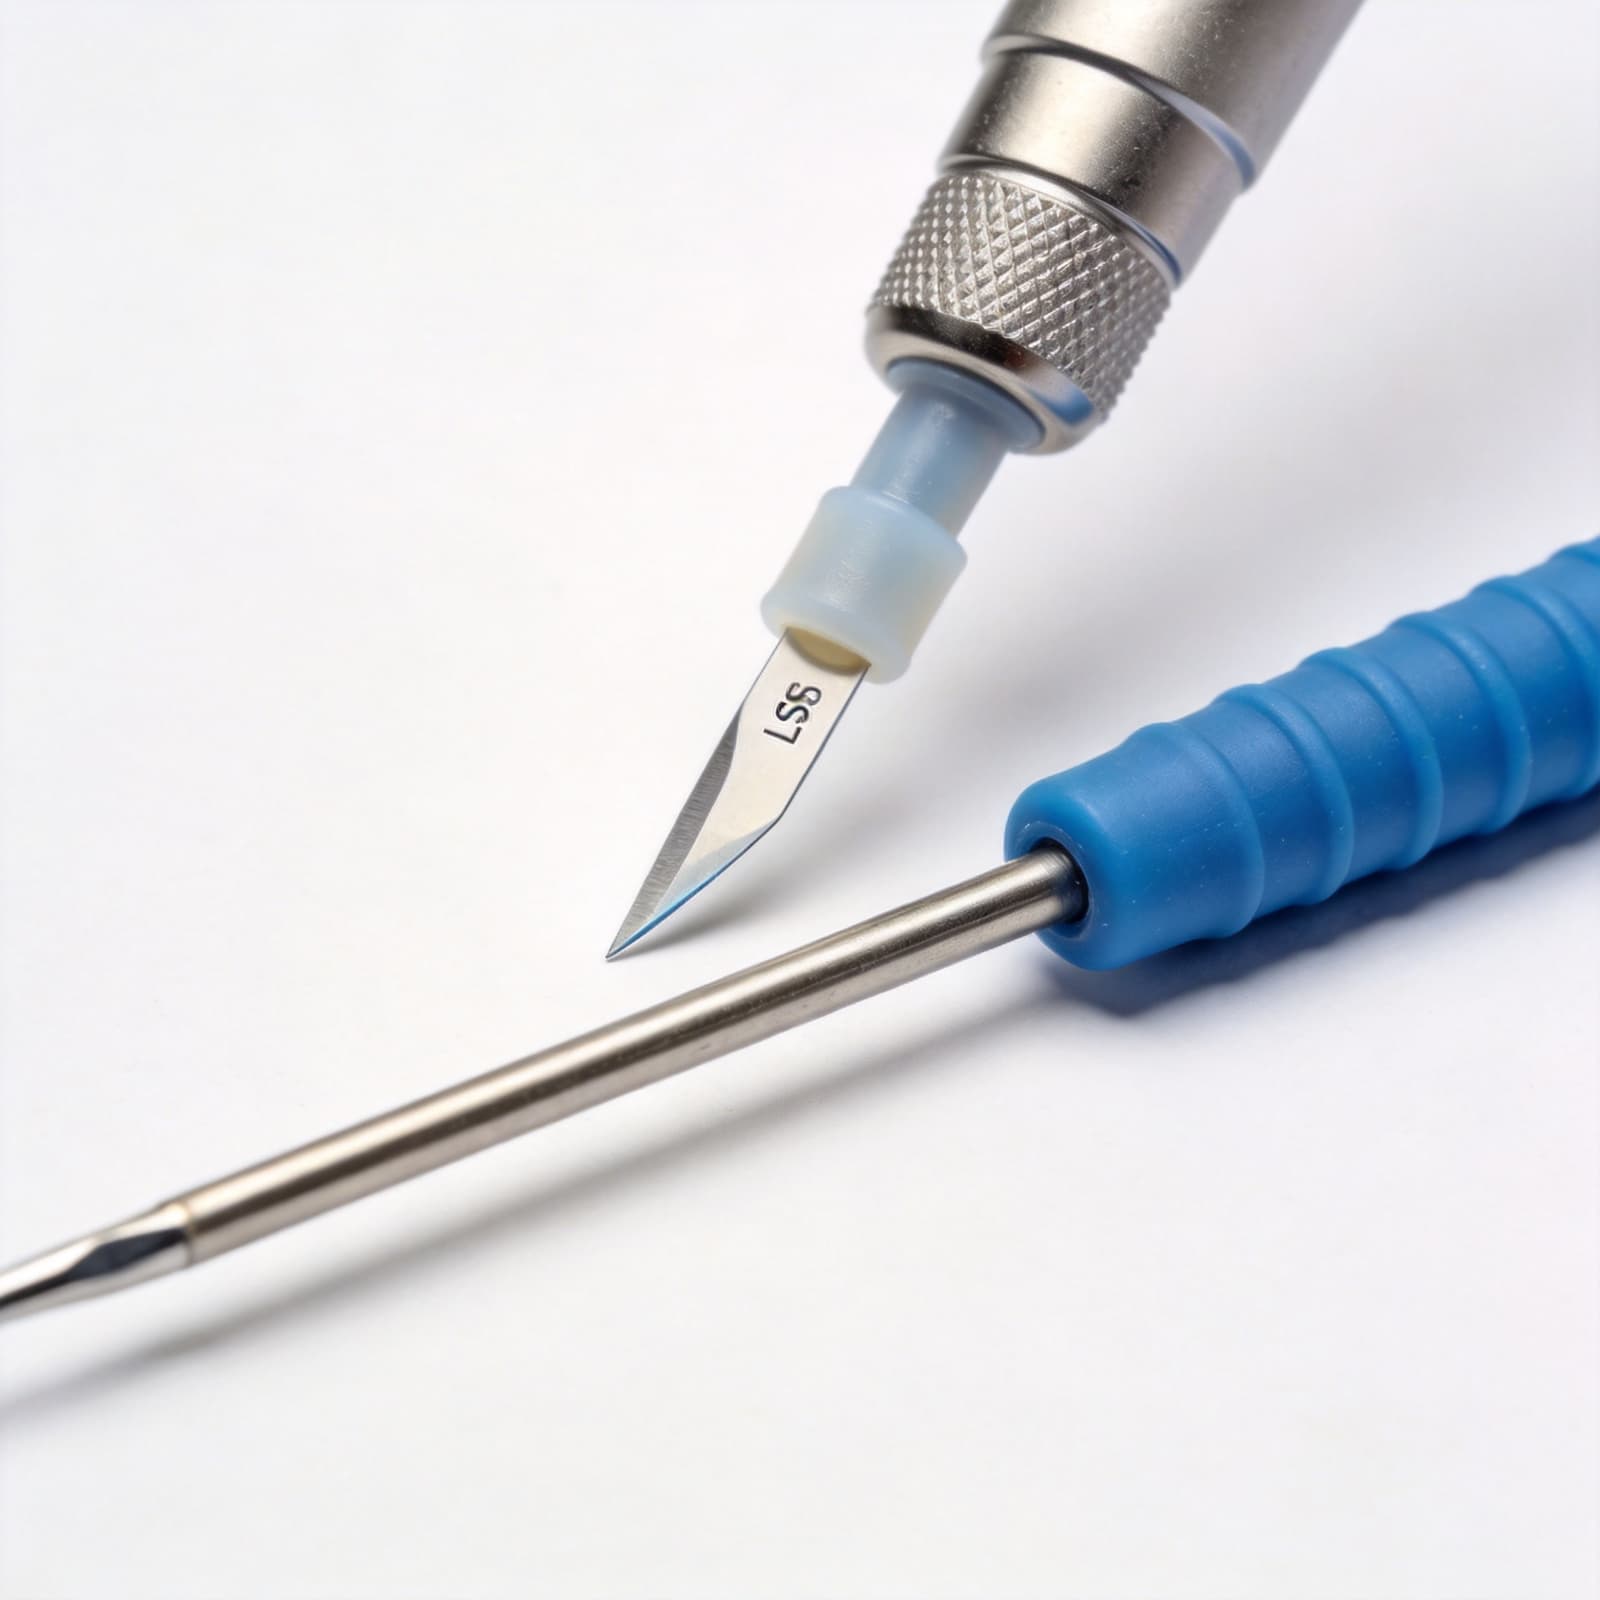
超声刀刀杆在节点位置包覆硅胶后,注塑过程中不可避免地会在分型面及镶件配合处产生飞边余料(业内称"残胶")。这些残胶若未彻底清除,将改变刀杆的振动模态与谐振频率,直接影响超声刀的手术性能与安全性。传统手工除胶依赖操作者手持刀片逐点刮除,效率低下且切口质量难以控制,是制约超声刀杆量产良率的隐性瓶颈。
本文基于公开专利技术方案(CN202510323613),结合橡楚(湖北)橡胶有限公司在医疗器械精密制造领域的工程实践,系统解析刀杆节点包硅胶后除残胶工艺装备的结构设计、工作原理、操作流程与量产效益评估,为行业提供从手工刮胶到精密治具除胶的完整工艺升级路径。
一、除残胶工序的技术背景与痛点分析
1.1 残胶的来源与危害
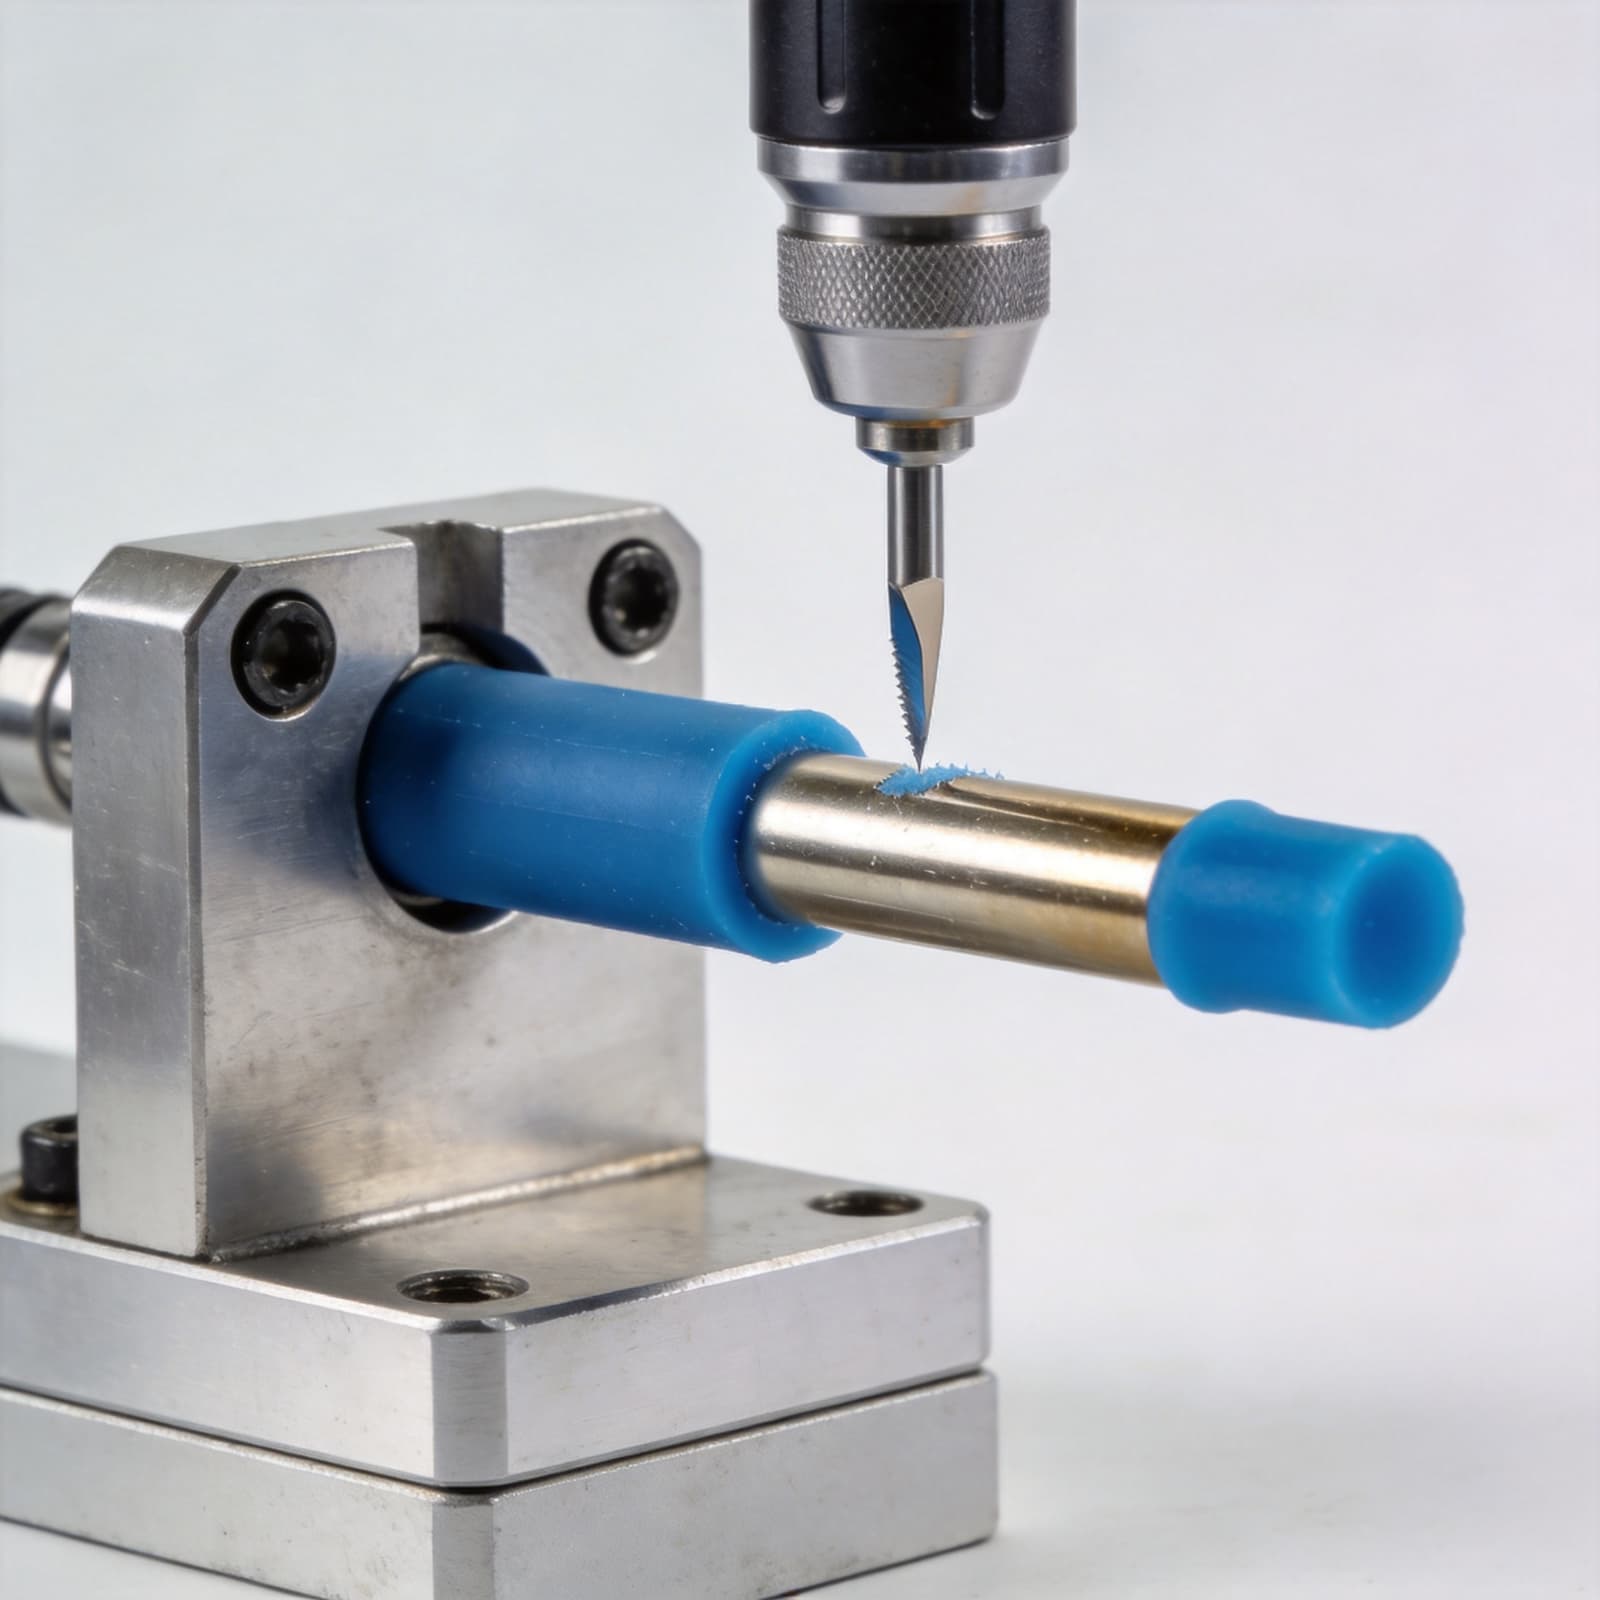
超声刀刀杆包胶采用LSR(液态硅胶)注射成型工艺。LSR流动性极好(溢边值≤0.02mm),在模具分型面、镶件配合面、封胶面等位置极易产生飞边。对于超声刀刀杆而言,刀杆上通常有多个包胶节点(3-5个),每个节点在注塑后均可能产生环形或局部残胶。
残胶对超声刀性能的影响主要体现在:
- 振动模态偏移:残胶改变了刀杆包胶段的实际质量分布,导致谐振频率偏离设计值(通常要求偏差≤±50Hz),影响切割效率与止血效果。
- 应力集中:残胶边缘形成不规则几何突变,在超声高频振动(55.5kHz)下成为应力集中点,增加刀杆疲劳断裂风险。
- 配合干涉:残胶超出包胶段外径公差(通常±0.03mm),导致刀杆与外套管装配干涉或密封失效。
- 外观缺陷:残胶影响器械外观质量,不符合医疗器械GMP对产品外观的管控要求。
1.2 传统手工除胶的五大痛点
| 痛点 | 表现 | 量化数据 |
|---|---|---|
| 效率低下 | 操作者手持刀片逐点刮除,多节点刀杆需反复操作 | 单根刀杆除胶耗时约90秒 |
| 切口粗糙 | 手工刀片无法保证切口平整度与直线度 | 切口精度约0.8mm |
| 合格率低 | 易刮伤包胶本体或残留未除净残胶 | 一次合格率仅约60% |
| 劳动强度大 | 长时间手持刀片精细操作,手部疲劳导致质量波动 | 日产量仅约300根/人 |
| 一致性差 | 不同操作者手法差异大,切口质量不可控 | 切口位置偏差±1.5mm |
二、除残胶工艺装备的结构设计
2.1 总体结构方案
除残胶工艺装备采用"上下模对合+双刀片协同+手轮驱动旋转"的模块化结构,由五大核心组件构成:
(1)上模组件:上模为装置的上半部分,安装有纵向刀片(刀刃沿刀杆轴向)。纵向刀片通过安装组件固定——连接杆穿入刀片安装孔后置入上模的连接槽中,上方覆盖上盖板并锁紧,实现对刀片的竖直方向限位与向下压紧。纵向刀片的刀刃延伸至上模下方,当上模压下时刀刃与刀杆抵接。
(2)下模组件:下模为装置的下半部分,顶面开设有圆弧形转动槽。转动槽的圆弧半径与刀杆包胶段外径匹配(间隙0.02-0.05mm),刀杆放置于转动槽内后可绕自身轴线自由旋转。转动槽表面经精密研磨(Ra≤0.4μm),避免旋转过程中划伤包胶层表面。
(3)连接块与转动副:上模与下模之间通过连接块连接。连接块一侧固定在上模上,另一侧设有圆弧形转动面,与下模上的配合槽形成转动配合。这一设计使上模在受到下压力时能够绕转动面产生微小倾斜(倾斜角约1°-3°),带动纵向刀片进一步靠近并抵紧刀杆,确保刀刃与刀杆的接触力均匀可控。
(4)浮动除胶组件:安装在下模上,包括横向刀片与弹性件(弹簧)。横向刀片的刀刃方向与纵向刀片垂直(沿刀杆周向),可沿转动槽径向滑动。弹性件持续对横向刀片施加向转动槽中心方向的力,使横向刀片始终以恒定压力贴合刀杆表面。横向刀片与纵向刀片协同工作——纵向刀片切除轴向残胶,横向刀片切除周向残胶,确保360°全周无死角。
(5)手轮驱动组件:手轮端面设有插槽,刀杆端部插入插槽后,通过锁紧螺钉或夹紧组件(滑动环+锁紧片+驱动环)固定。操作者旋转手轮即可驱动刀杆在转动槽内匀速旋转,实现整周残胶的一次性切除。
2.2 关键结构设计要点
| 设计要素 | 技术要求 | 设计目的 |
|---|---|---|
| 转动槽圆弧精度 | 圆弧半径公差±0.01mm,圆度≤0.005mm | 确保刀杆旋转时无径向跳动,切口均匀 |
| 纵向刀片材质 | 高速钢(SKH-51)或硬质合金(YG8),硬度≥62HRC | 保证刀刃锋利度与耐磨寿命(≥10000次) |
| 刀片刃角 | 刃角15°-20°,刃口Ra≤0.2μm | 兼顾切割锋利度与刃口强度 |
| 弹性件刚度 | 弹簧刚度0.5-1.0 N/mm,预压量2-3mm | 横向刀片接触力1-3N,不损伤包胶本体 |
| 连接块转动面 | 圆弧面Ra≤0.8μm,配合间隙≤0.02mm | 上模倾斜顺畅无卡滞,刀片接触力均匀 |
| 手轮夹紧力 | 锁紧后刀杆轴向拉脱力≥50N | 旋转过程中刀杆不滑脱 |
三、操作流程与工艺参数
3.1 标准操作流程(SOP)
| 步骤 | 操作内容 | 关键控制点 |
|---|---|---|
| 1. 刀片安装与检查 | 将纵向刀片装入上模连接槽,盖上盖板锁紧;检查横向刀片弹性件功能正常 | 刀片刃口无缺口/卷刃;弹性件伸缩顺畅 |
| 2. 刀杆装载 | 将包胶后待除胶刀杆放入下模转动槽中 | 刀杆需完全落入槽底,包胶节点对准刀片位置 |
| 3. 上模对合 | 将上模通过连接块转动面与下模配合,轻压上模使纵向刀片接触刀杆 | 下压力2-5N,刀片与刀杆接触确认 |
| 4. 手轮安装 | 将手轮插槽套入刀杆端部,旋紧锁紧螺钉或驱动夹紧组件 | 确认刀杆与手轮无相对转动 |
| 5. 旋转除胶 | 匀速旋转手轮2-3圈(720°-1080°) | 转速30-60rpm,旋转过程中保持上模轻微下压 |
| 6. 取件检查 | 松开手轮取下刀杆,目视+手感检查残胶清除情况 | 包胶段外径无残胶凸起,切口平整无毛刺 |
| 7. 刀片维护 | 每500次除胶后检查刀片刃口,每2000次更换刀片 | 刃口磨损量≥0.05mm时更换 |
3.2 关键工艺参数
| 参数 | 推荐值 | 说明 |
|---|---|---|
| 上模下压力 | 2-5 N | 过大则刀片切入包胶本体,过小则残胶切除不彻底 |
| 旋转速度 | 30-60 rpm | 匀速旋转,避免急停急转导致切口不平整 |
| 旋转圈数 | 2-3圈 | 确保360°全周覆盖,多节点刀杆每个节点均需旋转到位 |
| 横向刀片接触力 | 1-3 N(由弹性件刚度+预压量决定) | 确保周向残胶切除同时不损伤包胶表面 |
| 单件除胶节拍 | ≤20秒 | 含装载+除胶+取件全流程 |
四、工艺装备的效益量化分析
4.1 手工除胶 vs 工艺装备除胶对比
| 对比维度 | 手工除胶 | 工艺装备除胶 | 提升幅度 |
|---|---|---|---|
| 单根刀杆除胶时间 | 90秒 | 20秒 | 缩短78% |
| 单人日产量 | 约300根 | 约1200根 | 提升4倍 |
| 切口精度 | 约0.8mm | ≤0.1mm | 提升8倍 |
| 一次合格率 | 约60% | ≥90% | 提升50% |
| 综合效率 | 基准 | — | 提升约5-6倍 |
| 操作者技能要求 | 高(需经验积累) | 低(标准化操作) | 显著降低 |
| 质量一致性 | 差(操作者差异大) | 优(治具保证) | CpK从<1.0提升至≥1.33 |
4.2 投资回报分析
以年产5万根超声刀杆的中等规模产线为例:
- 手工除胶成本:5万根 ÷ 300根/人/天 ≈ 167人·天,按300元/人·天计算,年人工成本约5万元。
- 工艺装备除胶成本:5万根 ÷ 1200根/人/天 ≈ 42人·天,年人工成本约1.25万元。装备制造成本约0.5-1万元/套(按3套配置约2-3万元)。
- 年节省人工成本:约3.75万元,装备投资回收期<1年。
- 良率提升收益:合格率从60%提升至90%,减少返工与报废损失,年节省材料与工时成本约5-8万元。
五、工艺装备的升级与扩展
5.1 多节点同步除胶方案
对于具有3-5个包胶节点的超声刀杆,可在下模转动槽上按节点间距配置多组纵向刀片+横向刀片组合。所有刀片一次对合,手轮旋转2-3圈即可同步清除全部节点的残胶,进一步将单件节拍压缩至12-15秒。
5.2 电动旋转升级
将手动旋转手轮升级为步进电机驱动(转速可设定30-100rpm,旋转圈数可编程),配合脚踏开关控制启停,释放操作者双手用于上下料,实现半自动化连续作业。升级后单人可同时操作2-3台设备,日产量提升至3000-4000根。
5.3 在线视觉检测集成
在除胶工位后方集成工业相机,对除胶后的刀杆包胶段进行360°环拍检测。通过AI图像识别算法自动判定残胶是否清除干净、切口是否平整、包胶本体是否损伤,NG品自动报警分流。检测节拍≤3秒/件,与除胶节拍匹配实现在线全检。
六、总结
刀杆节点包硅胶后的除残胶工艺装备,通过"上下模对合定位+纵向/横向双刀片协同+手轮驱动旋转"的精密治具化设计,将传统手工除胶的效率提升5-6倍,切口精度从0.8mm提升至0.1mm,一次合格率从60%提升至90%以上。其核心价值在于:
- 治具保证质量:刀片位置、接触力、旋转轨迹均由治具机械结构保证,消除操作者个体差异,实现质量一致性。
- 效率数量级提升:单件节拍从90秒压缩至20秒,单人日产量从300根提升至1200根,满足规模化量产需求。
- 低投入高回报:装备结构简洁、制造成本低(0.5-1万元/套),投资回收期<1年,适合中小规模到大规模产线的快速部署。
橡楚(湖北)橡胶有限公司在医疗器械精密制造领域持续深耕,已构建从LSR包胶模具设计、Primer刷胶装置、除残胶工艺装备到量产质控的完整工艺装备链,可为医疗器械客户提供超声刀杆包胶的全流程一站式解决方案。