硅胶花洒因柔性出水孔、易清洁、耐老化特性,成为卫浴领域主流产品之一。成型工艺与材料选型直接决定硅胶花洒的使用寿命、出水精度及用户体验。本文结合液态硅胶成型领域的技术积累,围绕硅胶花洒的工艺参数、缺陷防控、材料选型及模具设计展开技术解析,为制造业工程师提供可落地的技术参考。
一、硅胶花洒液态硅胶成型的核心工艺参数设定
1.1 注射成型温度与压力参数
液态硅胶(LSR)成型硅胶花洒时,需严格控制三段温度区间:料筒温度设定为25℃-35℃,避免预固化;射嘴温度维持在30℃-40℃,防止流道堵塞;模具温度需稳定在120℃-160℃,保障交联固化充分。
注射压力分为保压与注射两个阶段:注射压力设定为80bar-120bar,确保LSR充分填充硅胶花洒的细微出水孔;保压压力为40bar-60bar,持续时间10s-20s,补偿材料固化收缩量。
1.2 固化时间与脱模时机控制
硅胶花洒的固化时间与模具温度直接相关:当模具温度为120℃时,固化时间需20s-30s;模具温度提升至160℃时,固化时间可缩短至10s-15s。
脱模时机需通过硬度检测确认,当硅胶花洒邵氏A硬度达到设计值的90%以上时,方可执行脱模操作,避免变形或未固化缺陷。
二、硅胶花洒常见成型缺陷的成因与防控措施
2.1 出水孔堵塞与缺胶缺陷
硅胶花洒出水孔孔径通常在0.3mm-0.8mm,成型时易出现堵塞或缺胶问题。成因主要包括:LSR材料混料不均、流道设计不合理、注射压力不足。
防控措施可从三方面入手:
- 采用静态混合器实现LSR双组分均匀混合,混合段长度不小于10倍流道直径
- 优化流道布局,采用扇形浇口直接对准出水孔区域,减少流动阻力
- 将注射压力上限提升至120bar,同时延长保压时间至20s
2.2 表面气泡与分层缺陷
硅胶花洒表面气泡或分层,主要源于LSR材料含气量过高、模具排气不良、固化速度过快。
防控措施包括:
- 成型前对LSR材料进行真空脱泡,脱泡真空度维持在-0.09MPa至-0.1MPa,时间5min-10min
- 在模具型腔边缘设置深度0.02mm-0.05mm的排气槽,总排气面积不小于型腔面积的1%
- 适当降低模具温度至120℃-130℃,延长固化时间至20s-25s
三、硅胶花洒的材料选型:LSR与HTV性能权衡
3.1 LSR与HTV硅胶核心性能对比
| 性能指标 | 液态硅胶(LSR) | 高温硫化硅胶(HTV) | 测试标准 |
|---|---|---|---|
| 邵氏A硬度范围 | 10-80 | 20-90 | ISO 7619-1 |
| 拉伸强度(MPa) | 5-12 | 4-10 | ISO 37 |
| 撕裂强度(kN/m) | 20-40 | 15-35 | ISO 34-1 |
| 固化方式 | 注射成型高温固化 | 模压成型高温硫化 | - |
| 成型精度 | ±0.01mm | ±0.05mm | 行业经验值 |
| 食品接触合规性 | 符合FDA CFR 21、EU 10/2011 | 符合FDA CFR 21、EU 10/2011 | 对应标准 |
3.2 硅胶花洒场景化选型建议
针对不同定位的硅胶花洒,材料选型需结合性能需求与成本控制:
高端硅胶花洒需满足高精度出水、易清洁、长期耐用需求,优先选用LSR材料。其注射成型精度可保障出水孔均匀一致,出水水流更稳定;表面光滑度高,水垢易擦拭,符合卫浴产品的使用场景。
大众款硅胶花洒若对精度要求较低,可选用HTV硅胶材料,通过模压成型控制成本。但需注意,HTV成型的硅胶花洒出水孔精度较差,易出现出水不均问题,需在模具设计阶段优化流道布局。
四、硅胶花洒模具的设计要点与表面处理要求
4.1 模具型腔与流道设计要点
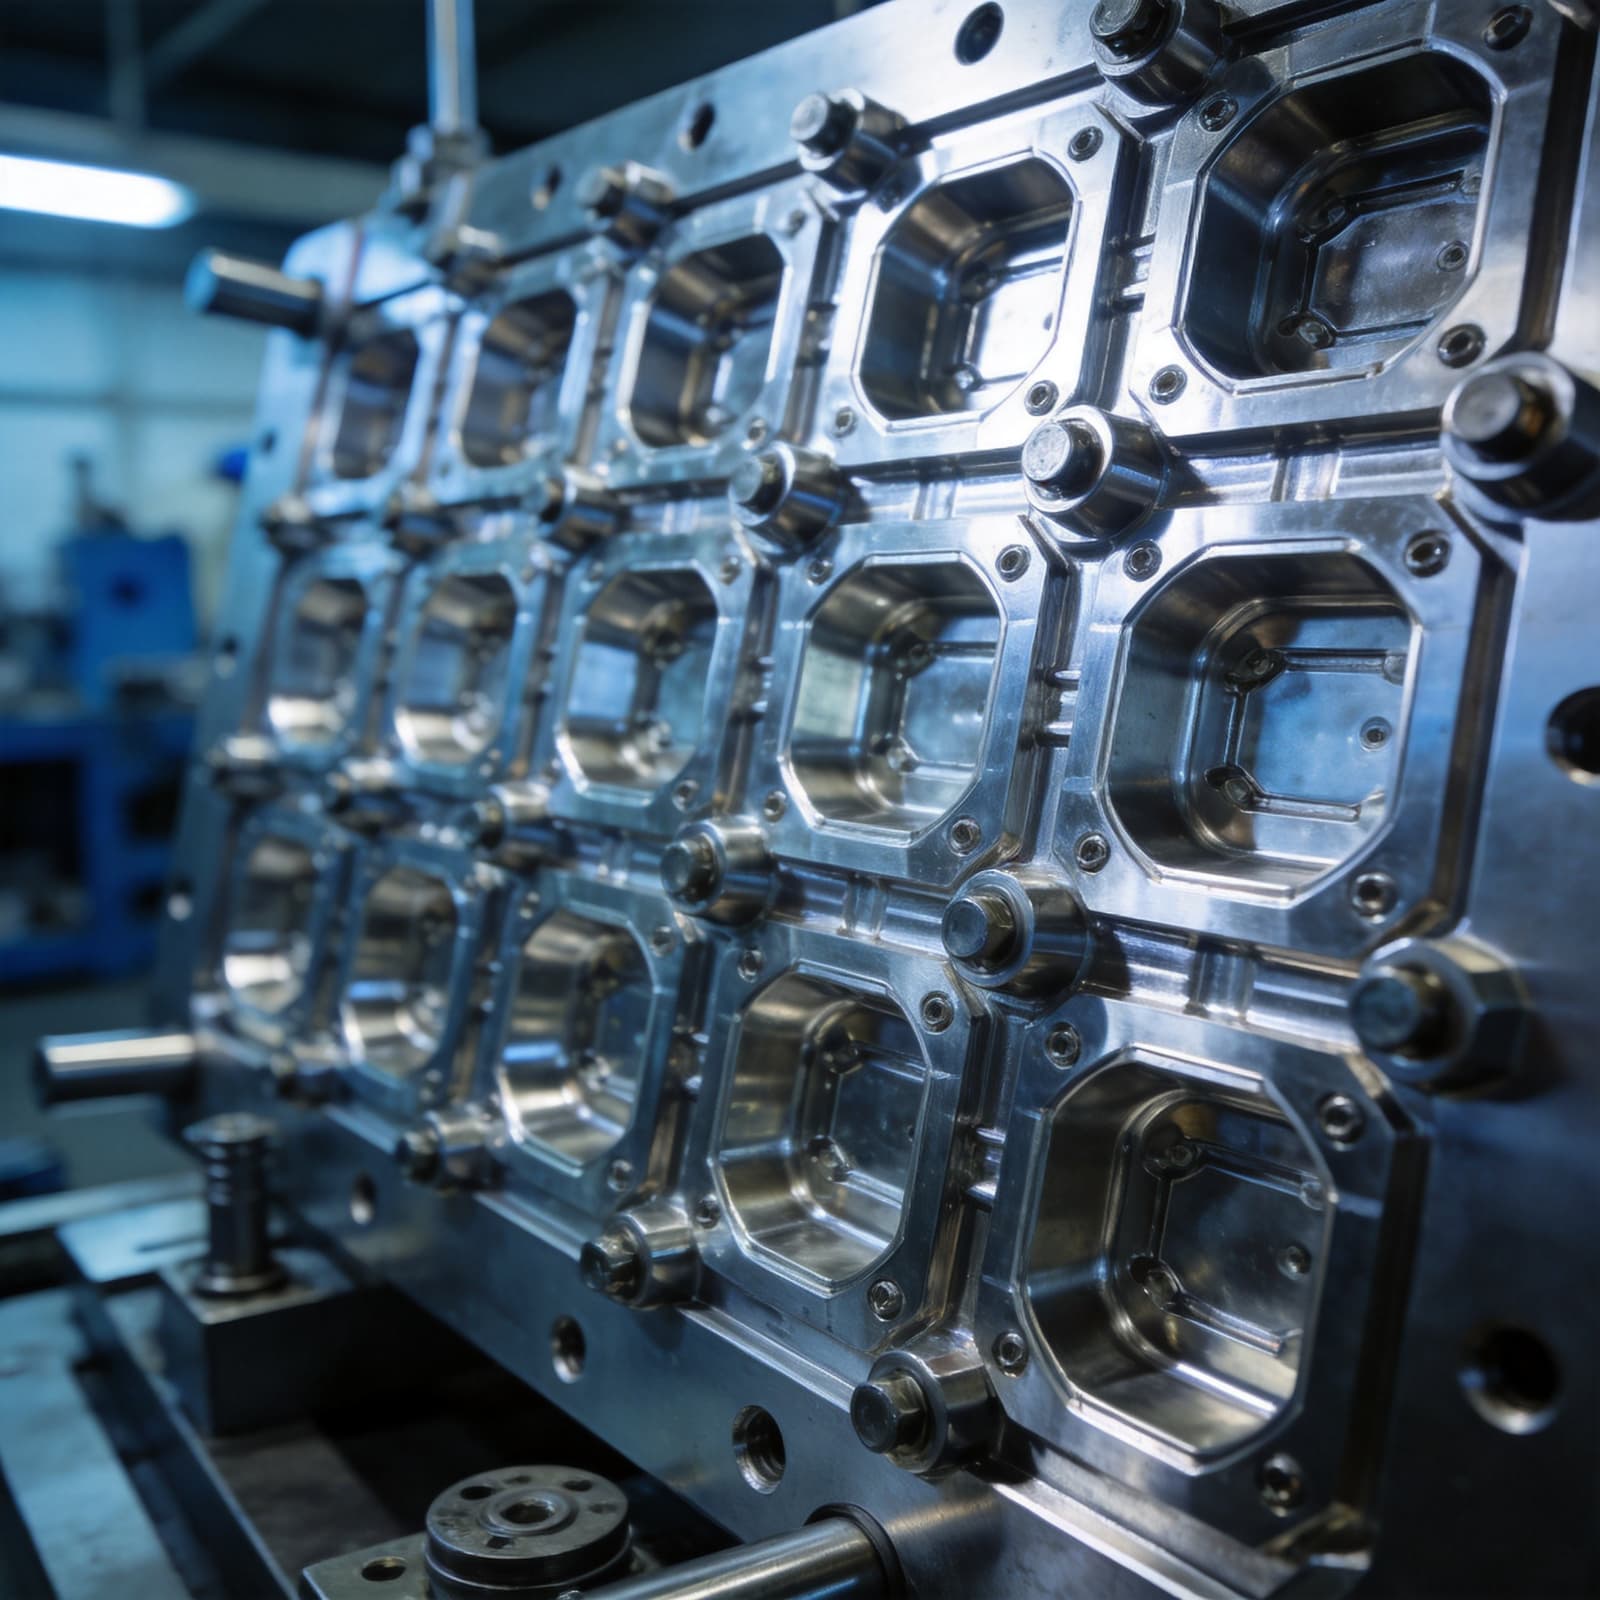
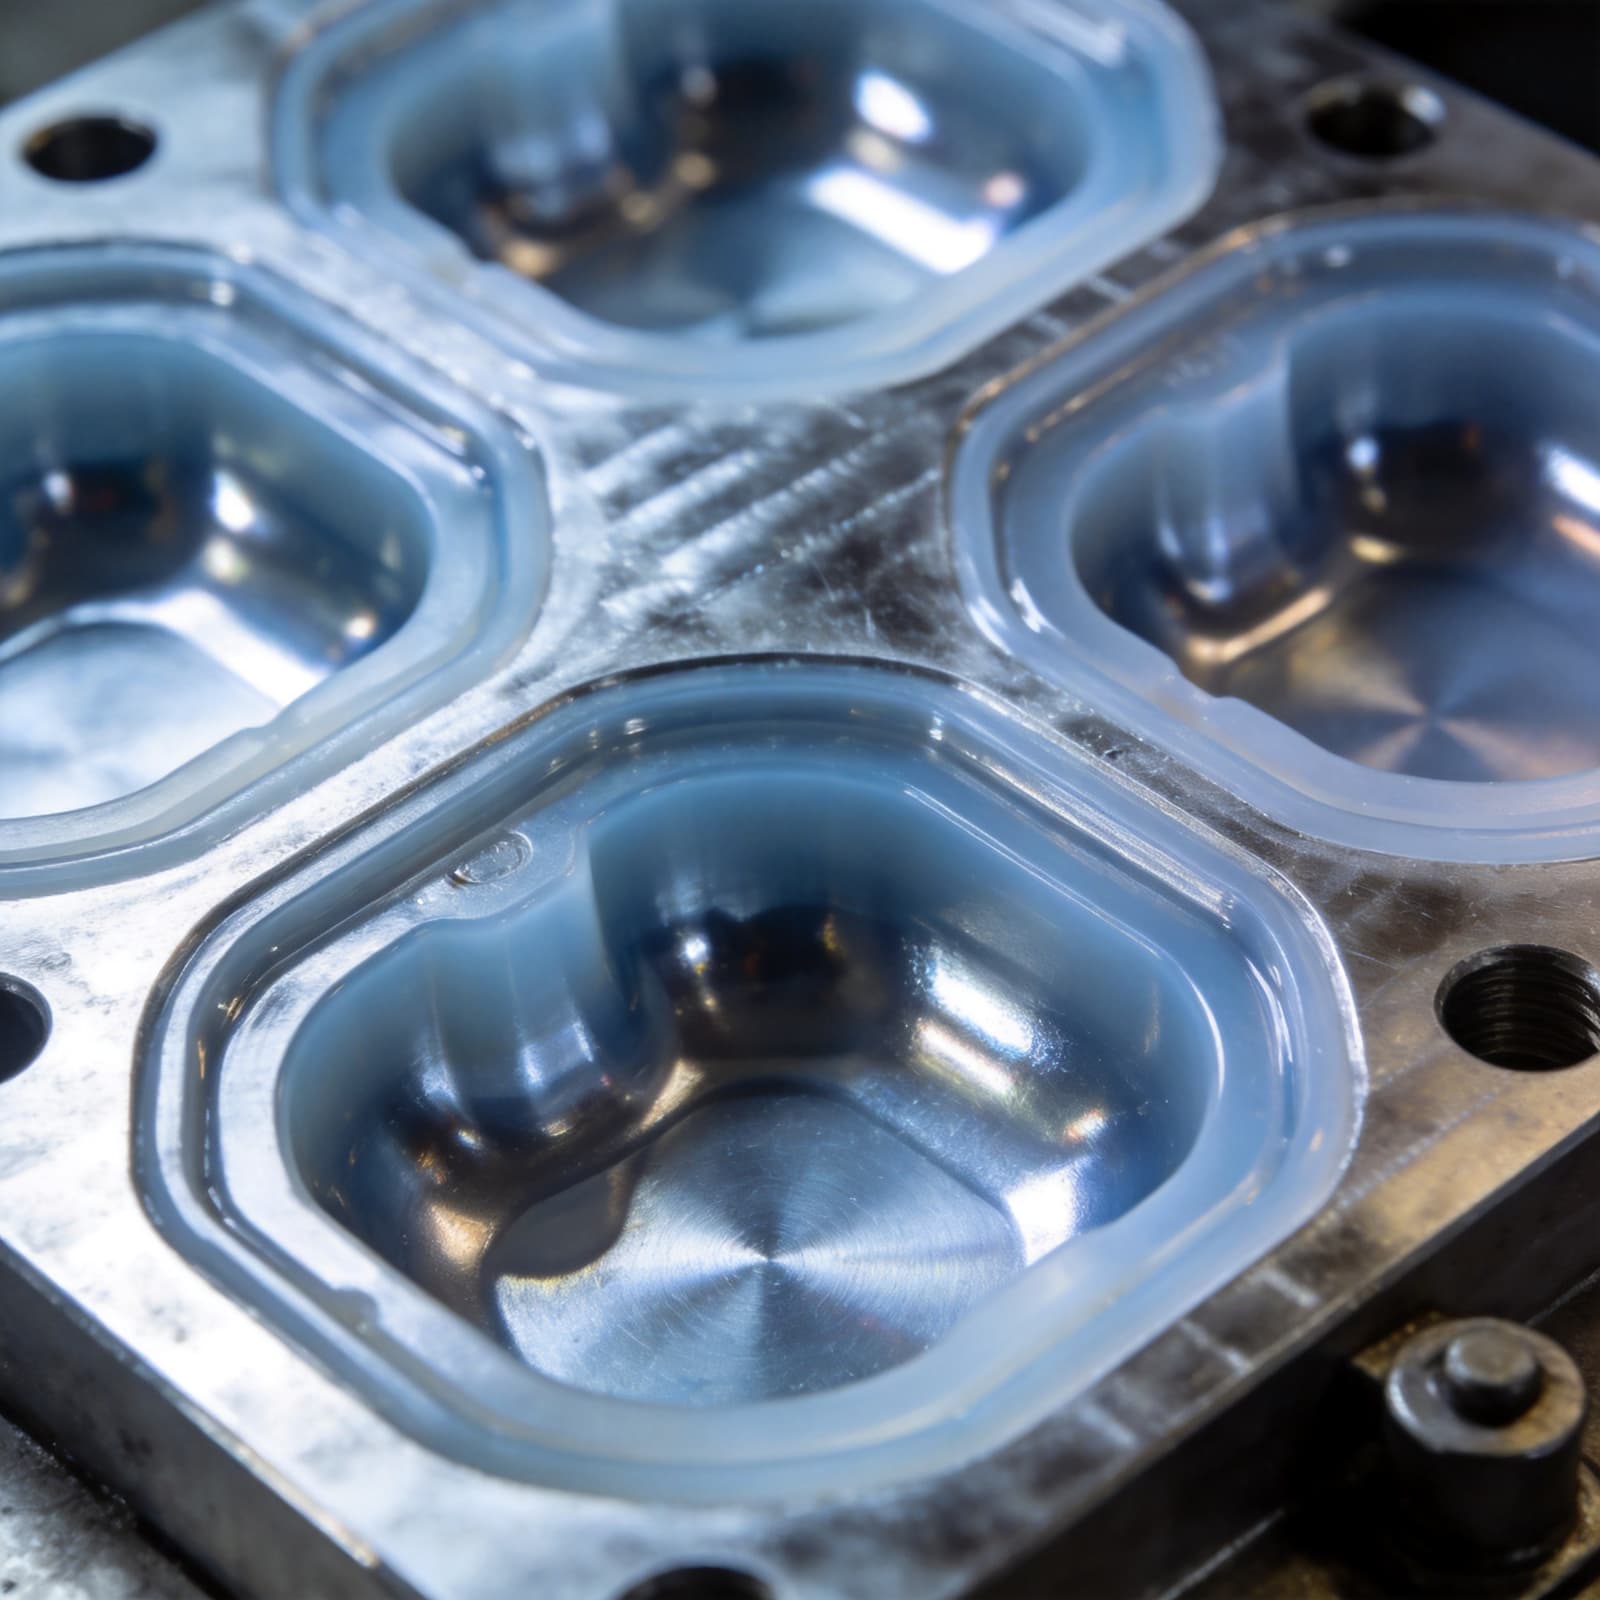
硅胶花洒模具型腔需采用对称式布局,保证LSR材料流动均匀,避免局部缺胶或气泡。出水孔型芯需采用镶件结构,便于后期维护与更换,型芯直径公差控制在±0.005mm以内。
流道设计需遵循短路径、低阻力原则:主流道直径设定为8mm-10mm,分流道直径为5mm-7mm;浇口采用针点浇口或扇形浇口,浇口直径为1mm-2mm,确保材料快速填充出水孔区域。
4.2 模具表面处理要求
硅胶花洒模具表面需进行抛光处理,表面粗糙度Ra值控制在0.2μm-0.4μm以内,保障硅胶花洒表面光滑,减少水垢附着。
若生产透明硅胶花洒,模具型腔需进行镜面抛光处理,Ra值不大于0.1μm,同时采用耐腐蚀钢材,避免成型过程中模具表面出现锈蚀,影响产品透明度。
模具需定期进行清洁与维护,每次生产前用酒精擦拭型腔表面,去除残留的LSR材料或杂质,保障硅胶花洒的成型质量。