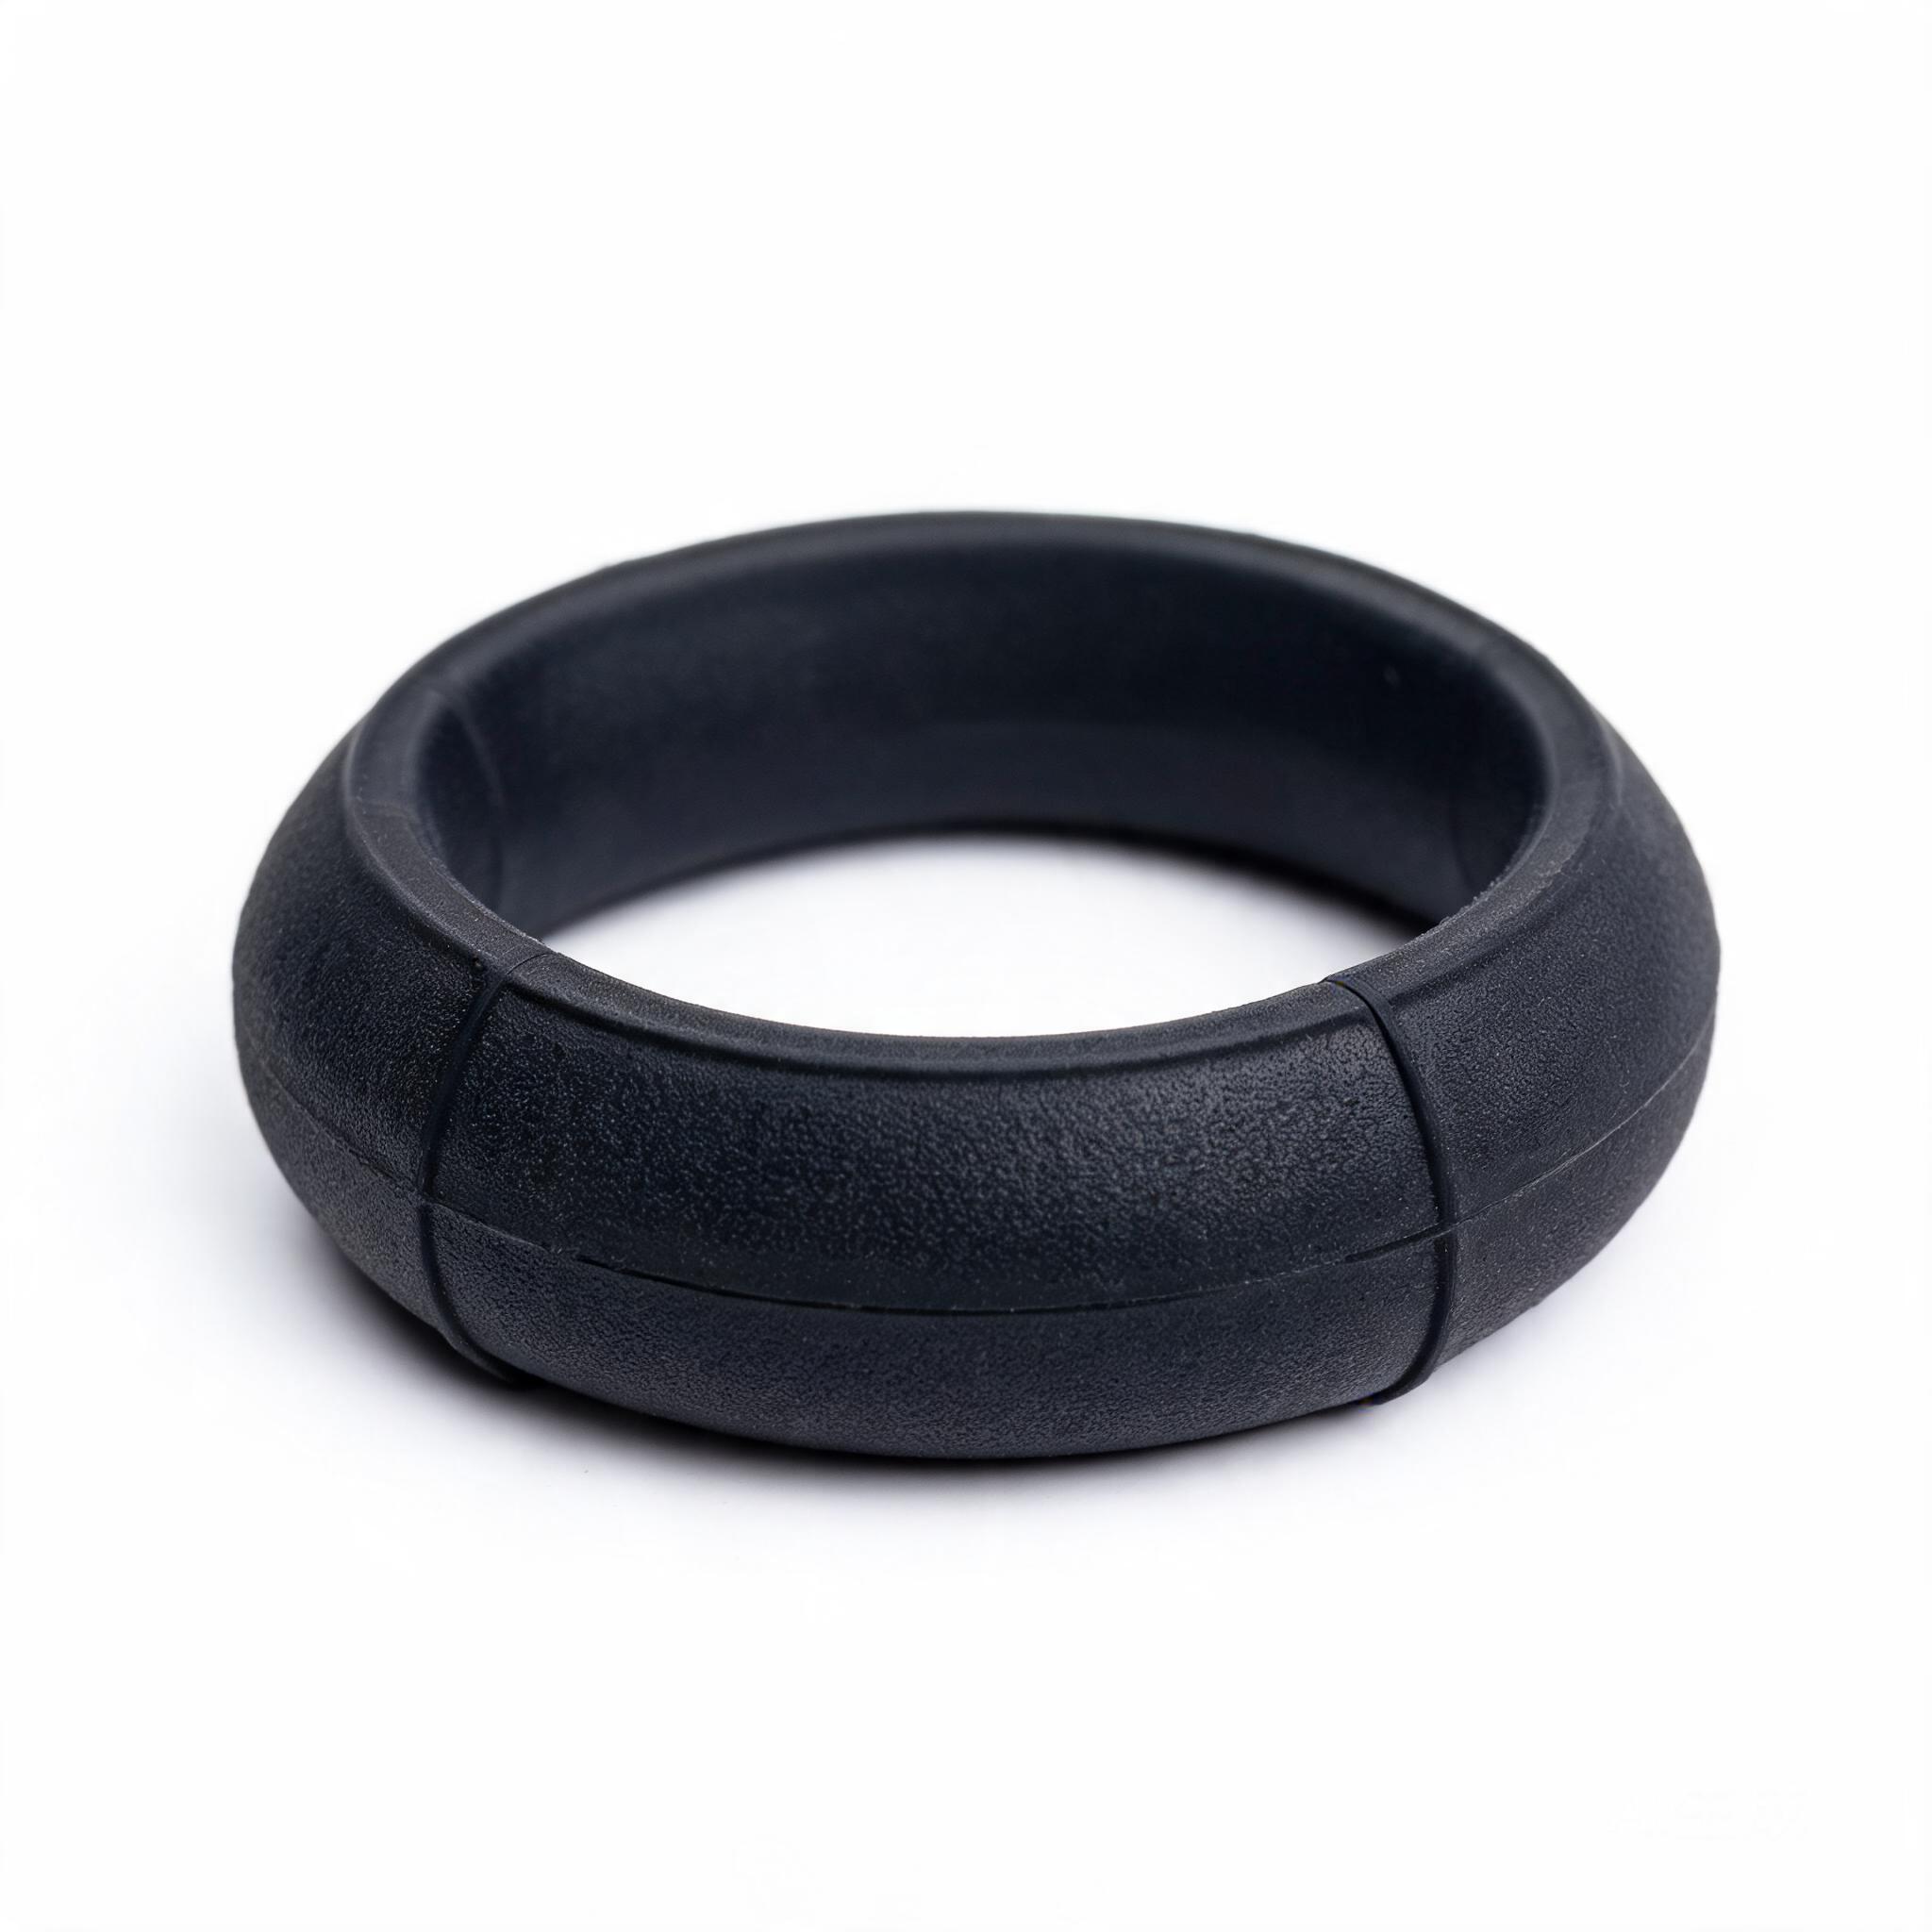
在工业连接器和消费电子连接器领域,导电绝缘连接器硅胶套是兼具密封防护、电信号调控功能的核心橡胶部件,其性能稳定性直接影响整套连接系统的可靠性。不同基材适配方案会直接改变硅胶套的附着力、电性能和使用寿命,很多制造企业在选型与工艺落地阶段,常因对适配差异认知不足出现密封失效、电性能漂移等问题。本文从材料适配、成型工艺、品质管控三个维度,对比不同基材适配下的性能差异,为工程设计与采购决策提供可落地的技术参考。
一、材料适配特性
1. 功能性能要求
导电绝缘连接器硅胶套需同时满足绝缘区域介电性能、导电区域导通性能,以及基材适配的粘接强度要求,不同基材对硅胶的配方体系要求差异显著。
- ABS/PC基材:适配常规加成固化液态硅胶,粘接强度可达到1.2-2.5MPa,可满足常规插拔工况要求,但高温高湿环境下粘接衰减率约8%-15%
- PBT/PPS高温基材:需添加特殊粘接促进剂,粘接强度可维持在2.0-3.2MPa,高温150℃下粘接衰减率控制在5%以内,适配汽车动力系统连接器场景
- 金属基材:需采用底涂处理或改性粘接型硅胶,粘接强度可达2.5-4.0MPa,同时需兼顾金属离子对硅胶电性能的干扰控制
功能性能层面,导电区域体积电阻需控制在10^1-10^3Ω·cm区间,绝缘区域体积电阻需高于10^12Ω·cm,不同基材适配时配方调整不能破坏这一核心性能区间。
2. 合规适配要求
导电绝缘连接器硅胶套的合规要求需匹配终端应用场景,不同应用领域的强制标准存在明显差异,基材与硅胶的组合合规性需叠加验证。
汽车电子领域需满足RoHS 2.0、REACH SVHC高度关注物质要求,部分车载高压连接器还需满足GB/T 25085-2010对汽车电线橡胶件的耐温、阻燃要求,ABS/PC基材的烟密度通常低于PPS,需根据法规要求调整组合方案。
医疗设备领域的连接器硅胶套需满足FDA 21 CFR 177.2600或GB 4806.11-2016食品接触级标准,部分基材中的添加剂可能析出影响合规性,需对基材+硅胶的整套组合做浸出物检测,避免单一合规导致整体不达标。
二、核心成型工艺
1. 液态硅胶注射成型
液态硅胶注射成型是当前导电绝缘连接器硅胶套的主流量产工艺,针对不同基材的预处理流程差异直接影响成品良率。
- 无预处理工艺:适用于自带粘接基团的改性液态硅胶+改性工程塑料,可直接一体注射成型,工序少、周期短,单件成型周期通常在30-60s
- 底涂预处理工艺:适用于金属基材和常规工程塑料,需先在基材粘接面涂敷粘接底涂,烘干后再注射硅胶,成型周期延长15-30s,粘接可靠性更高
- 二次注射工艺:适用于分区导电绝缘结构,先注射绝缘硅胶再注射导电硅胶,或反过来,需控制两次注射的合模精度,避免渗料混色
注射参数层面,料温通常控制在18-28℃,模温控制在150-180℃,不同基材的热膨胀系数不同,模温需根据基材热变形温度调整,避免基材变形导致尺寸超差。
2. 塑胶基材包胶工艺
导电绝缘连接器硅胶套大多采用包胶工艺与塑胶基材结合,不同基材的包胶工艺参数与粘接效果存在明显差异,核心差异体现在温度匹配与粘接处理上。
| 基材类型 | 热变形温度 | 适配模温区间 | 典型粘接强度 |
|---|---|---|---|
| ABS | 80-100℃ | 140-155℃ | 1.2-1.8MPa |
| PC | 120-140℃ | 150-165℃ | 1.5-2.2MPa |
| PBT | 150-180℃ | 160-175℃ | 2.0-2.8MPa |
| 金属 | 无热变形限制 | 160-180℃ | 2.5-4.0MPa |
对于低耐热基材,过高模温会导致基材出现翘曲变形,进而引发硅胶套与基材之间出现缝隙,最终导致密封失效,因此必须严格控制模温区间。
而针对高耐热PPS、PBT基材,可采用更高模温加快硅胶硫化速度,缩短成型周期,同时还能提升界面粘接强度,降低长期使用中的开胶风险。
三、品质管控要点
1. 电性能稳定性检测
电性能是导电绝缘连接器硅胶套的核心功能指标,不同基材适配后的电性能稳定性存在差异,需针对性设计检测方案。
常规检测要求:导电区域体积电阻每批次抽检需落在10^1-10^3Ω·cm范围内,绝缘区域体积电阻需不低于10^12Ω·cm,高低温循环测试后电阻变化率不得超过±15%。
针对金属基材适配的硅胶套,额外需要增加抗迁移检测,因为金属基材中的金属离子可能在湿热环境下向硅胶层迁移,导致绝缘区域电阻下降,一般需通过1000h85℃/85%RH湿热老化后复检电性能,确认变化率符合设计要求。
2. 尺寸与密封管控
导电绝缘连接器硅胶套需满足连接器插拔配合公差与IP防护等级要求,尺寸管控需兼顾硅胶和基材的收缩率差异。
液态硅胶的成型收缩率通常在2‰-5‰区间,不同基材的收缩率差异较大:ABS收缩率约4‰-8‰,PPS收缩率约2‰-4‰,金属无收缩,因此模具型腔尺寸需根据不同基材的收缩率做单独修正,避免最终成品尺寸超差。
密封性能管控需开展IP等级防水测试,一般适配常规电子场景的产品需满足IP65,户外与车载场景需满足IP67,需对每批次产品做气密性抽检,不合格率需控制在0.5%以内,粘接界面是密封失效的高发区,需针对不同基材的粘接件做专项剥离测试,验证粘接强度符合设计要求。
四、总结与展望
不同基材适配下的导电绝缘连接器硅胶套,在材料配方、工艺参数、性能表现上存在清晰差异,工程选型时需要结合终端应用场景、合规要求、成本预算选择适配方案:低预算常规场景可选择ABS+PC基材搭配常规液态硅胶,高温高湿车载场景优先选择PPS/PBT基材搭配改性粘接硅胶,高负载场景则选择金属基材配合底涂包胶工艺。
随着高压连接器、智能穿戴设备的发展,导电绝缘连接器硅胶套对精度、电性能稳定性的要求会持续提升,未来一体成型分区导电工艺、无溶剂粘接技术会进一步优化产品可靠性,降低制造成本,为连接器行业提供更稳定的橡胶解决方案。