引言
LSR(液态硅胶)注射模具是决定产品精度、外观和生产效率的核心装备。一套设计精良的LSR模具能够在数百万次注射中保持稳定的产品质量,而设计缺陷则可能导致飞边、气泡、尺寸超差等系统性问题。本文从分型面设计、流道系统、排气方案、温控系统和模具材料选型五个维度,系统阐述LSR注射模具的设计要点与工程实践。
一、分型面设计
1.1 分型面选择原则
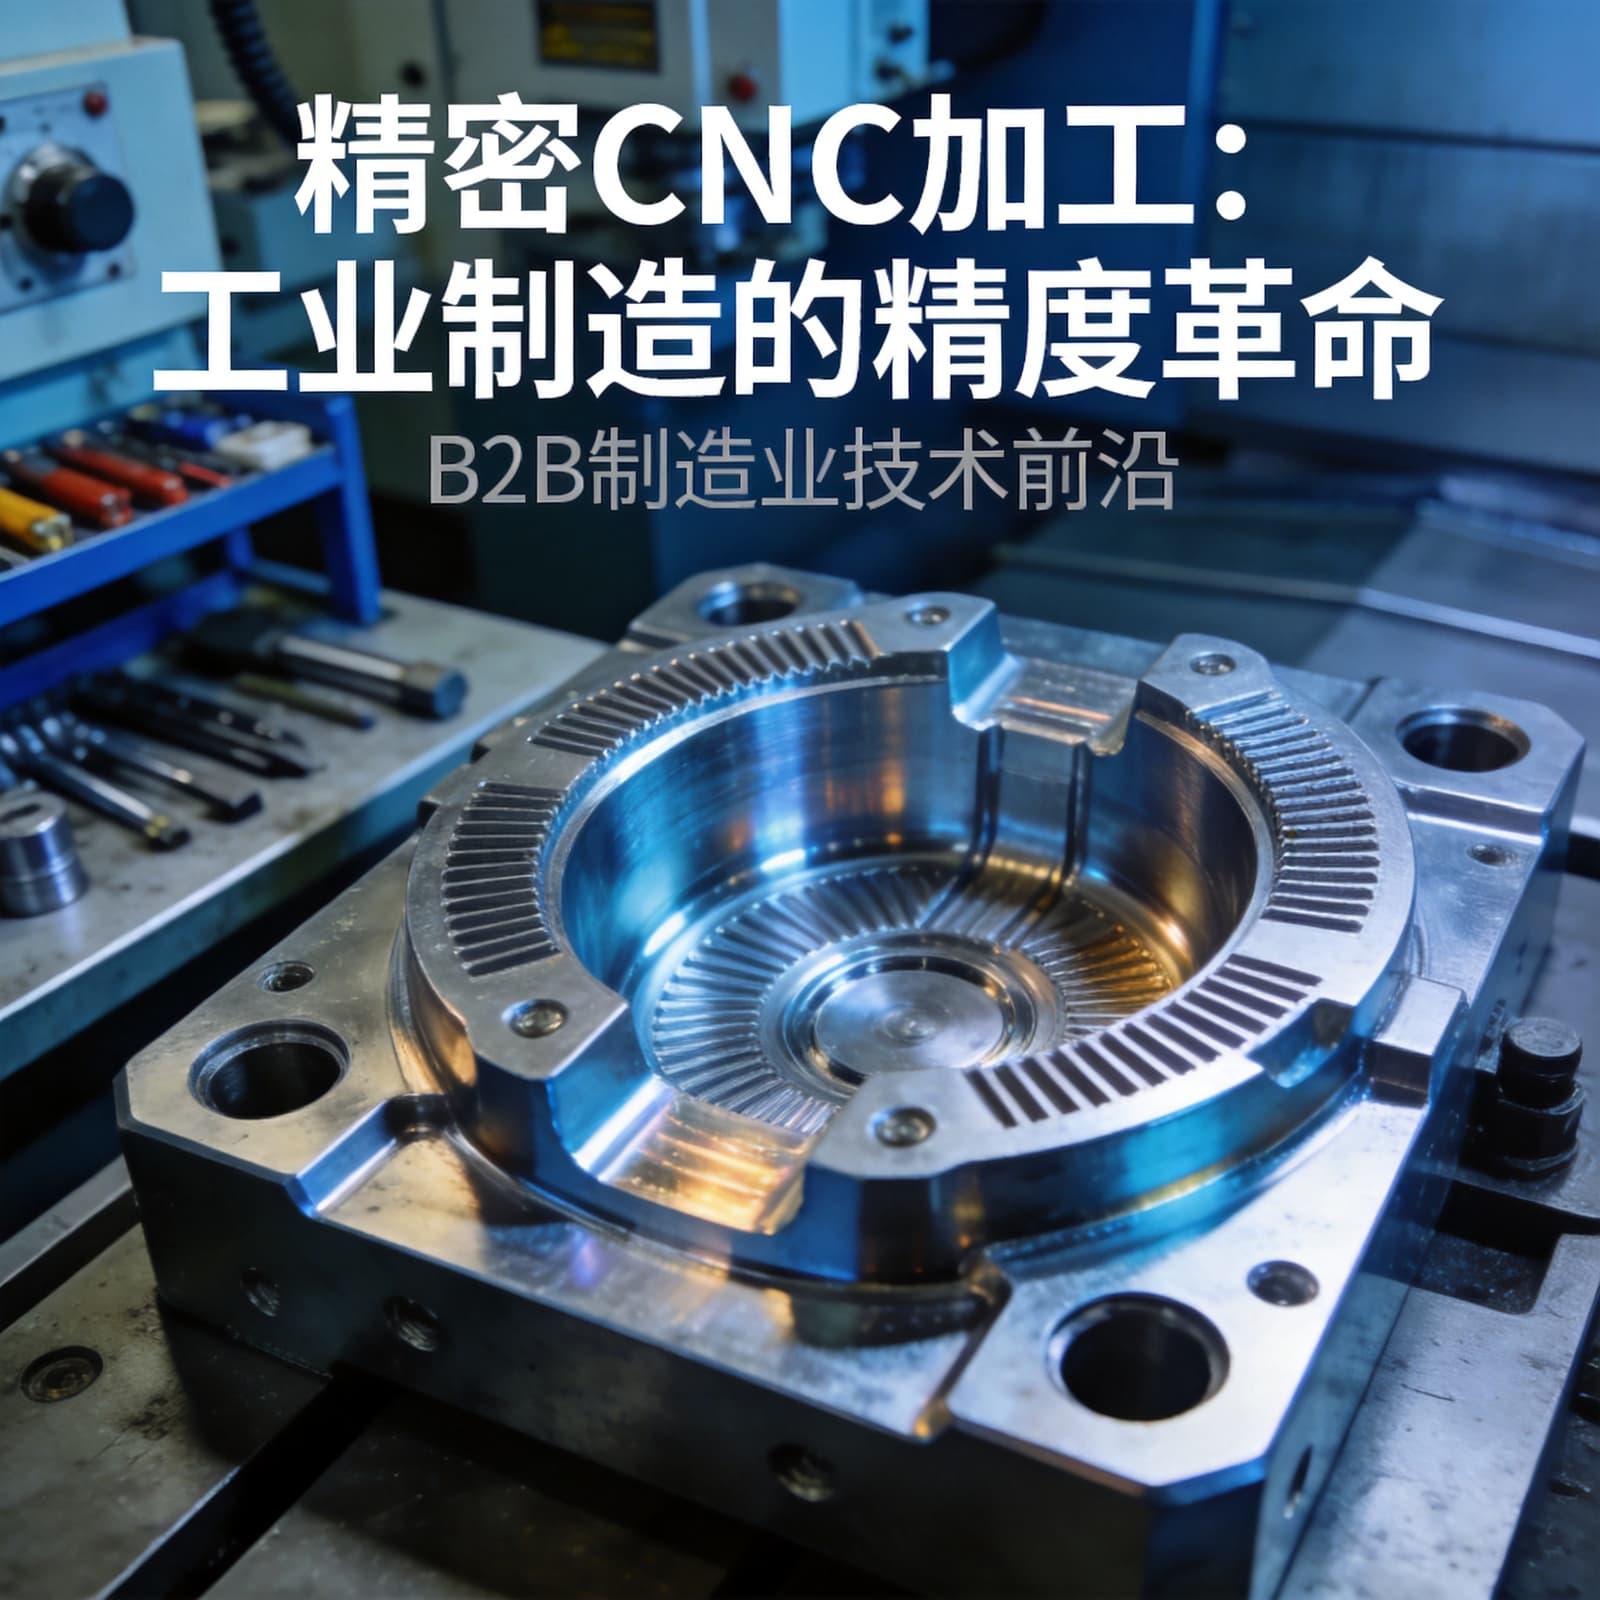
分型面是模具型腔与型芯的接触面,其位置选择直接影响产品外观、脱模和排气效果。LSR注射模具分型面设计应遵循以下原则:
- 外观优先:分型线应位于产品非外观区域(如底部、背面或功能面),避免影响产品外观品质。
- 排气优先:分型面应位于型腔充填末端,利用分型面间隙辅助排气。
- 脱模优先:分型面应使产品在开模后自然留在型芯侧(动模),便于顶出机构脱模。
1.2 复杂结构分型策略
对于具有倒扣、侧孔或复杂曲面的产品,分型面设计需要结合滑块、斜顶或抽芯机构。LSR的弹性特性允许一定的强制脱模(undercut≤5%),但对于深度倒扣仍需设计侧抽芯机构。多级分型(三板模)适用于需要点浇口或需要两次开模的复杂产品。
二、流道系统设计
2.1 冷流道系统
冷流道是LSR注射模具的核心技术之一。与热流道不同,冷流道将LSR保持在室温(15~25°C),防止材料在流道内提前硫化。冷流道设计的要点包括:
- 温控隔离:冷流道与热型腔(170~190°C)之间需设置隔热层(通常为钛合金或陶瓷隔热板),确保流道温度≤25°C。
- 流道平衡:多腔模具的冷流道需进行流变学平衡设计,确保各型腔同时充满。不平衡的流道会导致各腔产品重量差异>2%。
- 流道直径:根据产品体积和注射速度确定流道直径,通常Φ3~Φ8mm。过小的流道会增加剪切热,过大的流道会增加材料浪费。
2.2 浇口设计
LSR注射模具常用浇口类型包括:
- 针点浇口:适用于小型精密件,浇口直径Φ0.5~Φ1.5mm,浇口痕迹小。
- 潜伏式浇口:浇口隐藏在分型面下方,开模时自动切断,适用于自动化生产。
- 膜状浇口:适用于大面积薄壁产品(如膜片、密封垫),浇口宽度可达产品宽度的50%~70%。
三、排气方案设计
3.1 排气的重要性
LSR注射成型中,型腔内的空气如果不能及时排出,将导致产品产生气泡、烧焦或充填不足等缺陷。LSR的低粘度特性虽然有利于充填,但也增加了困气风险——LSR容易快速填充型腔而将空气困在充填末端。
3.2 排气系统设计
- 分型面排气槽:深度0.01~0.02mm,宽度3~10mm,间距15~25mm。LSR粘度低,排气槽深度需严格控制,过深会导致飞边。
- 镶件/顶针间隙排气:利用模具镶件和顶针的配合间隙(0.005~0.01mm)辅助排气。
- 真空辅助排气:对于复杂型腔或高外观要求产品,采用真空泵辅助排气,型腔真空度可达-0.08MPa。
四、温控系统设计
4.1 模温均匀性要求
LSR硫化反应对温度高度敏感——温度每升高10°C,硫化速度约增加一倍。模具温度不均匀会导致产品各部分硫化程度不一致,表现为硬度差异、尺寸偏差和表面质量不一致。LSR注射模具的模温均匀性要求为±2°C以内。
4.2 加热系统设计
- 电加热棒:最常用的LSR模具加热方式,加热棒功率密度通常5~10 W/cm²,间距50~80mm。
- 分区温控:大型模具(>400×400mm)需分区控温,每区独立PID控制,确保全域温度均匀。
- 油温加热:对于超大型模具或对温度均匀性要求极高的模具,采用油温机加热,温度均匀性可达±1°C。
五、模具材料选型
5.1 模具钢材选择
| 钢材牌号 | 硬度(HRC) | 适用场景 | 特点 |
|---|---|---|---|
| S136(瑞典) | 48~52 | 医疗级/食品级产品 | 高耐蚀性、镜面抛光性优异 |
| NAK80(日本) | 37~43 | 高光表面产品 | 预硬钢、镜面抛光性好 |
| 8407(瑞典) | 48~52 | 大批量通用模具 | 热作模具钢、耐热疲劳性好 |
| H13(美国) | 48~52 | 大型模具 | 淬透性好、成本适中 |
5.2 表面处理
- 镜面抛光:型腔表面Ra≤0.05μm,适用于透明产品或高外观要求产品。
- 镀铬/镀镍:提高型腔表面硬度和耐腐蚀性,延长模具寿命。
- DLC涂层:类金刚石涂层,摩擦系数极低(≤0.1),适用于无脱模剂生产。
六、模具验证流程
一套完整的LSR注射模具验证流程包括:
- T0试模:首次试模,检查产品尺寸、外观和充填情况,记录工艺参数窗口。
- 尺寸检测:三坐标测量仪全尺寸检测,关键尺寸CPK≥1.33。
- 工艺窗口验证:在模温±5°C、注射速度±20%范围内验证工艺稳定性。
- 小批量试产:连续生产500~1000模,验证模具稳定性和产品一致性。
如需了解橡楚橡胶的模具开发体系详情,请参阅橡楚橡胶精密模具开发体系。
总结
LSR注射模具设计是一项系统工程,需要综合考虑分型面、流道、排气、温控和材料等多个工程因素。一套设计精良的LSR模具不仅能够确保产品质量稳定,还能通过优化成型周期和提高自动化程度来降低单位制造成本。橡楚橡胶拥有超过200套LSR注射模具的开发经验,可为客户提供从DFM分析到量产验证的全流程模具解决方案。