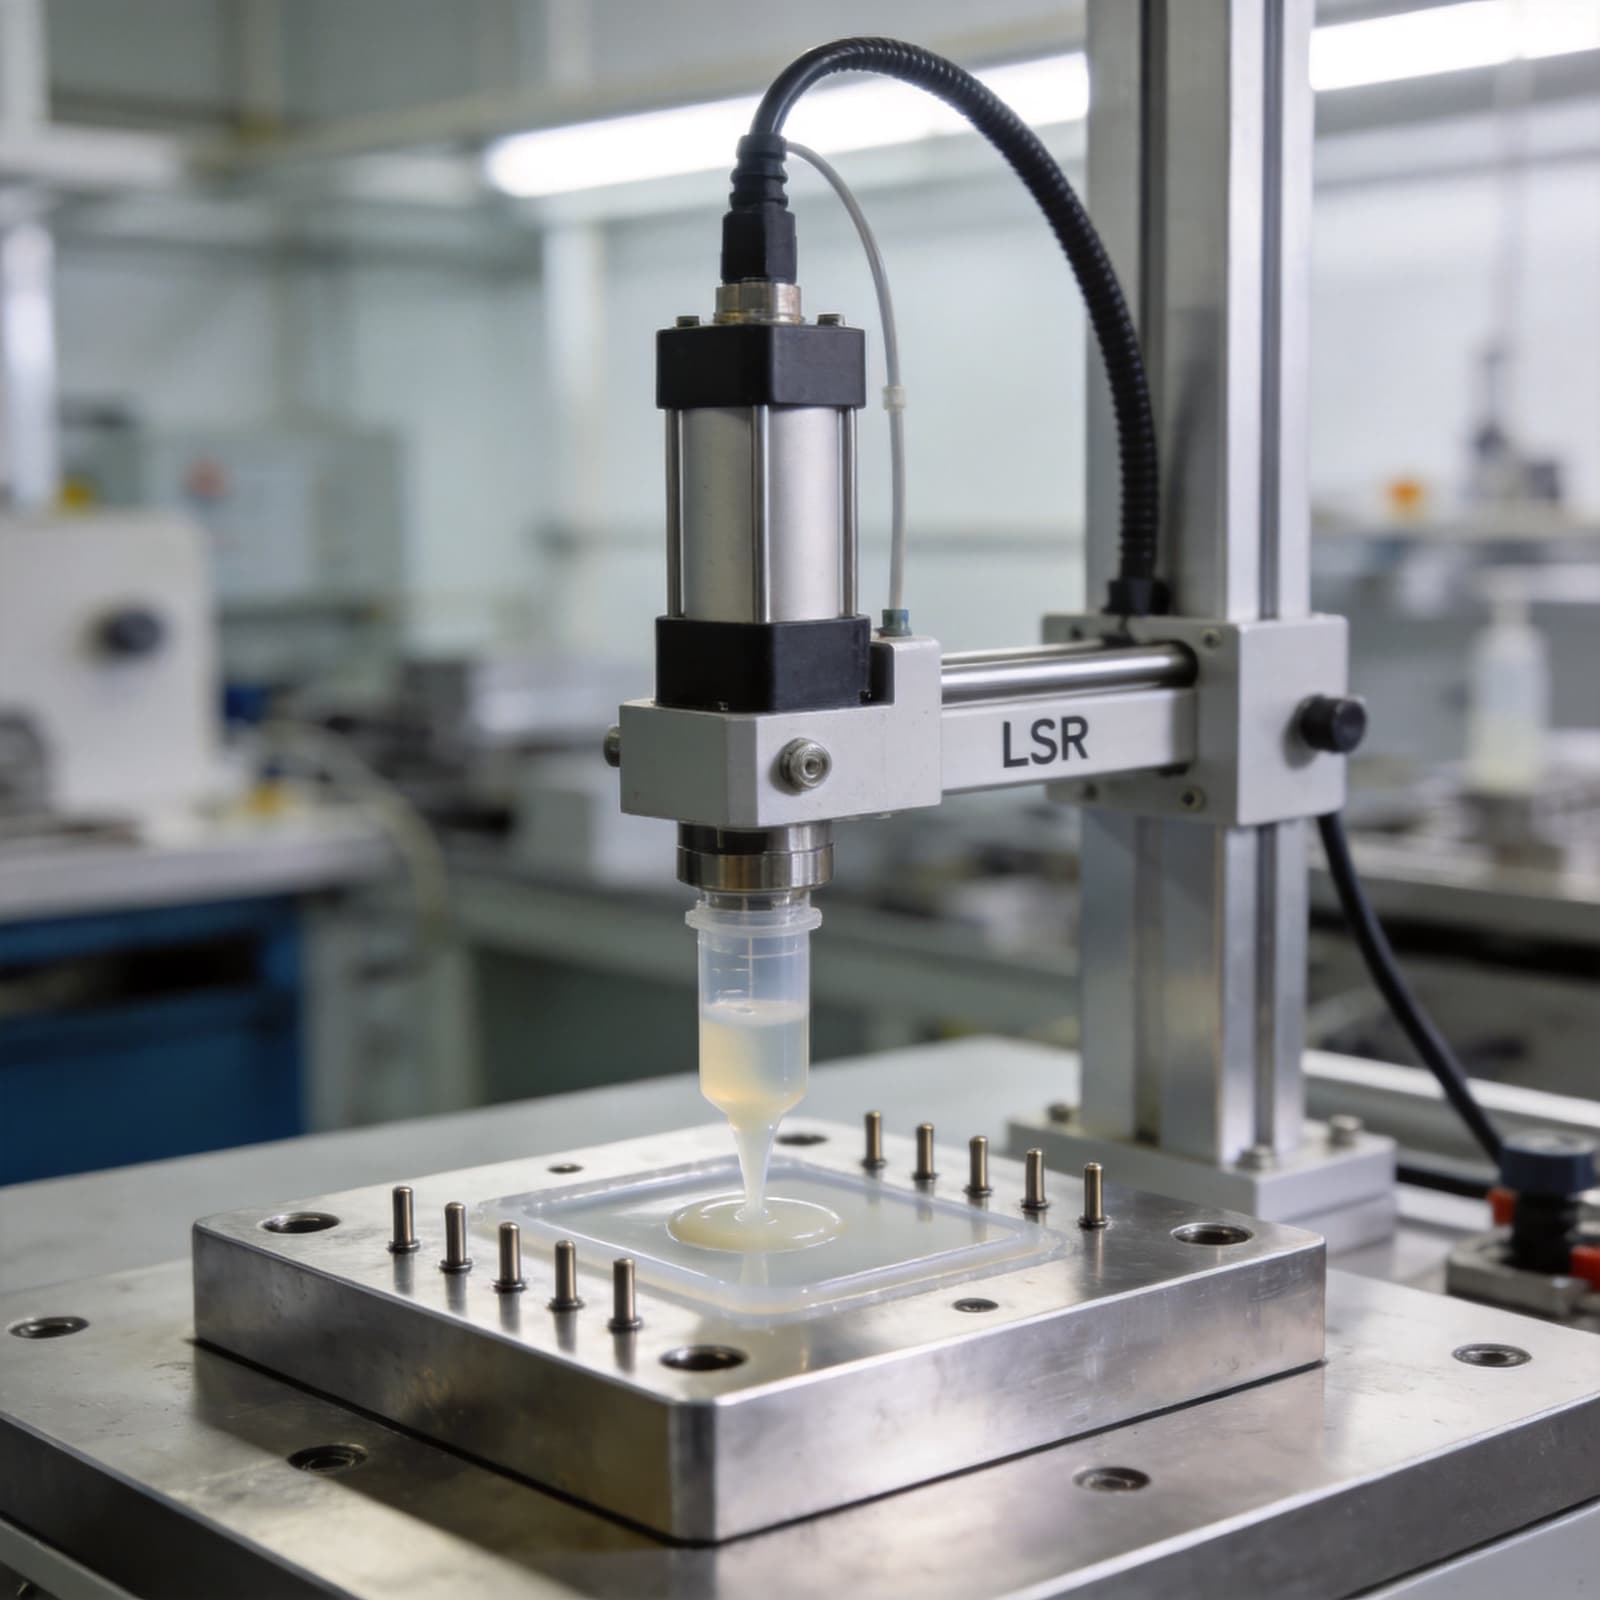
在液态硅胶(LSR)注射成型快速普及的今天,大量传统模压工厂面临一个现实问题:已有的模压机设备如何快速适配液态硅胶工艺?"固转液"技术正是解决这一痛点的关键路径——通过设计专用固转液模具,使模压机无需更换即可完成液态硅胶的灌注成型。本文基于专利 CN202210056488 的技术方案,系统解析一种高效率固转液模具的结构设计、流道系统与脱模工艺,为橡胶制品企业提供可落地的技术参考。
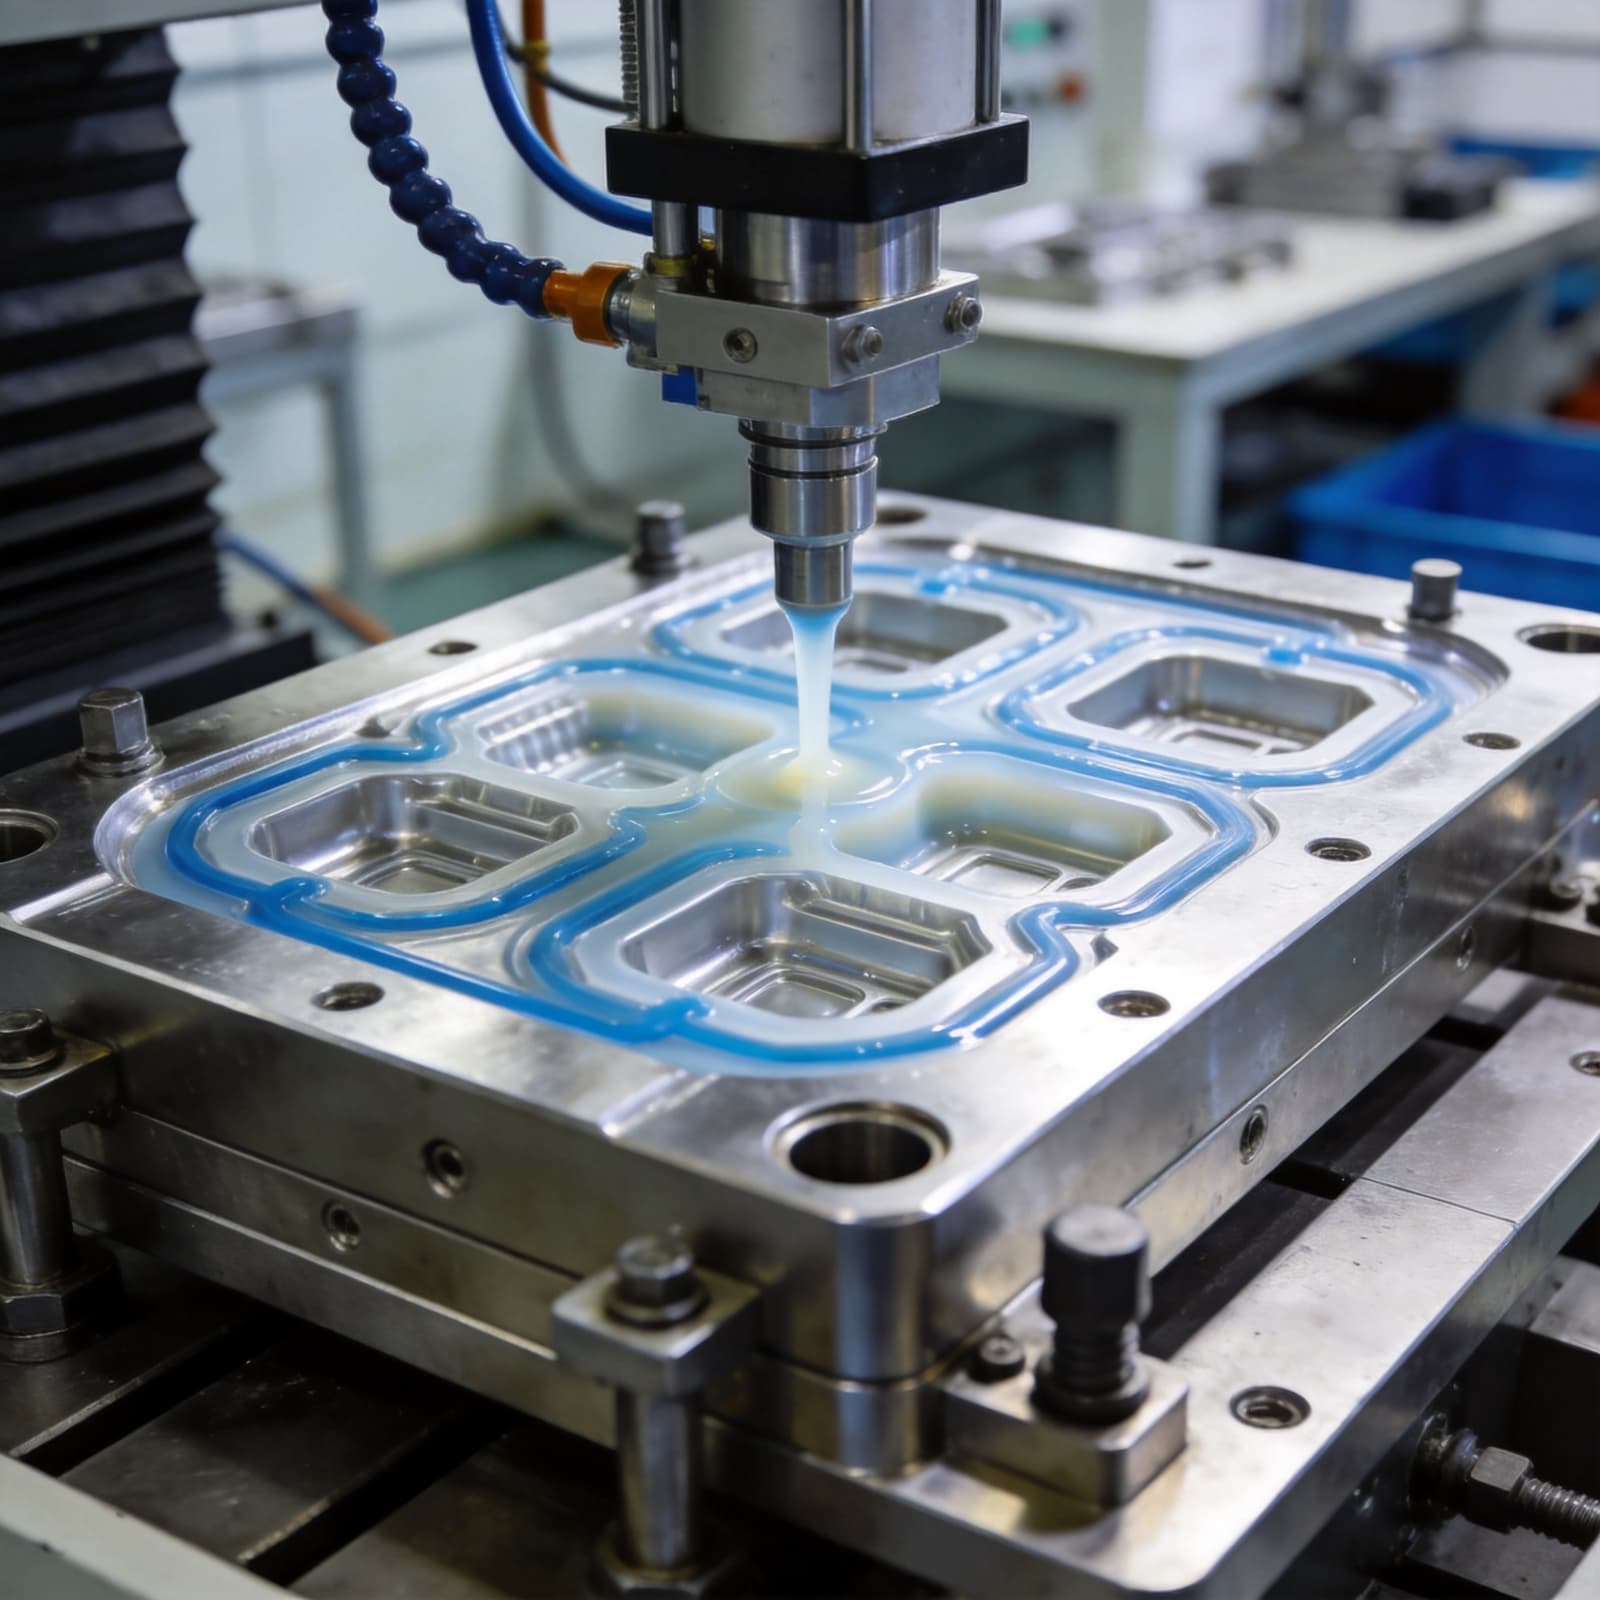
一、固转液技术的行业背景与核心痛点
1.1 模压工艺转液态硅胶的现实需求
液态硅胶注射成型(LSR Injection Molding)相比传统固体硅胶模压成型,具有硫化周期短(可缩短 50%-70%)、产品精度高(飞边少、尺寸稳定)、自动化程度高(可实现全自动供料与脱模)等显著优势。然而,对于大量已投资模压机的中小型硅胶制品企业而言,直接更换为专用 LSR 注射机意味着数百万元的设备投入。
"固转液"技术提供了一条低成本升级路径:保留原有模压机作为合模与加压单元,通过设计专用固转液模具,配合外置液态硅胶供料机(泵料机),即可在模压机上实现液态硅胶的灌注成型。这种方案的核心在于模具设计——模具不仅需要适配模压机的合模结构,还必须解决液态硅胶的流道分配、排气、以及高效脱模等一系列技术难题。
1.2 传统固转液模具的三大痛点
| 痛点 | 具体表现 | 对生产的影响 |
|---|---|---|
| 加工效率低 | 单次仅能成型 1-2 个产品,流道设计不合理导致充填不均 | 单位时间产出低,无法满足批量订单 |
| 出模效率低 | 产品与模腔粘附力大,脱模需人工撬动,耗时长且易损伤产品 | 脱模时间占整个成型周期的 30%-40% |
| 流道残留多 | 进料流道设计粗放,固化后残留料多,后处理切除工作量大 | 材料浪费率高,人工成本增加 |
针对上述痛点,本方案通过"一模多腔对称布局 + 分流道均衡分配 + 起模板-内半模快拆机构"三重设计,实现了加工效率与出模效率的同步提升。
二、模具整体结构设计
2.1 双半模对称布局
模具采用第一半模与第二半模镜像对称的结构设计。两个半模内部结构完全一致,通过第一导向柱与第一导向孔、第二导向柱与第二导向孔实现精准合模对位。这种对称布局的优势在于:
- 受力均衡:上下模结构对称,合模时压力分布均匀,避免偏载导致的飞边或尺寸偏差
- 模具互换性:两个半模结构一致,降低备件库存,便于维护更换
- 一模多腔:每个半模体上设置两个半模腔,一次合模可同时成型多个产品
2.2 核心组件分解
每个半模由以下核心组件构成:
| 组件名称 | 功能描述 | 关键设计要点 |
|---|---|---|
| 半模体 | 承载半模腔与流道系统,通过螺丝固定于安装槽内 | 上侧面与第一半模上侧面平齐,两侧与限位槽内底面平齐 |
| 半模腔 | 产品成型空间,位于半模体上表面两侧 | 与第一内半模、第二内半模组成的形状截面一致,均为回转体 |
| 起模板 | 嵌于限位槽内,携带内半模及成型产品整体取出 | 贯通有通槽,与第一内半模固定连接 |
| 第一内半模 | 产品内腔成型,与起模板固定连接 | 远离起模板一侧设置第二内半模 |
| 第二内半模 | 一端穿过第一内半模伸入通槽,另一端参与内腔成型 | 伸入部分与第一内半模滑动连接,与起模板摩擦连接 |
| 导向柱/孔 | 确保上下半模精准对位 | 第一导向柱+第一导向孔(外侧)、第二导向柱+第二导向孔(半模体) |
三、分流道系统设计——均衡充填的关键
3.1 流道路径拓扑
液态硅胶从供料机泵出后,经进料孔进入模具内部流道系统。本方案的流道路径为:
进料孔 → 第二半通道 → 第三半通道(分两路) → 第一半通道(分四路) → 进口 → 半模腔
这种"一进二、二进四"的分级分流设计,确保每个半模腔获得均衡的进料压力与流量,避免因充填不均导致的产品密度差异或欠注缺陷。
3.2 流道设计的关键参数
| 流道层级 | 数量 | 功能 | 设计注意事项 |
|---|---|---|---|
| 进料孔 | 1 个(半模腔中部贯通) | 液态硅胶入口,连接供料机 | 孔径需匹配供料机出料口径,建议 6-8mm |
| 第二半通道 | 1 条 | 一级分流,将料液分为两路 | 截面宜为半圆形,直径 4-6mm,长度尽量短以减少压损 |
| 第三半通道 | 2 条 | 二级分流,每路再分两路 | 与第二半通道等径或略小,保证对称分布 |
| 第一半通道 | 4 条 | 末级分流,直接连接进口 | 末端可略微收窄(3-4mm)以增加注射压力 |
| 进口 | 4 个 | 料液进入半模腔的最终通道 | 位置应设于半模腔非外观面侧,便于后处理切除 |
3.3 流道平衡性验证
在实际制造中,建议通过 Moldflow 或类似模流分析软件对流道系统进行充填模拟,验证以下指标:
- 充填时间差:四个半模腔的充填完成时间差应控制在 0.3 秒以内
- 压力分布:各腔进料口压力偏差不超过 5%
- 熔接痕位置:确认熔接痕不出现在产品外观面或受力集中区域
四、快拆脱模机构——效率提升的核心
4.1 脱模全流程解析
本方案最突出的创新在于起模板+内半模组合脱模机构,将传统"撬、夹、拉"的多步骤手工脱模简化为标准化流程:
- 分模:硫化完成后,从斜切槽处施力,将第一半模与第二半模分离
- 取件:从抠起槽处将起模板连同第一内半模、第二内半模及未分割的产品整体取出限位槽
- 吹气分离:使用吹气设备夹持起模板两侧,罩住通槽两端,压缩空气从通槽吹入第二内半模内部
- 内半模滑出:气压推动第二内半模从第一内半模中逐渐滑出,产品开口处与第一内半模分离
- 拉出第二内半模:抓住第二内半模伸入通槽的一端,将其从产品开口处完全拉出
- 后处理:切除流道残留料,对产品表面进行打磨修整
4.2 关键结构细节
| 结构要素 | 设计参数 | 作用机理 |
|---|---|---|
| 斜切槽 | 位于抠起槽上侧面四角,斜角 15°-20° | 提供分模撬点,降低分模所需初始力 |
| 抠起槽 | 位于限位槽内底面、安装槽两侧 | 手指或工具伸入空间,便于将起模板整体取出 |
| 通槽 | 贯通起模板,与第二内半模内部连通 | 压缩空气通道,利用气压驱动第二内半模滑出 |
| 滑动配合 | 第二内半模与第一内半模间隙 0.02-0.05mm | 保证滑动顺畅同时防止液态硅胶渗入配合面 |
| 摩擦连接 | 第二内半模伸入端与起模板通槽壁过盈 0.01-0.03mm | 成型过程中防止第二内半模移位,吹气时可被气压克服 |
4.3 脱模效率对比
| 对比维度 | 传统固转液模具 | 本方案模具 | 提升幅度 |
|---|---|---|---|
| 单次成型数量 | 1-2 个 | 4 个(双半模 × 双腔) | 100%-300% |
| 脱模操作步骤 | 5-8 步(撬、夹、拉、敲、取) | 3 步(取板、吹气、拉出) | 减少 50%+ |
| 单模脱模时间 | 30-60 秒 | 15-25 秒 | 缩短 50%-60% |
| 产品损伤率 | 5%-10%(撬动划伤) | <2%(非接触式气压分离) | 降低 60%-80% |
五、模具制造与工艺参数建议
5.1 模具材料选择
- 半模体:建议选用 P20(3Cr2Mo)或 718H 预硬塑胶模具钢,HRC 28-32,兼顾加工性与耐磨性
- 内半模(第一/第二):建议选用 S136(4Cr13)不锈钢,HRC 48-52,保证镜面抛光效果与脱模顺畅
- 起模板:建议选用 45# 钢或 P20,受力不大但需保证平面度 ≤0.02mm
- 导向柱/导向孔:建议选用 SKD11(Cr12MoV),HRC 58-62,配合间隙 H7/g6
5.2 关键加工精度要求
| 加工部位 | 精度要求 | 检测方法 |
|---|---|---|
| 半模腔尺寸 | ±0.02mm | 三坐标测量仪(CMM) |
| 第一内半模/第二内半模配合面 | 间隙 0.02-0.05mm | 塞尺 + 红丹研配 |
| 起模板平面度 | ≤0.02mm | 刀口尺 + 塞尺 |
| 流道表面粗糙度 | Ra ≤0.4μm | 粗糙度仪 |
| 半模腔表面粗糙度 | Ra ≤0.1μm(镜面) | 粗糙度仪 |
| 导向柱/孔同轴度 | ≤0.01mm | CMM |
5.3 液态硅胶工艺参数参考
| 参数项 | 推荐范围 | 说明 |
|---|---|---|
| 注射压力 | 50-120 bar | 根据产品壁厚与流道长度调整 |
| 注射速度 | 10-30 cm³/s | 过快易产生气泡,过慢导致提前硫化 |
| 模具温度 | 140-180°C | 上下模温差控制在 ±3°C 以内 |
| 硫化时间 | 30-90 秒 | 按产品壁厚 1mm≈10-15 秒估算 |
| 合模力 | 按投影面积 × 50-80 MPa 计算 | 确保不产生飞边 |
| 供料机出料口温度 | 20-30°C | 低温供料,防止料液在流道中提前硫化 |
六、总结与展望
本方案提供的高效率固转液模具,通过双半模对称布局实现一模四腔同步成型,通过分级分流道系统确保各腔均衡充填,通过起模板-内半模快拆机构将脱模时间缩短 50% 以上。该方案的核心价值在于:
- 低成本升级:无需更换模压机,仅需设计制造专用模具 + 外置供料机,即可实现液态硅胶工艺切换
- 效率倍增:一模四腔 + 快拆脱模,综合产能提升 2-3 倍
- 品质可控:均衡流道设计 + 精准导向定位,产品一致性与良品率显著提升
在实际应用中,建议企业根据自身产品类型(如拔火罐、密封件、医疗配件等)对模腔形状与流道参数进行针对性优化,并结合 Moldflow 模流分析进行虚拟验证,以降低试模成本、缩短开发周期。随着液态硅胶在医疗、汽车、消费电子等领域的渗透率持续提升,固转液模具技术将成为中小型硅胶制品企业实现工艺升级的重要技术支撑。
参考来源:专利 CN202210056488 — 一种高效率固转液模具的制作方法,发明人:李建华,专利权人:东莞市玉硅电子有限公司