橡胶制品的成型工艺选择直接影响产品质量、生产效率和制造成本。橡楚(湖北)橡胶有限公司围绕"液态硅胶包胶 + 精密橡胶模具制造"两大核心业务,形成了固体硅胶模压成型、液态硅胶(LSR)注射成型、嵌件包胶成型三大工艺路线并行的技术格局。本文从工艺原理、参数控制、模具设计到典型应用,系统解析三大工艺路线的技术要点。
一、固体硅胶模压成型工艺
1.1 工艺原理
固体硅胶模压成型是将经过混炼、出片的固体硅橡胶胶料放入预热好的模具型腔中,通过平板硫化机施加压力(合模力)和热量(模温),使胶料在模腔内流动充填并发生硫化交联反应,最终形成所需形状的橡胶制品。
其工艺本质是"热+压+时间"三要素的协同作用:热量激活硫化剂引发交联反应,压力驱动胶料流动并排出模腔内气体,时间保证交联反应充分完成。
1.2 工艺流程
- 胶料准备:混炼胶出片→裁切→称重(单穴胶重 ±2%)
- 模具预热:模具放入平板硫化机,预热至设定温度(通常 150-180°C)
- 装料:将裁切好的胶料放入模具型腔
- 合模加压:闭合模具,施加设定压力(按投影面积 × 5-15 MPa 计算)
- 排气:合模后 1-3 次短时开模排气,排出型腔内残留空气
- 硫化:保持合模压力与温度,按产品壁厚确定硫化时间(1mm ≈ 30-60 秒)
- 开模取件:硫化完成,开模取出产品
- 后处理:去飞边、二次硫化(如需)、检验包装
1.3 关键工艺参数
| 参数 | 推荐范围 | 控制要点 |
|---|---|---|
| 模具温度 | 150-180°C | 上下模温差 ≤3°C,多区独立温控 |
| 合模压力 | 5-15 MPa(按投影面积) | 压力不足→飞边/尺寸偏大;压力过大→模具变形 |
| 硫化时间 | 壁厚 1mm ≈ 30-60s | 按硫化仪测定的 T90 × 1.2-1.5 倍计算 |
| 排气次数 | 1-3 次 | 视产品复杂程度调整,排气行程 5-10mm |
| 胶料重量 | 产品净重 × 1.05-1.15 | 含飞边余量,胶量过多→飞边厚,过少→缺料 |
1.4 模具设计要点
- 分型面选择:优先选择产品非外观面或轮廓最大截面处,便于取件和飞边处理
- 溢胶槽设计:距型腔边缘 3-5mm 设置溢胶槽(宽 3-5mm × 深 0.5-1mm),容纳多余胶料
- 排气槽设计:在型腔最高点和末端设置排气槽(深 0.03-0.05mm),引导气体排出
- 脱模斜度:内表面 ≥1°,外表面 ≥0.5°,深腔产品适当加大
- 收缩率补偿:固体硅胶收缩率 2.0%-3.5%,型腔尺寸 = 产品尺寸 × (1 + 收缩率)
1.5 典型应用场景
- 结构简单的密封圈、垫片、脚垫
- 小批量、多品种的工业橡胶配件
- 对尺寸精度要求不极端苛刻的通用制品
- 样品试制与模具验证阶段
二、液态硅胶(LSR)注射成型工艺
2.1 工艺原理
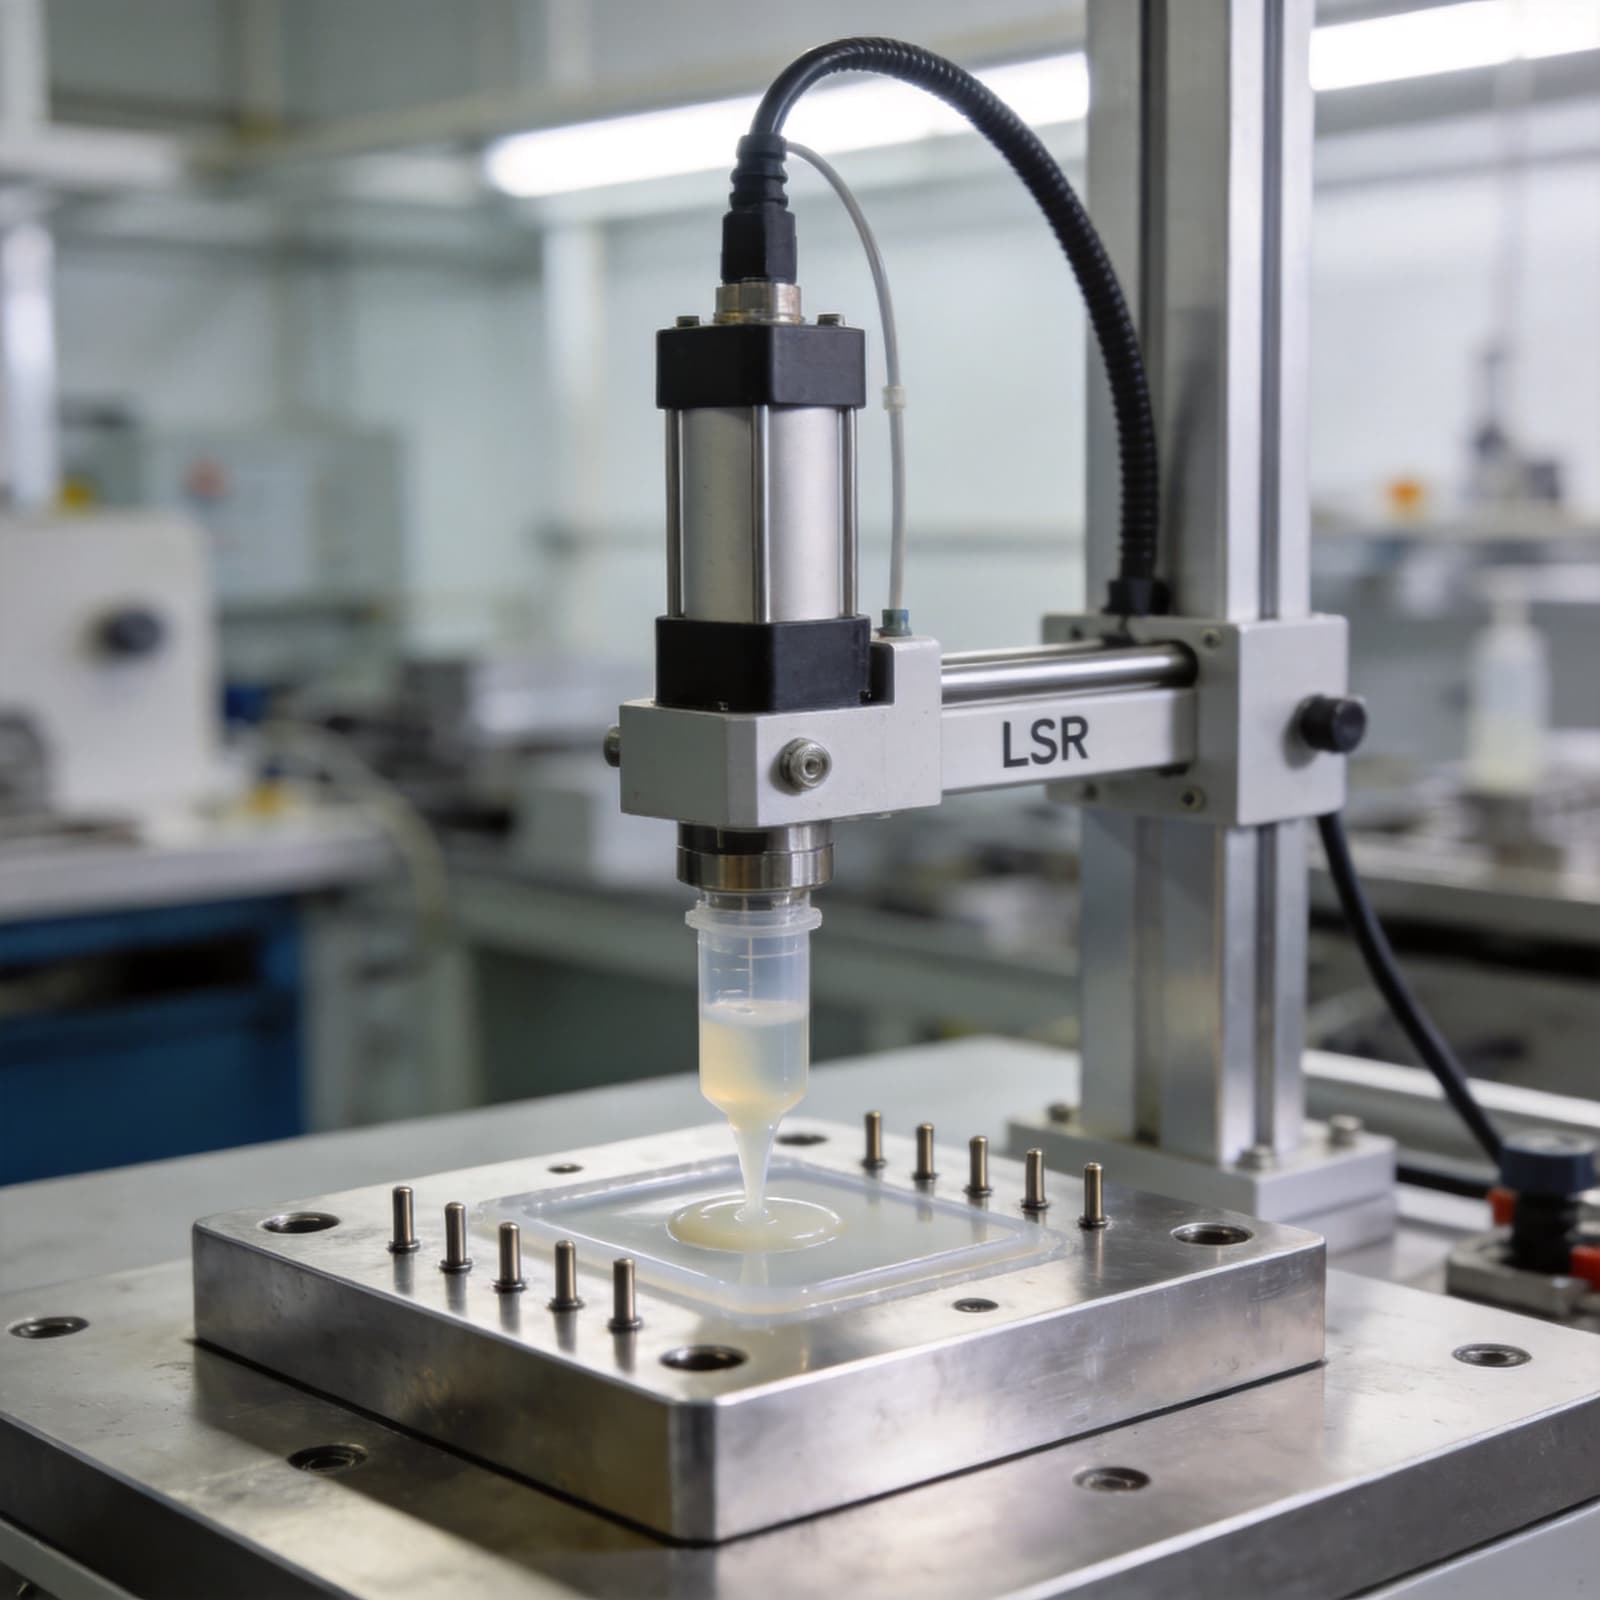
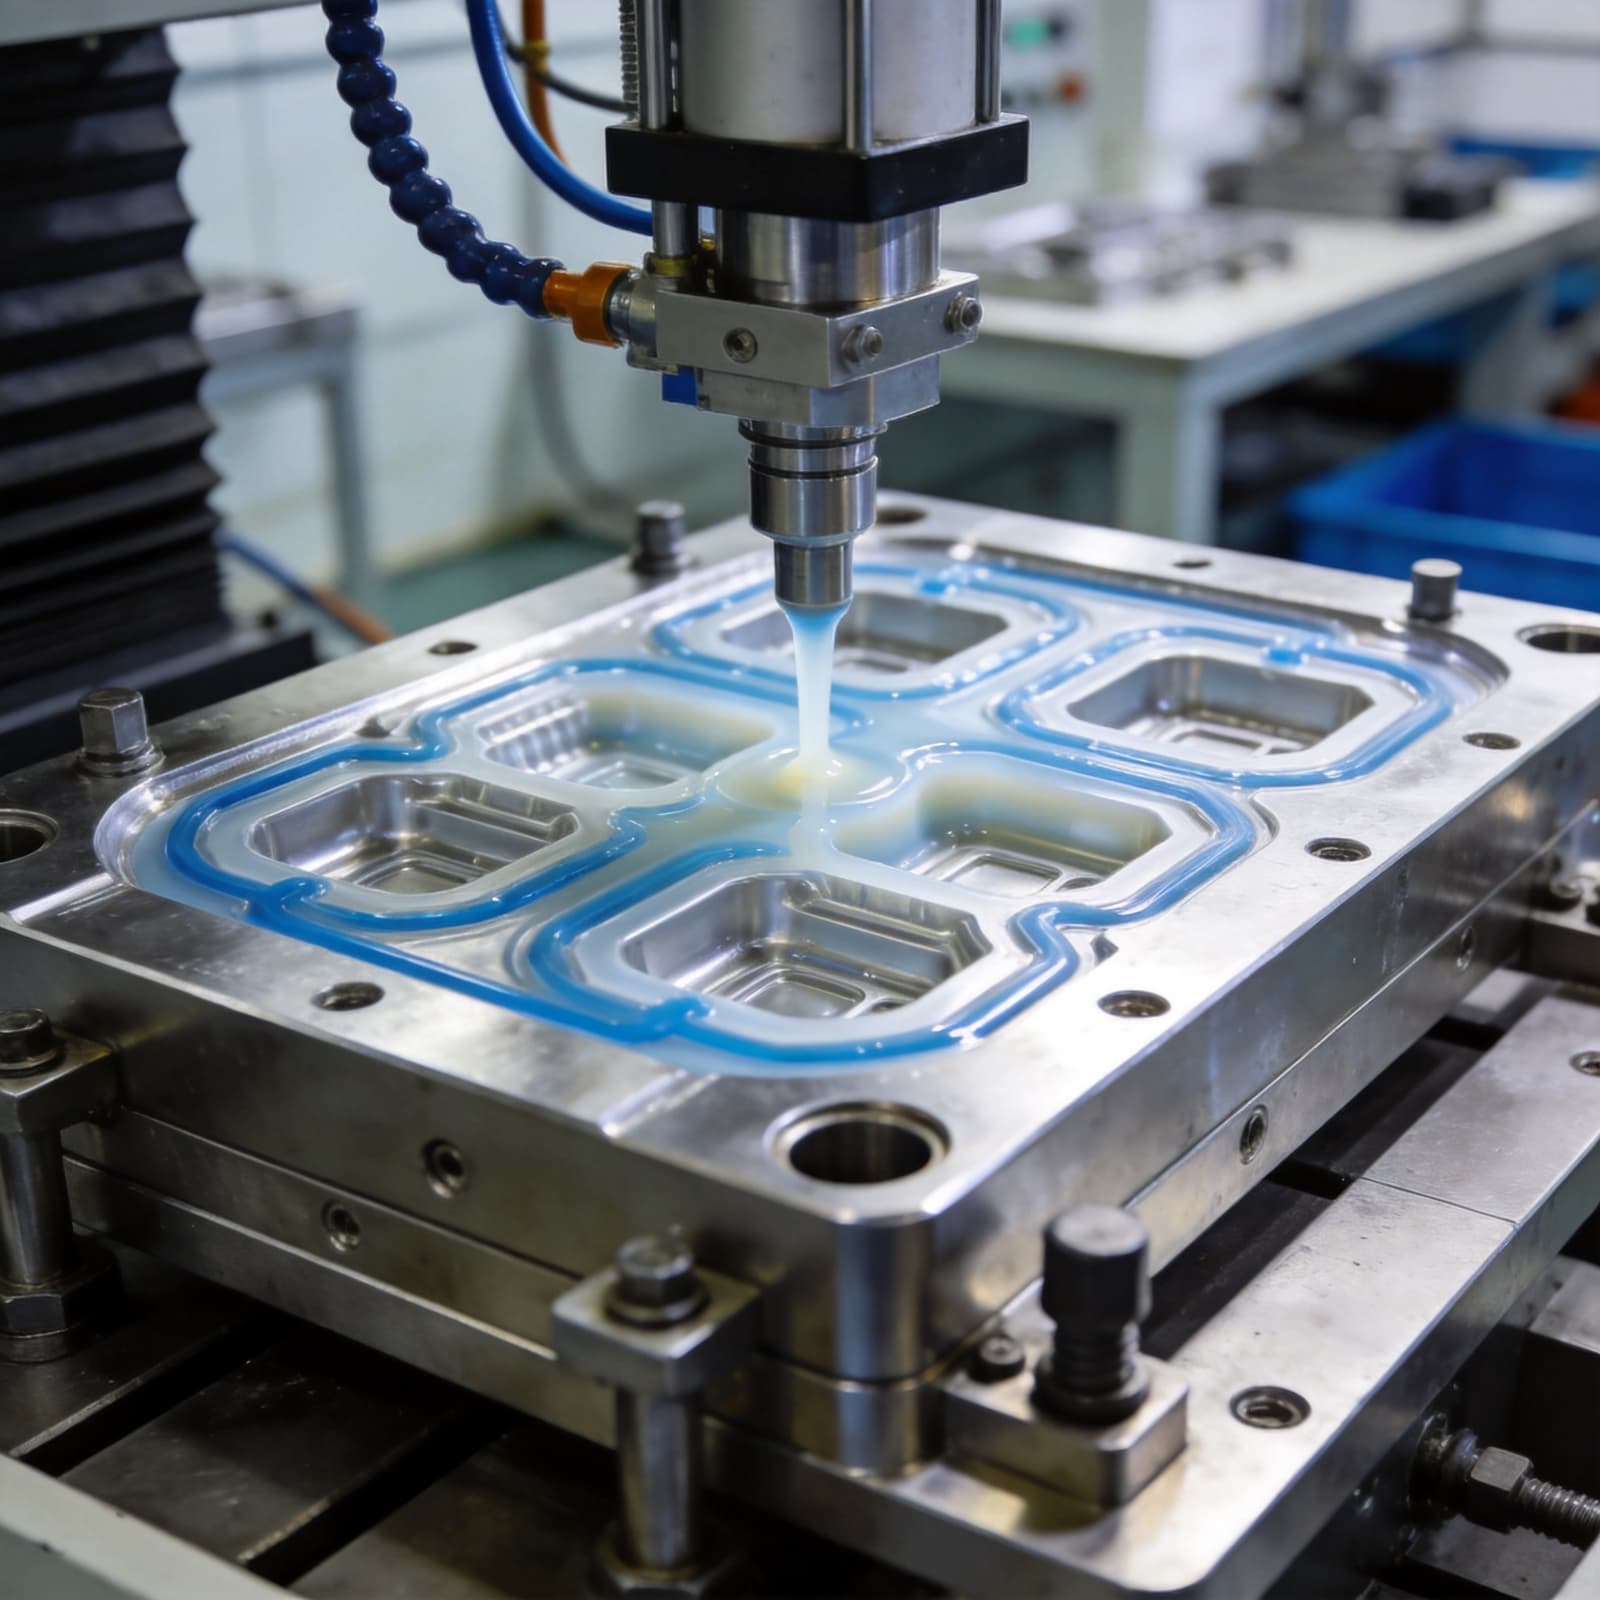
LSR 注射成型是将双组分液态硅橡胶(A 组分:乙烯基硅油 + 催化剂;B 组分:乙烯基硅油 + 交联剂 + 抑制剂)通过精密计量泵按 1:1 比例混合后,在一定的注射压力和速度下注入闭合的热模具型腔中,在高温(140-200°C)下快速硫化成型。
与固体硅胶模压的本质区别在于:LSR 注射成型是"先合模、后注射",材料以液态形式进入型腔,流动充填性好,适合复杂结构和精密尺寸产品;而模压是"先装料、后合模",材料以固态胶片形式放入型腔后受压流动。
2.2 工艺流程
- 供料准备:A/B 组分 200L 标准桶装入供料系统,真空脱泡
- 模具预热:模具闭合,加热至设定温度(140-200°C)
- 注射:计量泵按设定比例和速度将混合料液注入型腔
- 保压硫化:注射完成后保持压力,胶料在模腔内硫化交联
- 开模取件:硫化完成,开模,机械手或人工取出产品
- 后处理:去飞边(如有)、二次硫化(200°C × 4h,去除低分子挥发物)
2.3 关键工艺参数
| 参数 | 推荐范围 | 控制要点 |
|---|---|---|
| 注射压力 | 50-200 bar | 根据产品壁厚与流道长度调整,薄壁产品需更高压力 |
| 注射速度 | 5-50 cm³/s | 多段速度控制:初始低速→中段高速→末端降速,避免喷射和困气 |
| 模具温度 | 140-200°C | 温度越高硫化越快,但过高可能导致焦烧或表面缺陷 |
| 硫化时间 | 壁厚 1mm ≈ 5-10s | 比模压快 3-6 倍,得益于 LSR 的快速交联特性 |
| A/B 混合比 | 1:1(体积比) | 偏差控制在 ±0.5% 以内,比例失调导致硫化不完全 |
| 冷流道温度 | 15-25°C | 冷却水循环控温,防止料液在流道内提前硫化 |
2.4 冷流道系统的技术价值
冷流道系统是 LSR 注射成型的关键配套技术。传统热流道(模具流道与型腔同温)会导致流道内的 LSR 与产品同步硫化,产生大量无法回收的固化物废料。冷流道通过在流道区域设置冷却循环(15-25°C),使流道内的 LSR 保持液态,仅型腔区域加热硫化。其核心价值:
- 材料节省:流道废料减少 30%-60%,对高价值 LSR(如医用级、氟硅胶)经济效益显著
- 周期缩短:无需等待流道内胶料硫化,单循环时间缩短 10%-20%
- 品质提升:避免流道固化物碎屑混入下一模产品
2.5 典型应用场景
- 大批量、高一致性的精密橡胶制品
- 复杂结构产品(倒扣、薄壁、多腔)
- 医疗级产品(需要洁净生产环境 + 低挥发物)
- 食品接触类产品(奶嘴、厨具包胶等)
- 汽车精密密封件
三、嵌件包胶成型工艺
3.1 工艺原理
嵌件包胶成型是将预先加工好的嵌件(金属件、塑料件、电子元器件等)放入模具型腔中,然后注入液态或固态硅橡胶,使橡胶在嵌件表面硫化并与之形成牢固的物理或化学结合,最终得到"硬质骨架 + 软质橡胶"的复合产品。
包胶成型的核心挑战在于橡胶与嵌件之间的粘接强度。对于金属嵌件,通常需要在包胶前涂覆专用粘接剂(底涂),或对嵌件表面进行喷砂/磷化等预处理以增加粘接面积。
3.2 工艺流程
- 嵌件准备:嵌件清洗→表面处理(喷砂/磷化/等离子)→涂覆粘接剂→烘干
- 嵌件预热:将嵌件预热至 60-80°C(缩短包胶后胶料升温时间)
- 嵌件放置:将嵌件放入模具型腔的定位槽/定位销中
- 合模注射/装料:LSR 注射或固体硅胶模压
- 硫化:保持温度与压力,橡胶在嵌件表面硫化并粘接
- 开模取件:取出包胶成品
- 后处理:去飞边、二次硫化、粘接强度抽检
3.3 关键工艺参数
| 参数 | 推荐范围 | 控制要点 |
|---|---|---|
| 嵌件预热温度 | 60-80°C | 过高→粘接剂提前失效;过低→胶料接触嵌件后降温导致硫化不充分 |
| 粘接剂类型 | 硅烷偶联剂/专用底涂 | 根据橡胶类型和嵌件材质选择,常用:Chemlok、Megum、RohSili |
| 粘接剂烘干 | 80-120°C × 10-30min | 确保溶剂完全挥发,避免包胶时产生气泡 |
| 嵌件定位精度 | ±0.05mm | 定位销/槽设计需考虑嵌件热膨胀 |
| 包胶厚度 | 0.5-5mm(常规) | 过薄→粘接强度不足;过厚→硫化时间过长 |
3.4 模具设计特殊要求
- 嵌件定位:设计可靠的定位销/定位槽,确保嵌件在合模和注射过程中不移位
- 封胶设计:在嵌件与模具接触面设计封胶结构,防止橡胶溢出覆盖非包胶区域
- 热平衡:嵌件作为"冷源"会吸收模具热量,需在嵌件周围适当增加加热功率或延长硫化时间
- 脱模设计:包胶产品脱模时需同时克服橡胶与模具、嵌件与定位结构的双重阻力
3.5 典型应用场景
- 金属-橡胶包胶:汽车减震衬套、发动机悬置、阀门密封座
- 塑料-橡胶包胶:消费电子防水按键、电动工具手柄包胶
- 电子元器件包胶:传感器防水封装、线束接头密封
- 玻璃/陶瓷包胶:实验室器皿包胶、厨具手柄包胶
四、三大工艺路线对比与选型建议
| 对比维度 | 固体硅胶模压 | LSR 注射成型 | 嵌件包胶成型 |
|---|---|---|---|
| 材料形态 | 固态胶片 | 液态双组分 | 液态或固态 + 嵌件 |
| 模具成本 | 低(结构简单) | 中-高(需冷流道) | 中-高(需定位机构) |
| 生产效率 | 低-中(硫化慢) | 高(硫化快 + 自动化) | 中(嵌件放置耗时) |
| 尺寸精度 | 中(±0.1mm) | 高(±0.05mm) | 中-高(取决于嵌件精度) |
| 材料利用率 | 70%-85%(飞边多) | 90%-98%(冷流道) | 70%-90% |
| 适用批量 | 小-中批量 | 中-大批量 | 中-大批量 |
| 产品复杂度 | 简单-中等 | 简单-复杂 | 中等-复杂 |
五、总结
橡楚橡胶通过三大成型工艺路线的协同布局——固体硅胶模压覆盖通用制品与小批量需求,LSR 注射成型打造精密制造核心竞争力,嵌件包胶成型拓展复合产品应用领域——形成了完整的产品制造能力矩阵。在实际生产中,工艺路线的选择需综合考虑产品结构、精度要求、批量规模、材料特性和成本预算等多维因素。橡楚橡胶的技术团队可为客户提供从产品设计评审、模具方案制定到量产工艺优化的全流程技术支持。