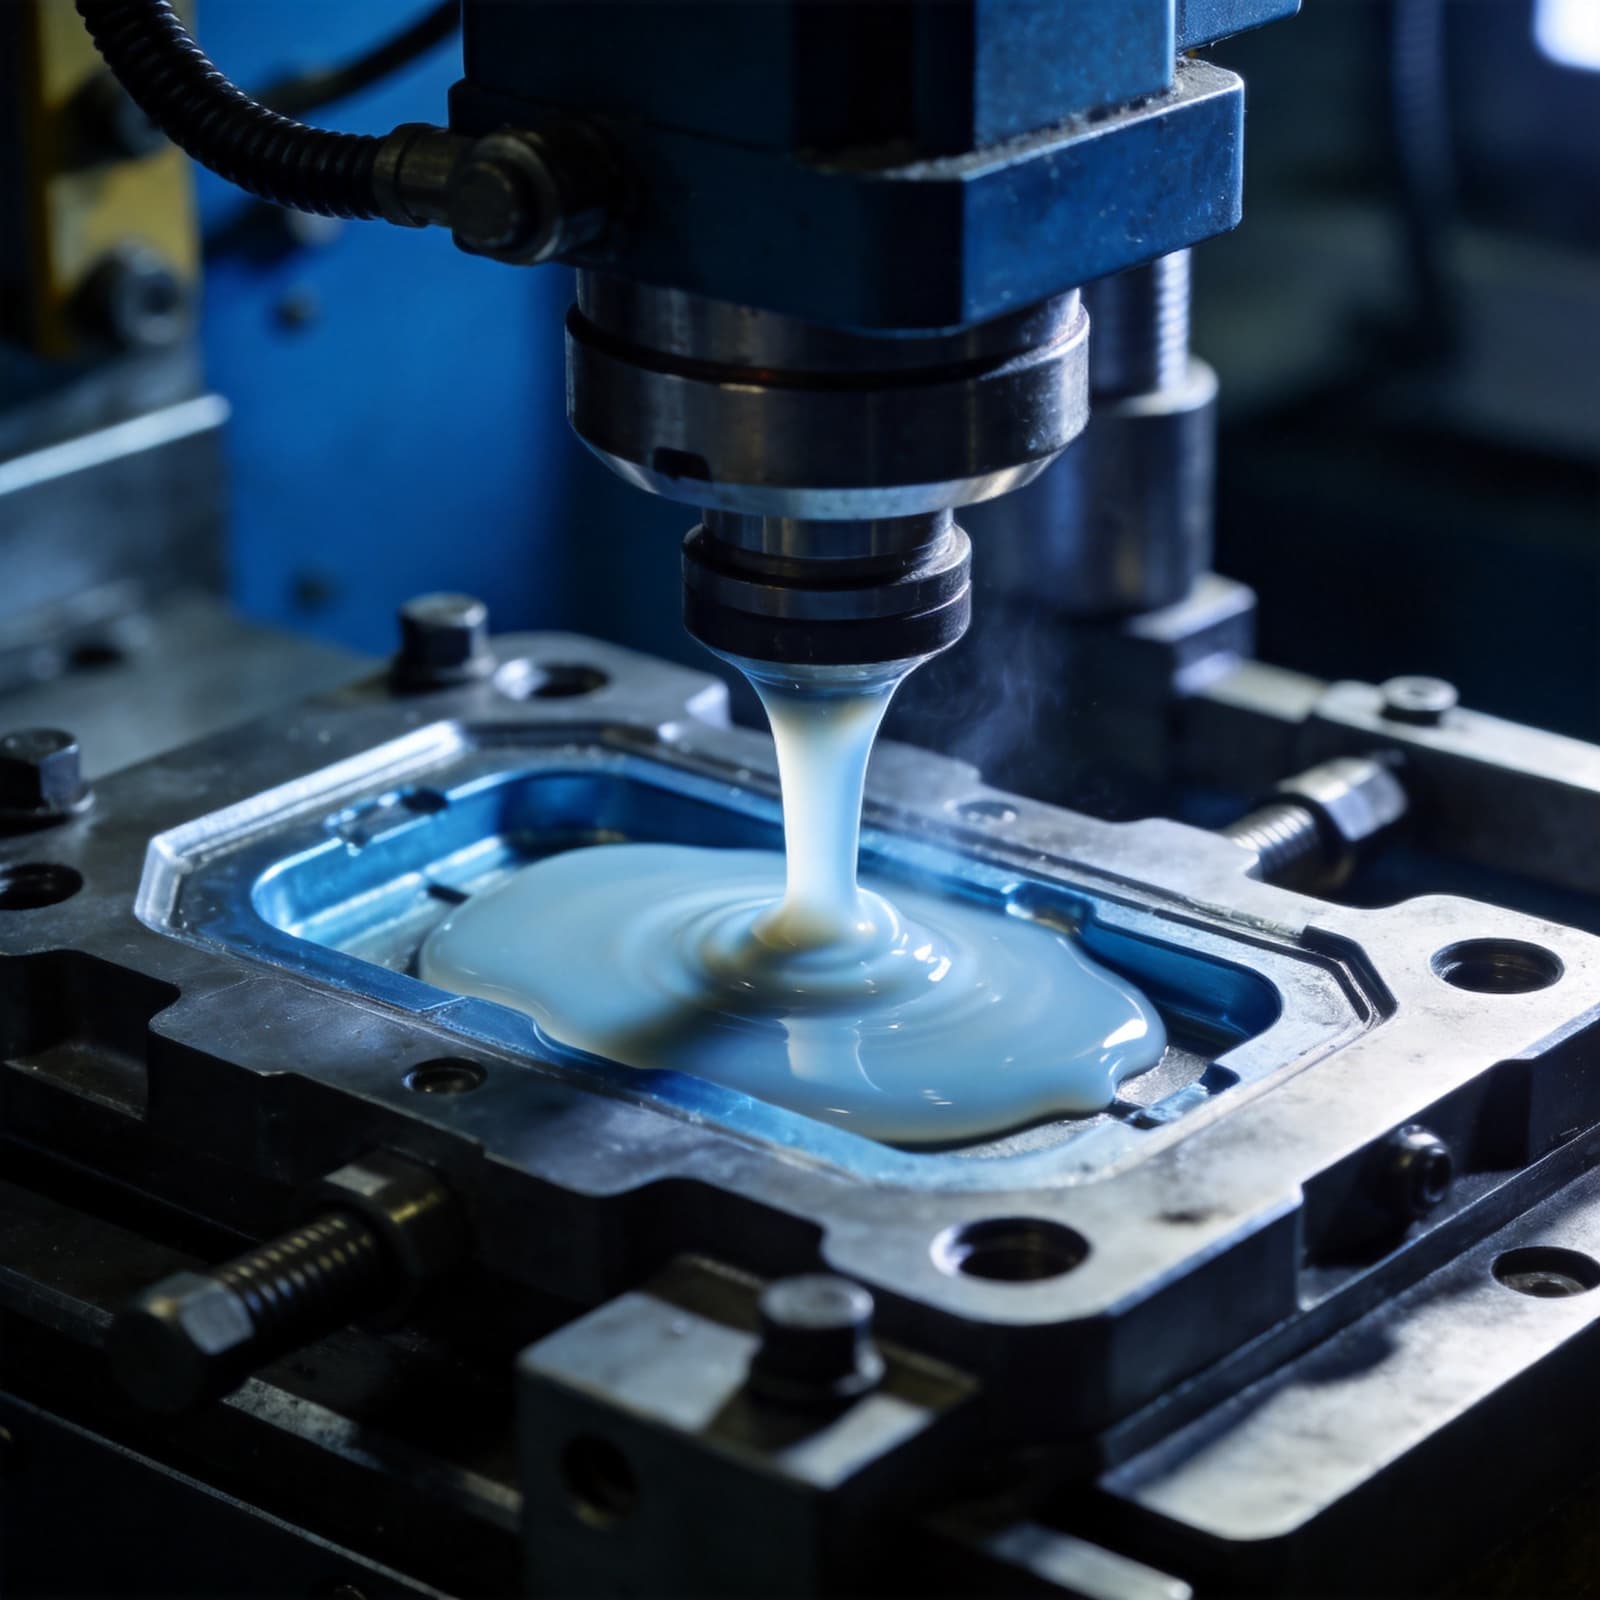
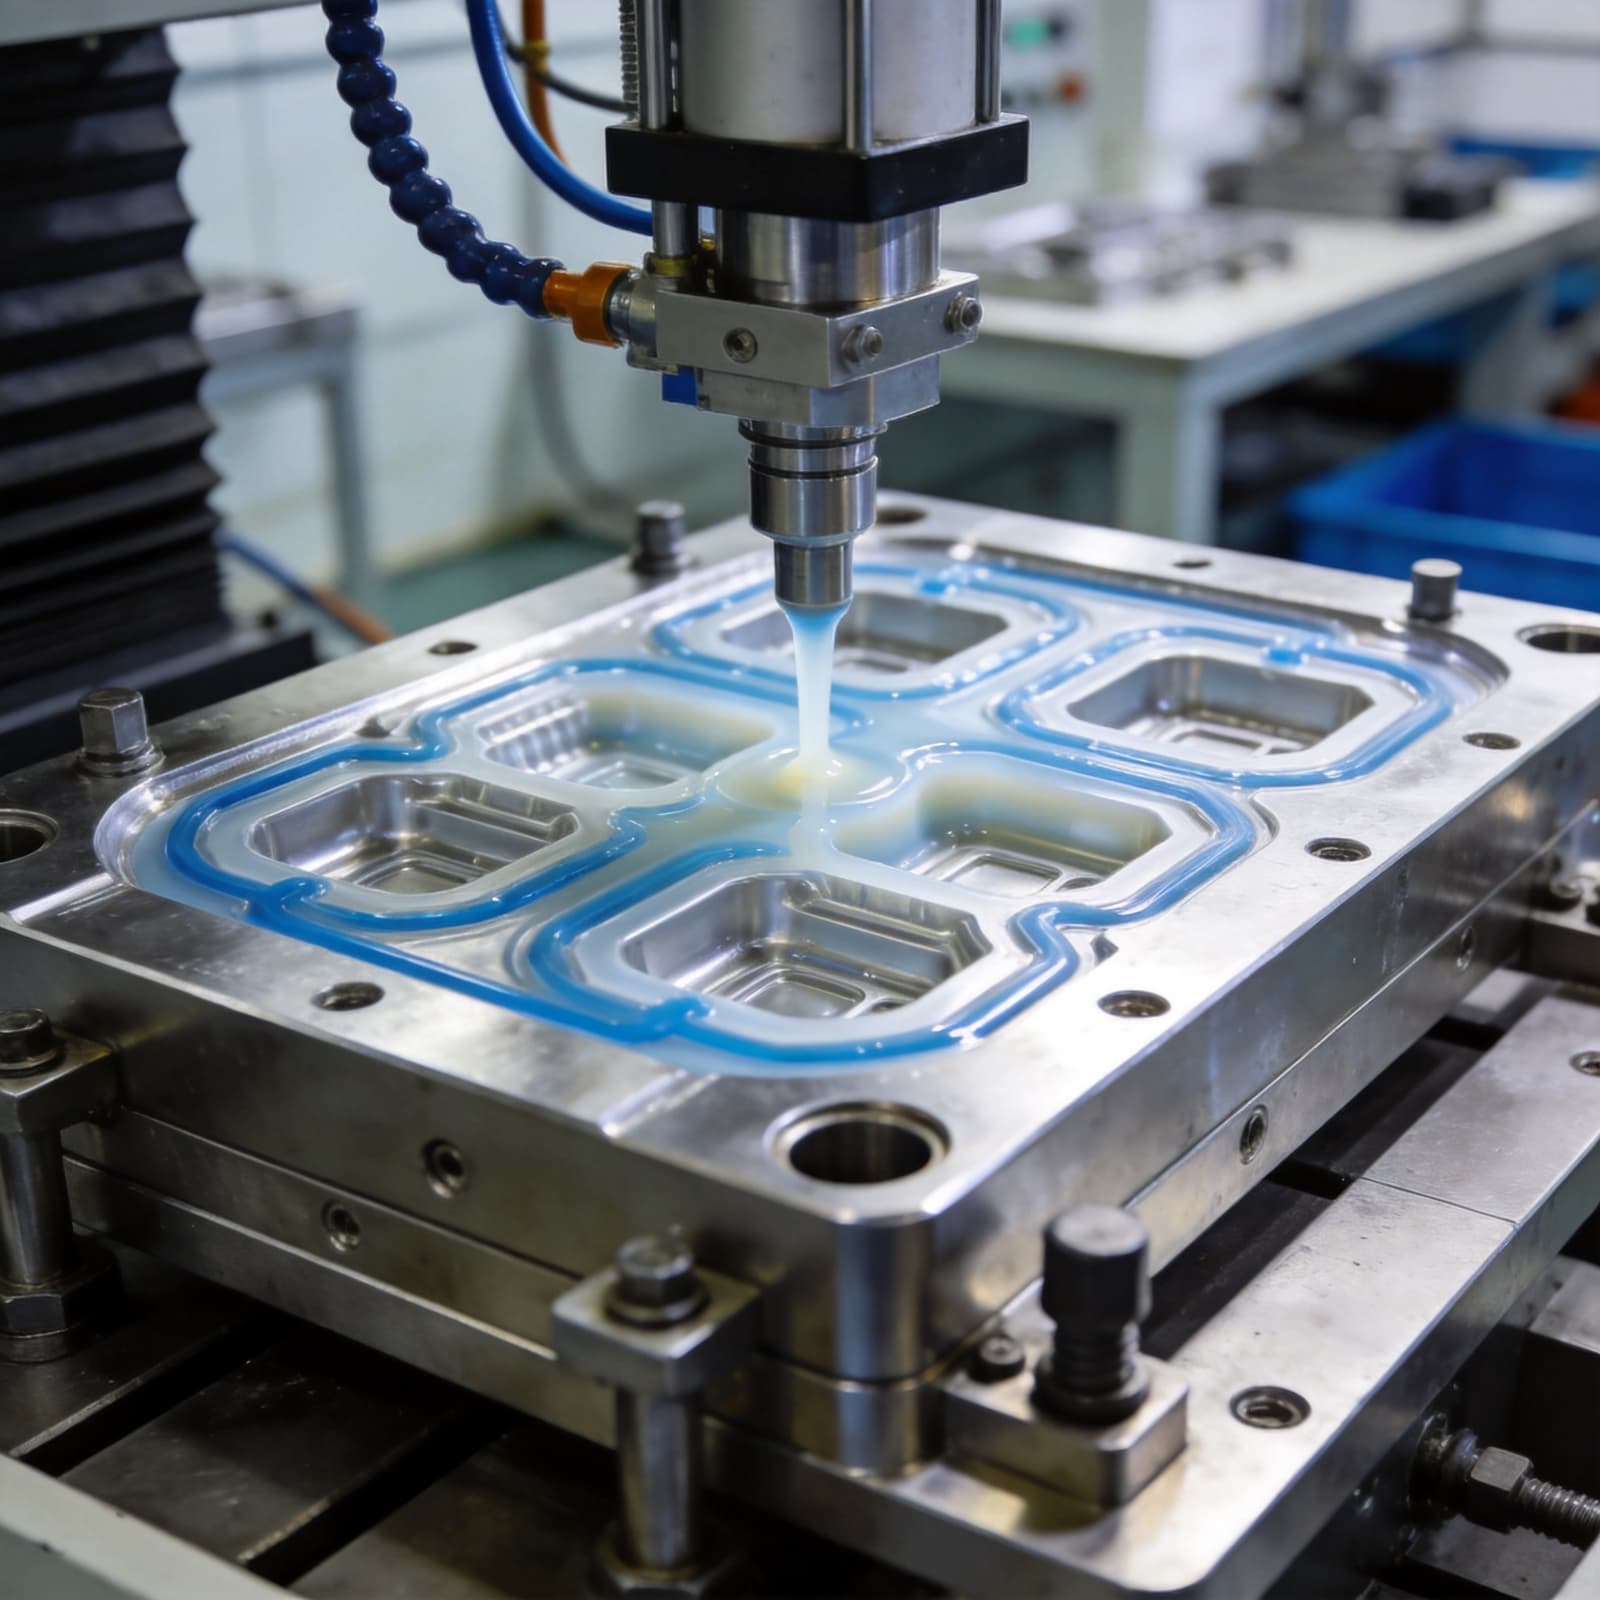
在固转液(模压转液态硅胶注射)工艺中,点胶投料环节长期依赖人工单穴手动操作。多穴模具的胶位分布不均匀、模内高温导致的硫化时间差异、以及操作安全隐患,是制约固转液工艺良率与产能的三大瓶颈。本文基于实用新型专利 CN202023045035 的技术方案,系统解析一种固转液液态硅胶自动打胶治具工装结构,为橡胶制品企业提供从手动到自动化的点胶升级路径。
一、固转液点胶工艺的行业痛点
1.1 手动点胶的三大缺陷
在固转液工艺中,液态硅胶需要通过供料系统注入模具型腔。传统做法是由操作工人手持供料管,逐穴手动点胶。这种方式在多穴模具(常见 4-16 穴)中暴露出严重问题:
| 痛点 | 具体表现 | 量化影响 |
|---|---|---|
| 胶位分布不均 | 手动操作无法保证每穴胶量一致,穴与穴之间偏差可达 10%-20% | 产品尺寸波动大,CPK 值难以达到 1.33 |
| 硫化时间差异 | 首穴与末穴点胶时间差可达 30-60 秒,模内高温(140-180°C)使先点胶的料液提前硫化 | 同模产品硫化程度不一致,物理性能离散度大 |
| 安全隐患 | 操作工在高温模具上方手动点胶,存在烫伤风险 | 工伤风险 + 人工依赖度高 |
1.2 自动化点胶的必然趋势
随着液态硅胶在医疗、汽车、消费电子等领域的渗透率提升,下游客户对产品一致性的要求日益严苛。固转液工艺要实现从"能用"到"好用"的跨越,点胶自动化是绕不开的关键环节。本方案通过设计专用自动打胶治具工装,配合外置液态供料系统,实现了一次进胶、多穴均分、同步投料的自动化点胶流程。
二、治具工装整体结构设计
2.1 核心组件与功能
自动打胶治具工装由以下核心组件构成:
| 组件名称 | 材质/规格 | 功能描述 |
|---|---|---|
| 进胶分流主体 | 金属(铝合金或不锈钢),内部加工流道 | 承载主流通道与分流通道,通过螺栓固定于成型机台上 |
| 进胶口 | 位于两段分流通道之间 | 连接液态供料系统供料管,为治具的唯一进料入口 |
| 主流通道 | 两端延伸至分流主体两端内壁,由堵头封闭 | 将进胶口流入的料液向两侧均等分配 |
| 分流通道 | 分为左右均等的两段,每段与主流通道连通 | 将主流通道的料液进一步均分至各出胶孔 |
| 出胶孔 | 分布于分流通道沿线 | 安装出胶棒,为料液出口 |
| 出胶棒 | PVC 材质空心圆棒,可拆卸组装 | 将料液精准导入模具型腔,可更换以适应不同穴距 |
| 堵头 | 可拆卸组装 | 封闭主流通道与分流通道末端,检修时拆卸用于管道疏通 |
2.2 流道拓扑:一进四出的均衡分配
本治具的流道设计遵循"对称均分"原则:
进胶口 → 主流通道(左右分流) → 分流通道(两段各再分配) → 出胶孔 → 出胶棒 → 模具型腔
进胶口位于两段分流通道的正中间,分流通道与主流通道的连接点等距设置在进胶口两侧。这种几何对称设计确保了从进胶口到每个出胶孔的流道长度完全相等,料液在相同压力下到达各出胶孔的时间一致,从根本上解决了手动点胶"首穴与末穴时间差"的问题。
三、关键设计细节与工程考量
3.1 可拆卸模块化设计
本治具的一个突出特点是全模块化可拆卸设计:
- 出胶棒可拆卸:出胶棒采用 PVC 材质空心圆棒,与出胶孔之间可拆卸组装。不同模具的穴距不同时,仅需更换对应长度的出胶棒即可适配,无需重新加工整个治具
- 堵头可拆卸:主流通道两端及分流通道末端的堵头均可拆卸。在长期使用后,液态硅胶可能在流道内固化残留,拆卸堵头后可进行管道疏通,延长治具使用寿命
- 主体可固定:进胶分流主体通过螺栓或其他固定件固定在成型机台上,确保点胶位置与模具型腔的精准对位
3.2 PVC 出胶棒的材料选择逻辑
出胶棒选用 PVC 材质而非金属,基于以下工程考量:
| 考量维度 | PVC 出胶棒 | 金属出胶棒 |
|---|---|---|
| 热传导 | 导热系数低(~0.15 W/m·K),减少模具高温向供料系统传导 | 导热系数高(~200 W/m·K),易导致料液在出胶棒内提前硫化 |
| 成本 | 材料成本低,可频繁更换 | 加工成本高,更换不经济 |
| 柔韧性 | 有一定弹性,可微调出胶角度 | 刚性,安装精度要求极高 |
| 与硅胶的粘附性 | 硅胶对 PVC 粘附力低,残留少 | 部分金属表面硅胶粘附力较强 |
3.3 流道截面与压力损失控制
流道系统的设计需要平衡两个矛盾目标:一是保证足够的流量以满足多穴同时供料,二是控制流道容积以减少材料浪费。建议设计参数如下:
| 流道部位 | 推荐截面尺寸 | 设计依据 |
|---|---|---|
| 进胶口 | 直径 8-10mm | 匹配供料管标准接口 |
| 主流通道 | 直径 6-8mm | 保证总流量,压损控制在 5% 以内 |
| 分流通道 | 直径 4-6mm | 略小于主流通道,维持各支路背压均衡 |
| 出胶孔 | 直径 3-4mm | 匹配出胶棒外径,间隙配合 H8/f7 |
| 出胶棒内径 | 直径 2-3mm | 根据单穴胶量(克重)和注射速度计算 |
四、与自动化供料系统的集成
4.1 系统集成架构
自动打胶治具并非独立工作,而是作为固转液自动化生产线的核心节点,与上下游设备协同运行:
液态供料机(含出胶克重设定) → 供料管 → 进胶口 → 治具流道系统 → 出胶棒 → 模具型腔
4.2 出胶克重控制
液态供料系统通常配备出胶料克重设定机构,可精确控制每次注射的胶料重量。配合本治具的均衡流道设计,可确保每个型腔获得精确一致的胶量。建议在首次调试时进行以下验证:
- 空模状态下执行一次注射循环,收集各出胶棒出口的胶料并分别称重
- 计算各出口胶重的标准差,目标值 ≤ 单穴胶重的 2%
- 若偏差超标,检查流道是否有局部堵塞或出胶棒内径不一致
- 确认胶重一致性后,再进行带模试产
4.3 与模具的对接方式
治具固定于成型机台上后,出胶棒的出口端应对准模具各型腔的进料孔。建议在治具与模具之间设置定位销或定位块,确保每次换模后的对接精度。对于穴数较多的模具(8 穴以上),可考虑将治具与模具上模集成为一体,减少对接误差。
五、效益分析与应用场景
5.1 手动 vs 自动点胶对比
| 对比维度 | 手动单穴点胶 | 自动打胶治具 | 提升幅度 |
|---|---|---|---|
| 点胶均匀性 | 穴间偏差 10%-20% | 穴间偏差 ≤2% | 均匀性提升 5-10 倍 |
| 点胶时间 | 4 穴约 40-60 秒(逐穴) | 4 穴约 3-5 秒(同步) | 效率提升 8-12 倍 |
| 硫化一致性 | 首末穴温差大,硫化程度不均 | 同步进胶,硫化起点一致 | 产品 CPK 从 0.8 提升至 1.33+ |
| 人工依赖 | 每台机需 1 人操作 | 1 人可看管 3-5 台机 | 人工成本降低 60%-80% |
| 安全隐患 | 高温模具上方手动操作 | 封闭式自动投料 | 烫伤风险基本消除 |
| 产品良率 | 85%-92% | 95%-98% | 良率提升 5-10 个百分点 |
5.2 适用场景
本自动打胶治具工装适用于以下场景:
- 多穴模压液态产品:4 穴及以上模具,穴数越多自动化效益越显著
- 高精度尺寸要求产品:如医疗密封件、精密电子配件,对胶量一致性要求苛刻
- 大批量连续生产:日产量 500 模次以上,自动化投资回报周期短(通常 3-6 个月)
- 高温模具作业:模具温度 150°C 以上,手动操作安全风险高
六、维护保养与故障排除
6.1 日常维护要点
- 每班次清洁:生产结束后拆卸出胶棒,用专用清洗剂冲洗流道,防止硅胶固化残留
- 每周检查:检查堵头密封性,确认无渗漏;检查出胶棒内径是否因磨损变大
- 每月深度保养:拆卸全部堵头,用通针疏通主流通道与分流通道;更换磨损的出胶棒
- 每季度校准:重新验证各出胶口胶重一致性,必要时更换全套出胶棒
6.2 常见故障与排除
| 故障现象 | 可能原因 | 排除方法 |
|---|---|---|
| 个别出胶口不出胶 | 出胶棒或分流通道局部堵塞 | 拆卸对应堵头与出胶棒,用通针疏通 |
| 各出口胶量偏差大 | 出胶棒内径不一致或部分堵塞 | 更换全套出胶棒,确保内径一致 |
| 进胶口漏胶 | 供料管连接松动或密封圈老化 | 重新锁紧连接,更换密封圈 |
| 出胶棒出口滴漏 | 供料机止回阀失效 | 检修供料机止回机构 |
| 流道内硅胶提前固化 | 模具高温传导至治具 | 增加隔热垫板,或加大治具与模具间距 |
七、总结与展望
本方案提供的固转液液态硅胶自动打胶治具工装,通过"一进多出"的对称流道设计、模块化可拆卸结构、以及与自动化供料系统的无缝集成,有效解决了传统手动点胶的胶位不均、硫化差异、安全隐患三大痛点。其核心价值在于:
- 品质提升:多穴同步点胶,胶量偏差控制在 2% 以内,产品尺寸一致性显著改善
- 效率倍增:点胶时间从逐穴 40-60 秒缩短至同步 3-5 秒,产能提升 8-12 倍
- 成本优化:1 人可看管多台机,人工成本降低 60%-80%,良率提升带来的材料节省同样可观
- 安全可靠:封闭式自动投料,消除高温烫伤风险
对于正在推进固转液工艺升级的硅胶制品企业,自动打胶治具是一项投入小、见效快的自动化改造方案。建议从 4 穴模具起步进行试点验证,积累运行数据后再推广至更多机台与产品线。随着工业 4.0 与智能制造理念的深入,这类工装治具还可进一步集成流量传感器、压力监测与 MES 数据采集功能,实现点胶过程的全程数字化追溯。
参考来源:实用新型专利 CN202023045035 — 一种固转液液态硅胶自动打胶治具工装结构,发明人:康良华,专利权人:厦门永精诚橡塑科技有限公司