华中地区制造业集群的崛起,带动了硅胶制品配套产业的技术升级。湖北作为中部核心制造枢纽,其硅胶制品厂的技术方向、工艺特征与合规水平,直接影响下游医疗、汽车、电子等领域的供应链稳定性。本文基于区域产业实践,梳理核心技术维度、工艺应用特征、模具合规要求及质量体系落地情况,为行业决策者提供参考依据。
一、湖北硅胶制品厂的核心技术方向梳理
1. 液态硅胶(LSR)精密成型技术
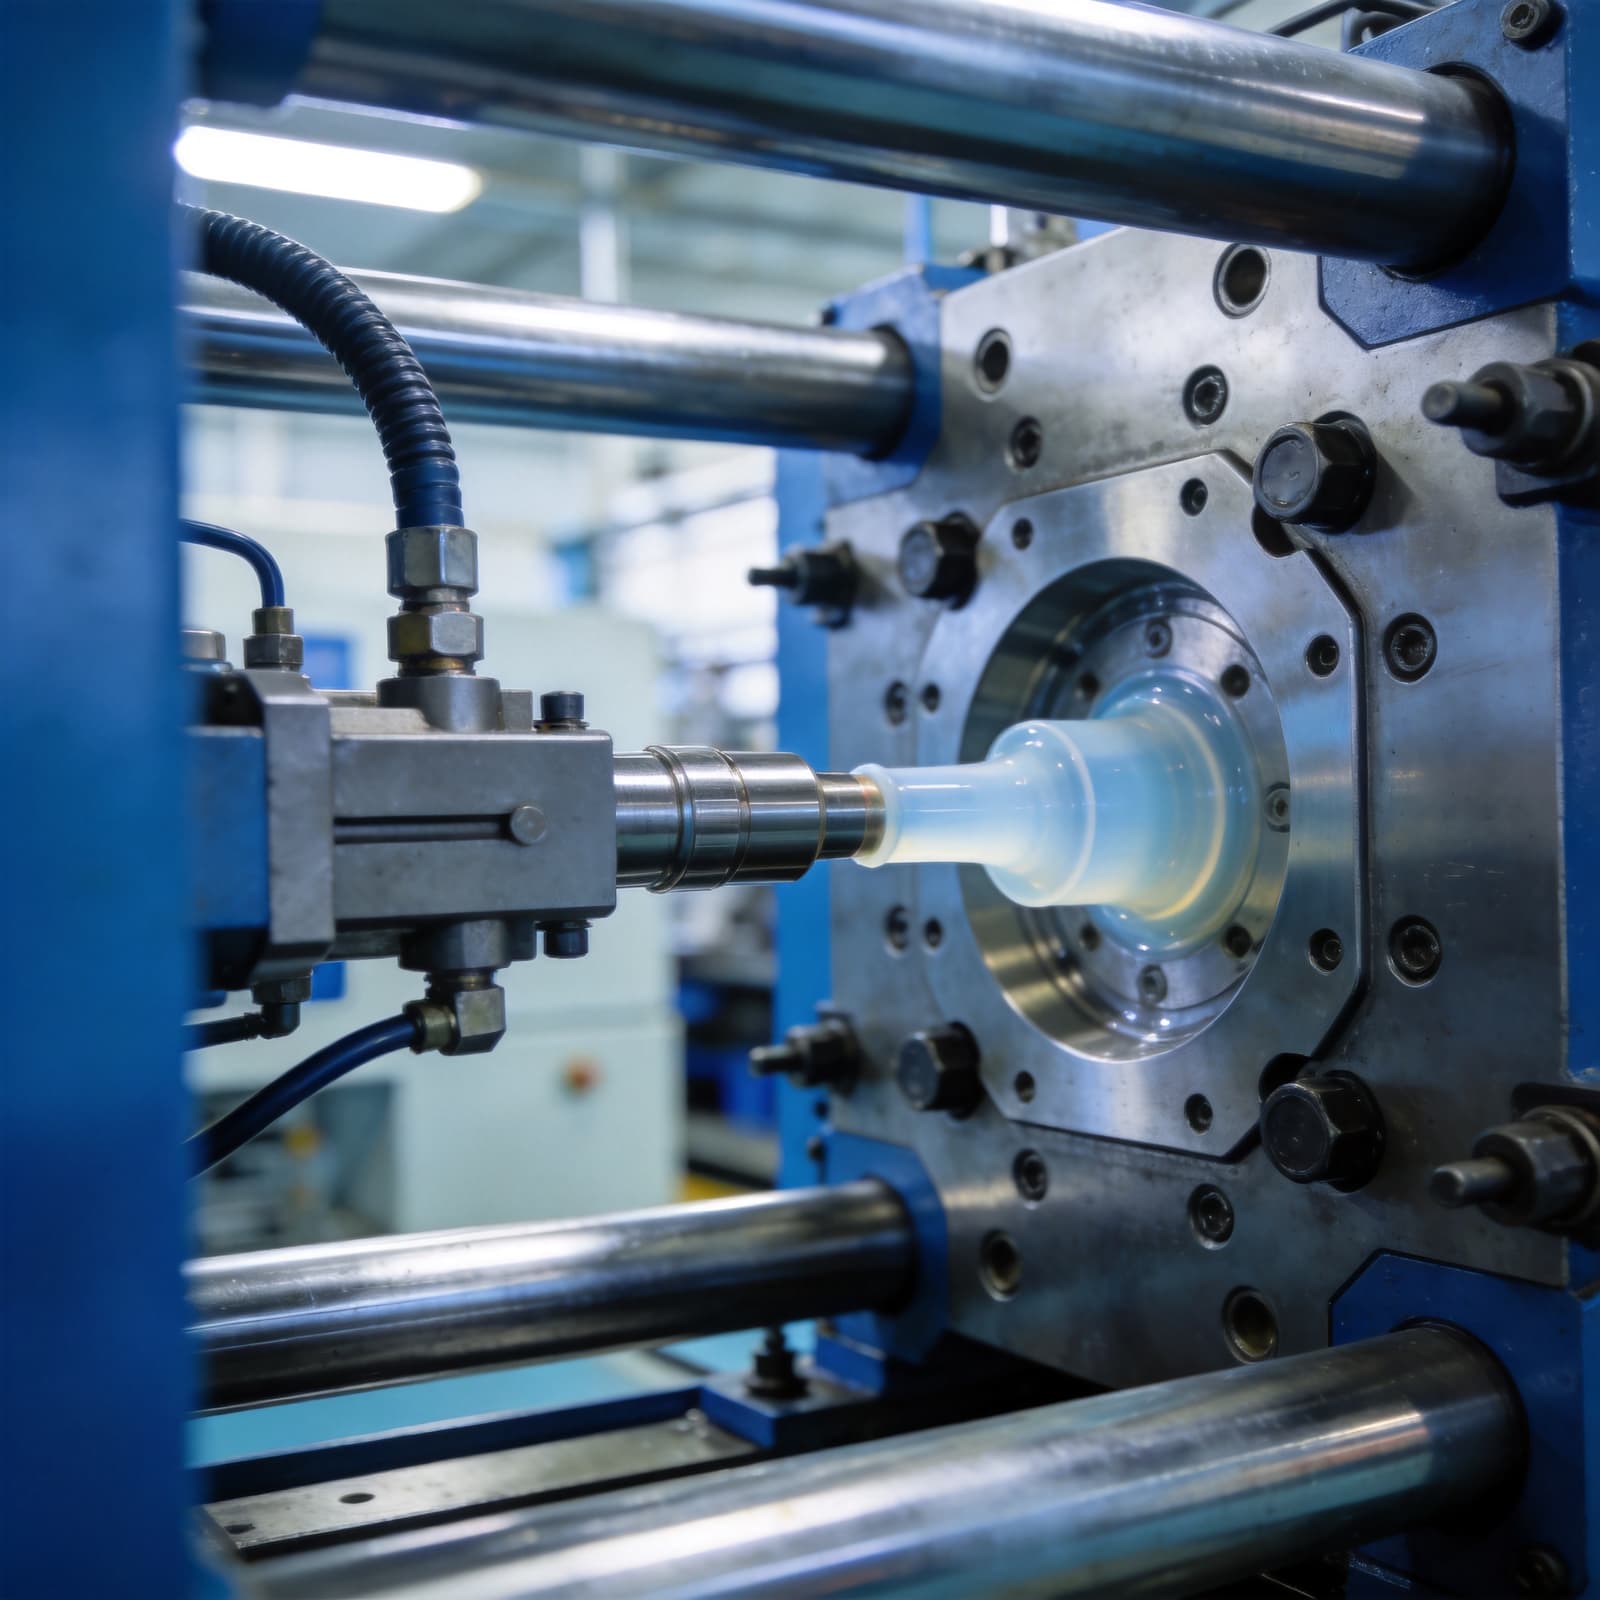
湖北区域硅胶厂的核心技术集中于液态硅胶精密成型,涵盖注射成型、真空成型两种主流路径。注射成型的模腔压力控制范围为150-300bar,注射速度区间为50-200mm/s,可实现壁厚0.1-0.3mm的薄壁制品成型。真空成型则针对易产生气泡的复杂结构件,真空度控制在-0.095至-0.098MPa,降低气泡缺陷率。
2. 多材质包胶复合技术
针对汽车、电子领域的多材质集成需求,区域工厂重点开发LSR与PC、PA、PPS等工程塑料的包胶技术。包胶界面剥离强度需达到行业经验值≥10N/mm,部分工厂可实现LSR与金属嵌件的二次成型,嵌件同轴度控制在0.02-0.05mm范围内,满足精密部件的装配要求。
3. 精密橡胶模具制造技术
模具制造作为硅胶成型的核心支撑,区域工厂覆盖CNC精密加工、EDM电火花加工、镜面抛光等全流程。模具型腔尺寸公差控制在±0.005-±0.01mm,表面粗糙度Ra≤0.2μm,部分工厂可完成热流道模具的设计与制造,缩短成型周期30%-40%。
二、液态硅胶包胶工艺的区域应用特征
1. 分行业工艺参数差异化调整
湖北区域工厂根据下游行业需求,对LSR包胶工艺参数进行针对性优化,具体特征如下:
| 应用行业 | 成型温度(℃) | 固化时间(s) | 包胶界面要求 |
|---|---|---|---|
| 医疗 | 160-180 | 10-20 | 符合ISO 10993生物相容性 |
| 汽车 | 170-190 | 15-25 | 耐温-40至120℃,抗老化 |
| 电子 | 150-170 | 8-15 | IP67级防水,绝缘电阻≥10¹²Ω |
2. 自动化与柔性生产适配
针对小批量多批次的订单需求,区域工厂逐步引入自动化包胶生产线,包含自动嵌件上料、制品脱模、视觉检测等模块。单条生产线的换型时间控制在15-30分钟,可兼容5-10种不同规格的包胶制品生产,适配下游行业的柔性制造需求。
3. 环保型LSR材料的应用普及
受RoHS 2.0(EU 2015/863)标准约束,区域工厂逐步替换含重金属的LSR材料,采用低挥发性有机化合物(VOC)的环保型材料。VOC释放量控制在≤0.5mg/m³(测试条件:100℃,24h),满足汽车内饰、母婴用品等领域的环保要求。
三、精密模具制造的合规与质量要求
1. 模具材料的合规性选择
精密硅胶模具的材料需满足成型温度、耐磨性能及卫生标准要求,具体选型要求如下:
- 医疗领域模具:选用S136H不锈钢,符合FDA CFR 21 Part 177.2600食品接触材料标准,需经过钝化处理
- 汽车领域模具:选用H13热作模具钢,硬度控制在HRC48-52,具备抗热疲劳性能
- 电子领域模具:选用NAK80预硬钢,硬度控制在HRC38-42,可实现镜面抛光效果
2. 模具检测的标准流程
模具出厂前需完成多维度检测,核心检测项目及标准如下:
型腔尺寸检测:采用三坐标测量仪,精度≤0.002mm,符合GB/T 19001-2016中过程控制要求
表面粗糙度检测:采用粗糙度仪,Ra值需满足产品设计要求,医疗模具Ra≤0.1μm
试模验证:连续生产500-1000件制品,尺寸合格率需≥99%,无批量性缺陷
3. 模具维护与寿命管控
为保障模具的长期稳定性,区域工厂建立模具维护台账,包含日常清洁、定期抛光、易损件更换等内容。模具寿命管控标准为:医疗模具≥50万模次,汽车模具≥30万模次,电子模具≥20万模次,超出寿命的模具需进行评估或报废处理。
四、ISO9001体系在区域工厂的落地情况
1. 体系文件的标准化构建
通过ISO 9001认证的区域工厂,均构建了标准化的质量体系文件,包含质量手册、程序文件、作业指导书三级文件。作业指导书覆盖从原材料检验到成品出厂的全流程,其中原材料检验需包含邵氏硬度、拉伸强度、撕裂强度等核心性能指标,拉伸强度测试标准为GB/T 528-2009,测试速度为500mm/min。
2. 过程质量管控的执行
ISO9001体系的核心在于过程管控,区域工厂重点管控三个关键环节:
- 原材料入厂检验:抽样比例为每批次≥5%,不合格材料直接退回
- 成型过程监控:每2小时记录一次成型温度、压力、时间参数,偏差超出±5%时停机调整
- 成品出厂检验:按GB/T 3512-2014标准进行老化测试,老化条件为150℃×72h,性能保留率≥80%
3. 持续改进机制的建立
通过ISO9001认证的工厂均建立了内部审核与管理评审机制,内部审核每半年开展一次,管理评审每年开展一次。针对审核中发现的问题,制定纠正预防措施,完成周期≤30天,并跟踪验证效果,实现质量体系的持续优化。