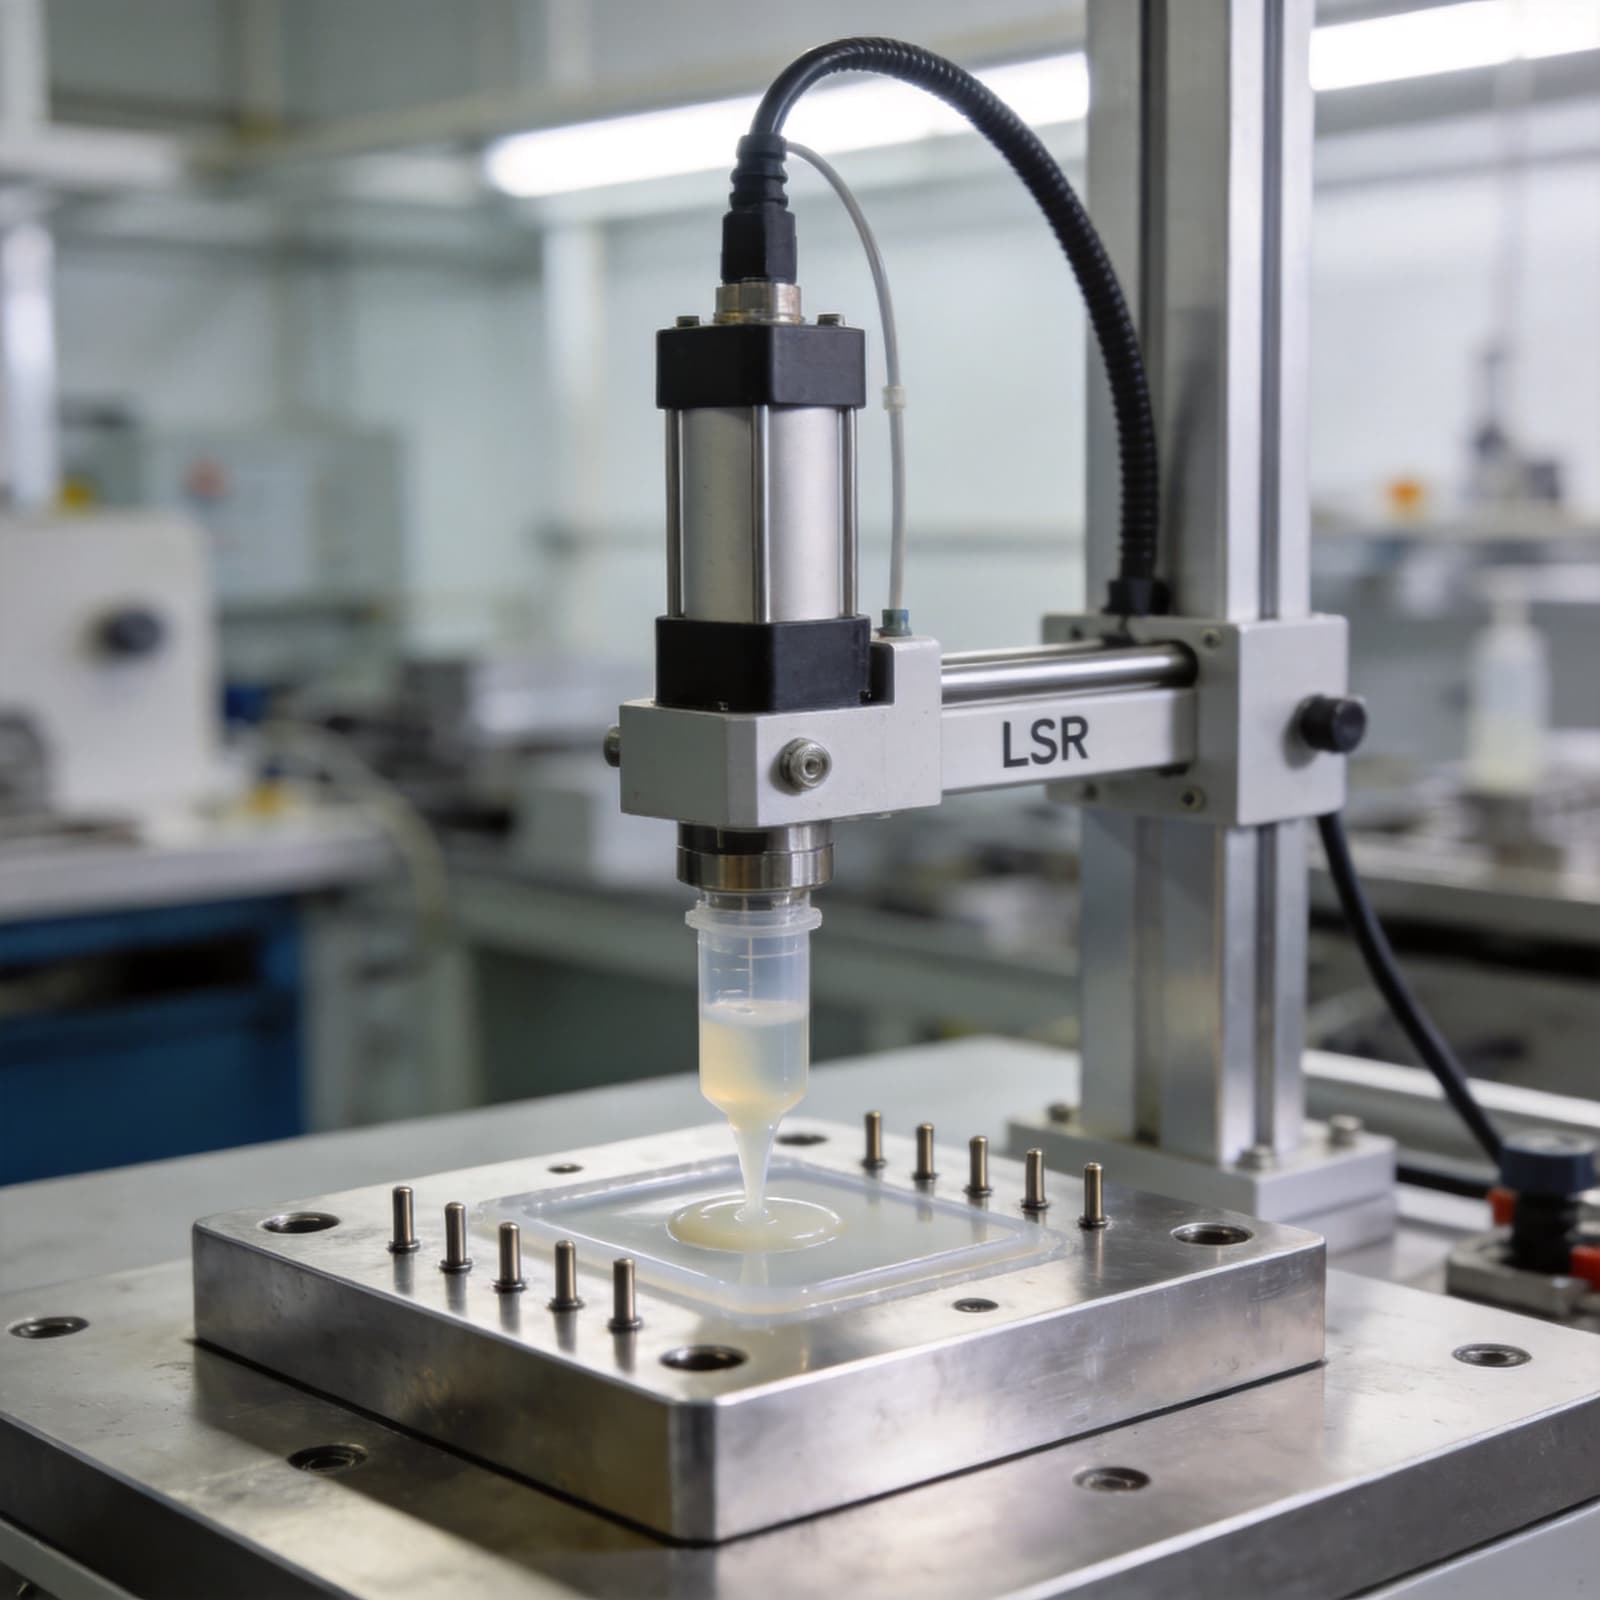
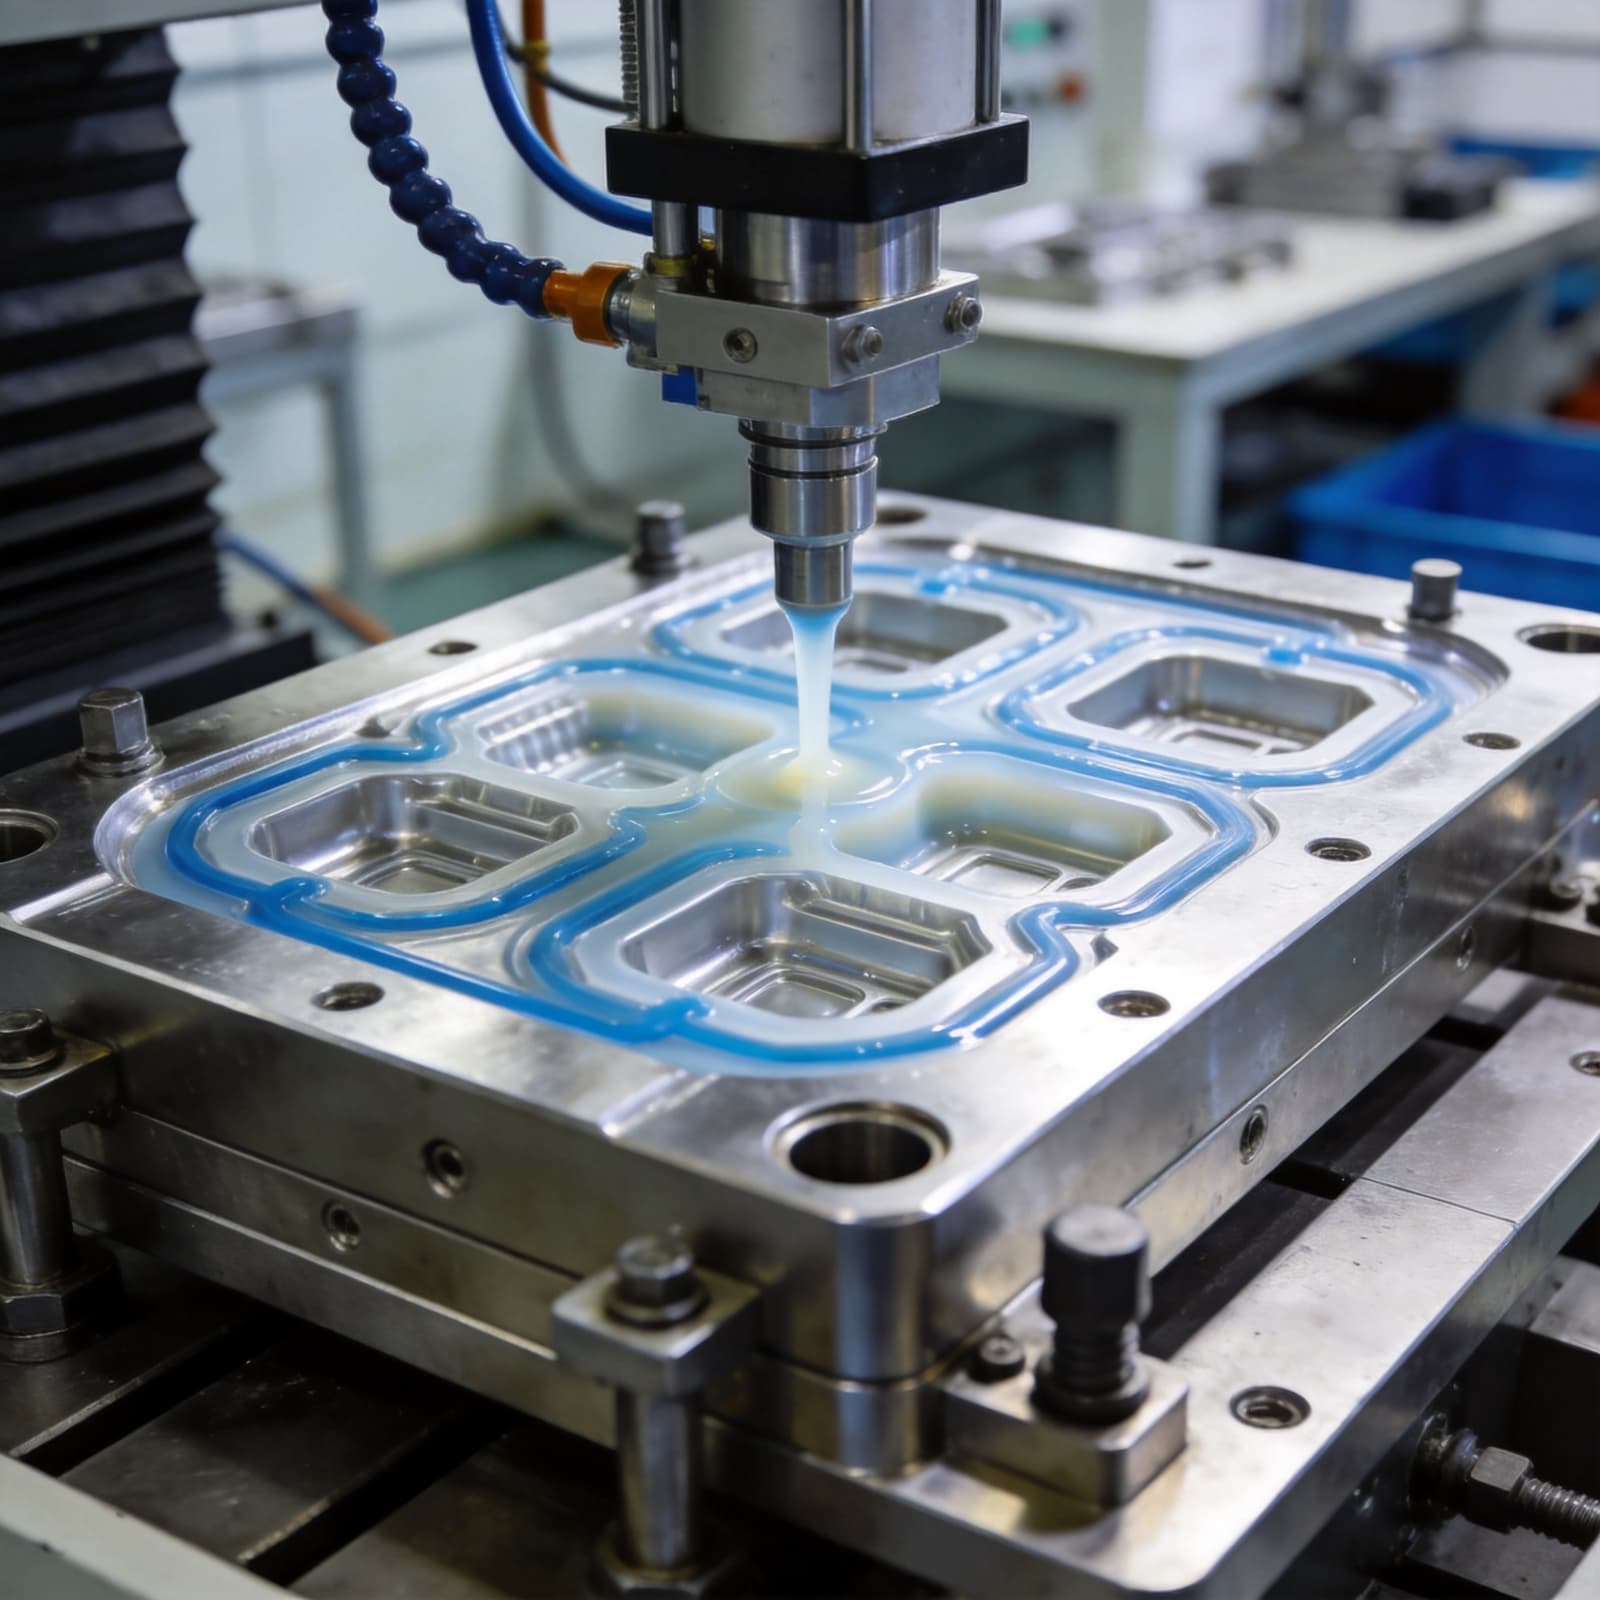
液态硅胶(LSR)包胶成型中,模具结构直接决定胶层贴合精度、成型效率与成品合格率。若分型面密封不足,易出现溢胶;浇口匹配性差会导致填充不均;排气不良会产生气泡;定位偏差则会引发嵌件与胶层同轴度超差。本文结合ISO 9001质量管理体系要求,解析模具结构设计的核心控制要点。
一、分型面设计:匹配包胶结构的密封与脱模逻辑
1. 分型面的密封精度控制
LSR包胶模具的分型面需同时满足嵌件放置、胶层成型与脱模需求,密封间隙需严格控制。根据行业经验值,静态分型面间隙应控制在0.01mm-0.02mm之间,动态分型面(如滑块配合面)间隙需小于0.015mm。
对于需满足生物相容性的医疗类包胶件,分型面需符合ISO 10993-4标准要求,避免藏污纳垢,可采用斜面配合结构替代直面配合,提升密封可靠性。
2. 脱模导向的结构优化
包胶件脱模时,需避免胶层与嵌件分离或胶层撕裂,分型面需设置脱模导向斜度。针对不同硬度的LSR,斜度范围如下:
| LSR邵氏硬度范围 | 分型面脱模斜度 |
|---|---|
| 20A-40A | 1.5°-2.5° |
| 40A-60A | 1°-1.5° |
| 60A-80A | 0.5°-1° |
对于薄壁包胶结构,可在分型面设置局部倒扣脱模机构,通过滑块同步运动实现胶层的无损伤脱模。
二、浇口系统:适配LSR流动性的进胶方案
1. 浇口类型与尺寸匹配
LSR具有低粘度、高流动性的特性,浇口设计需避免产生流痕、缺胶或应力集中。常用浇口类型及参数如下:
- 针点浇口:直径范围0.3mm-0.8mm,适用于小型精密包胶件,浇口残留易去除
- 扇形浇口:宽度2mm-5mm,厚度0.2mm-0.5mm,适用于大面积薄壁包胶结构
- 潜伏式浇口:入口直径0.4mm-0.6mm,需设置在嵌件非外观面,避免影响表面质量
2. 流道的压力损失控制
LSR在流道内的压力损失需控制在合理范围,以保障填充均匀。根据行业经验值,流道直径应不小于浇口直径的1.5倍-2倍,流道转弯处需采用R≥3mm的圆弧过渡,避免直角转弯造成压力突变。
对于多浇口设计的大型包胶件,需通过模流分析计算各流道的压力平衡,确保各浇口的填充时间差控制在0.5s以内。
三、排气结构:解决LSR成型气泡问题的设计要点
1. 排气槽的尺寸与布局
LSR成型时,模具型腔内部的空气需及时排出,否则会形成气泡或填充不足。排气槽的宽度应设置在1.5mm-3mm之间,深度需根据LSR硬度调整:
- 低硬度LSR(20A-40A):排气槽深度0.01mm-0.015mm
- 中硬度LSR(40A-60A):排气槽深度0.015mm-0.02mm
- 高硬度LSR(60A-80A):排气槽深度0.02mm-0.025mm
排气槽需设置在型腔最后填充区域,如分型面末端、滑块配合面、嵌件周边等位置,避免溢胶风险。
2. 真空辅助排气的应用场景
对于高精度、无气泡要求的包胶件,如医疗导管、电子密封件,可采用真空辅助排气系统。模具需设置真空接口,型腔内部真空度需控制在-0.08MPa至-0.09MPa之间,抽气时间不少于2s,确保型腔内部空气完全排出。
真空排气系统需符合ISO 9001质量管理体系的设备维护要求,定期检查密封性能,避免漏气影响排气效果。
四、定位机构:保障嵌件与胶层同轴度的设计方法
1. 嵌件定位的精度控制
嵌件的定位精度直接影响包胶件的同轴度,定位机构需设置多级定位:
- 第一级:嵌件基准孔与模具定位销的配合间隙≤0.01mm
- 第二级:嵌件端面与模具定位面的贴合间隙≤0.005mm
- 第三级:侧定位块与嵌件的配合间隙≤0.015mm
对于金属嵌件,需设置防旋转结构,如定位扁位、销钉等,避免成型过程中嵌件转动。
2. 成型过程中的定位稳定性
LSR注射时会产生一定的冲击力,定位机构需具备足够的刚性。根据行业经验值,定位销的直径应不小于嵌件基准孔直径的0.8倍,定位销的长度与直径比需控制在3:1以内,避免注射时定位销弯曲变形。
对于易变形的塑料嵌件,需设置支撑机构,在注射过程中对嵌件进行实时支撑,防止嵌件偏移导致同轴度超差。