硅胶塞、堵头、孔塞、管堵——这类产品单价几厘到几分钱,一单几十万件,是硅胶小件量产里最典型的品类。看起来就是一坨带杆的胶,实际设计里藏着整条工艺链的门道:密封靠过盈,脱模靠斜度,寿命靠材料,报废率全在细节里。
先看它靠什么密封
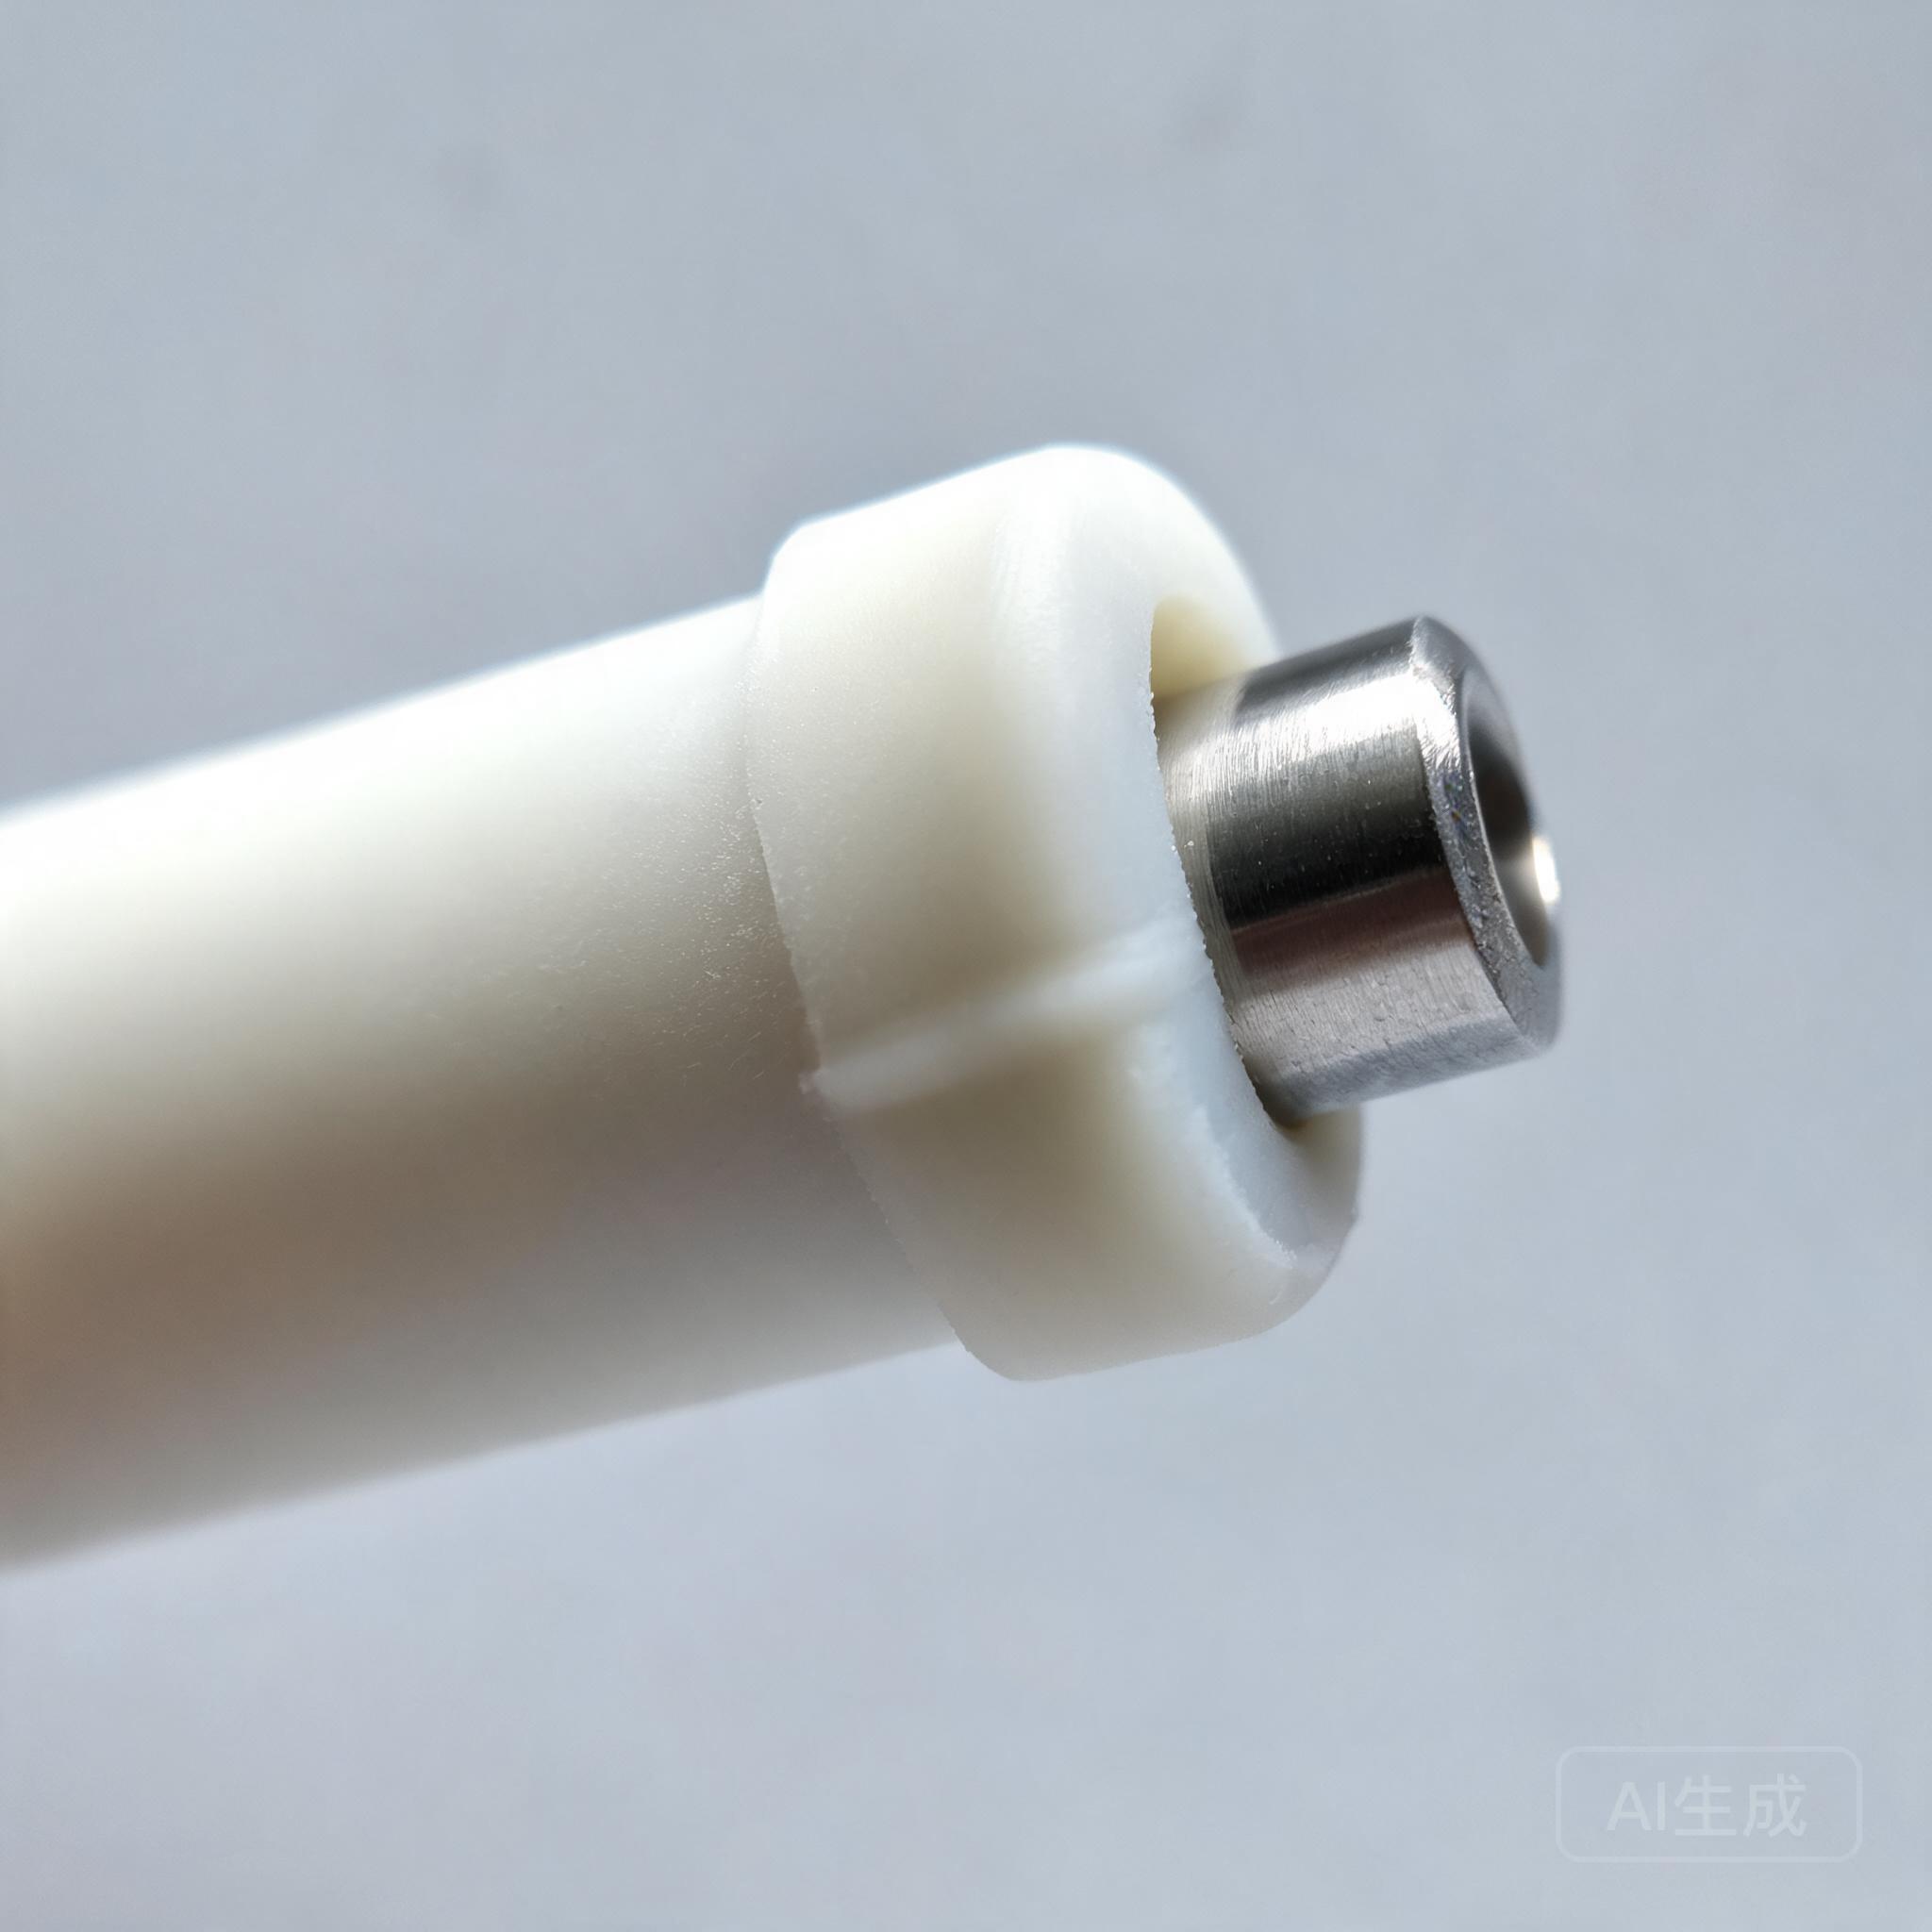
硅胶塞的密封原理几乎都是过盈配合:塞子的密封直径比被塞孔大一点,插进去靠胶的回弹力把孔壁顶紧。过盈量设计是第一核心参数——常见取孔径的 3%-8%。过盈太小,插上就松,密封靠不住;过盈太大,插入费力,拔的时候胶被拉长变形,反复插拔几次就永久变形失效。
这个数字要按孔的公差带来校核:孔径公差 ±0.1mm 的孔,塞子按孔径下限做过盈就偏小、按上限做就偏大,正确做法是按公差带中值做过盈,再用上下限各验一遍密封力和插入力。
插拔寿命是第二参数。一次性密封(比如包装管口的封堵)不用考虑,反复插拔的(设备检测口、维护孔)就要看胶的耐撕裂和压缩永久变形,还有塞子头部导向结构——头部做个 30° 以内的导入锥,插入对中容易,胶头不会被孔口刮伤,寿命差一倍以上。
结构里的工艺门道
塞子的杆和头部连接处是应力集中点,批量使用里的断裂几乎都在这里。圆角给足(半径不小于 0.3mm)、避免杆径突变,断裂率会明显下降。有拉环的塞子,拉环和塞体连接处要用整体成型而不是拼装——拼装的拉环用的是胶水,胶水接头在拉扯下是最先失效的位置。
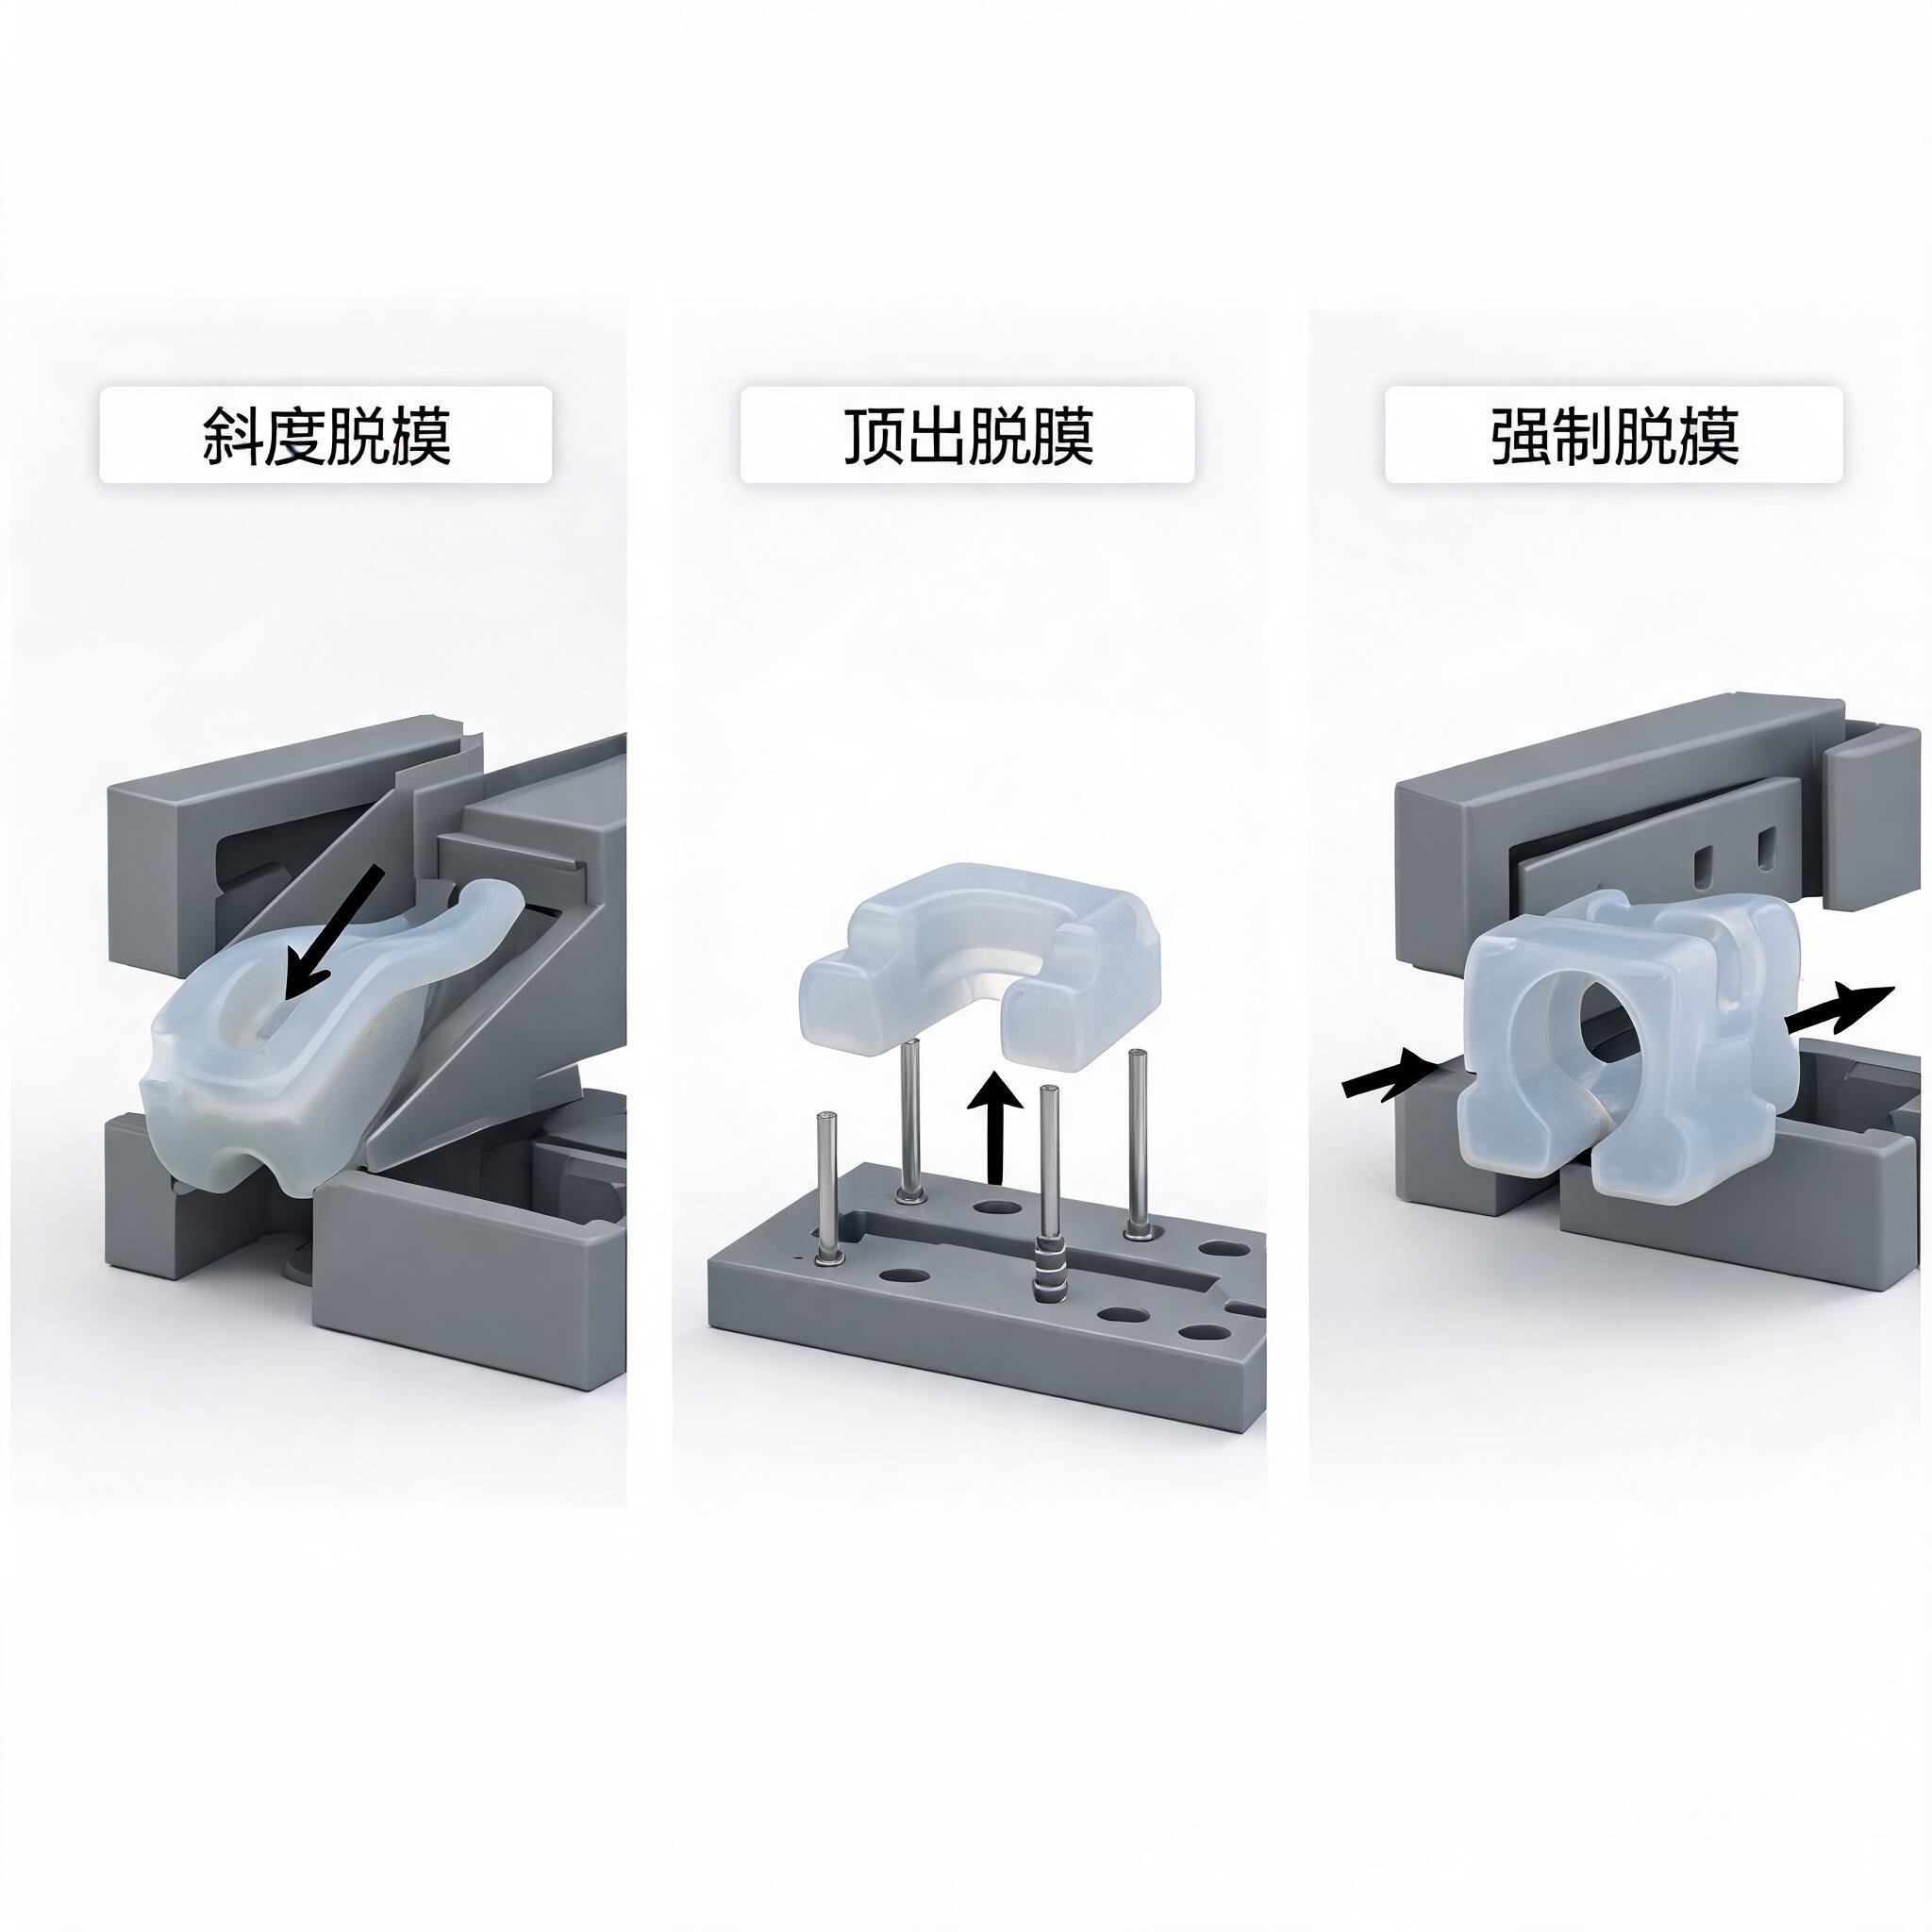
再往模具端看,塞子这类小件是"一模几十上百穴"的典型产品,穴数多、单腔价值低,良率就成了成本的大头。它的脱模要靠胶的弹性扒出密封环槽,槽太深扒不出,槽太浅密封不住,密封槽的深宽比一般控制在 0.5 以内才好脱。这类件的分型线位置同样讲究:密封面必须让开合模缝,不然每件都有毛边在密封圈上,插入时刮伤孔壁还漏气。
材料选择比想象的重要
塞子的工况经常被低估。管路里的塞子接触的是介质——油、清洗剂、消毒液;户外设备的孔塞天天晒;实验室的试管塞要反复高压灭菌。同一个外形,三种工况要用三种胶:普通沉淀胶过不了灭菌的老化关,接触油类要换成耐油配方或氟硅胶,户外要考虑耐紫外。塞子单价低,很多人觉得"随便什么胶都行",实际批量报废和批量索赔的案例里,塞子类产品占的比例不低——单价低的件出了批量问题,量级反而最吓人。
尺寸检测的特殊性
小件大批量的检测靠全检不现实,靠抽检又容易漏。塞子类的核心尺寸其实就两三个:密封段直径(决定过盈)、总长(决定插入深度)、头部直径(决定导向)。批量生产里惯常做法是按批做首件全尺寸 + 过规检验——做一个通止规,插得进、拔得出、不松脱就算合格,这个规的成本几百块,换来的是产线上秒级的快速判定。客户验收时如果只看报告不看规具怎么用的,多半会漏掉腔间差异这类批量风险。
一句话收束:硅胶塞这类产品,设计自由度全在过盈、斜度、圆角这三个词里,量产成败全在穴数、脱模、规具这三件事上。小件不是没有技术,是小件的技术都以"不显眼"的方式存在。