一、引言:一副好模具是成功量产的前提
在橡胶制品行业有句行话:"七分模具,三分工艺"。一副设计精良的模具,可以在量产阶段减少80%的调试时间和60%的缺陷率。本文从设计前端入手,系统讲解精密硅橡胶模具的设计要点。
1. 一、模具钢材选型指南
| 钢材牌号 | 硬度(HRC) | 适用场景 | 特点 | 参考成本 |
|---|---|---|---|---|
| S136(瑞典) | 48-52 | 医疗级/食品级产品 | 高耐蚀性、镜面抛光性优异 | 8-20万元 |
| NAK80(日本) | 37-43 | 高光表面产品 | 预硬钢、镜面抛光性好 | 6-15万元 |
| 8407(瑞典) | 48-52 | 大批量通用模具 | 热作模具钢、耐热疲劳性好 | 8-18万元 |
| H13(美国) | 48-52 | 大型模具 | 淬透性好、成本适中 | 6-15万元 |
| P20(预硬钢) | 28-32 | 打样、小批量试产 | 无需热处理、加工周期短 | 3-8万元 |
2. 二、DFM(面向制造的设计)关键审查点
| 审查维度 | 检查内容 | 常见问题 | 设计对策 |
|---|---|---|---|
| 分型面设计 | 分型线位置、平整度 | 分型线在功能面/外观面 | 分型线放在非关键区域,避免阶梯分型 |
| 脱模角度 | 拔模斜度≥1°(深腔≥3°) | 脱模斜度不足导致拉伤 | 3D设计阶段即标注拔模方向 |
| 壁厚均匀性 | 壁厚差≤20% | 厚薄过渡处缩痕 | 均匀壁厚设计,避免突变 |
| 排气系统 | 排气槽深度0.02-0.05mm | 困气导致填充不足/烧焦 | 分型面全周排气+局部镶件排气 |
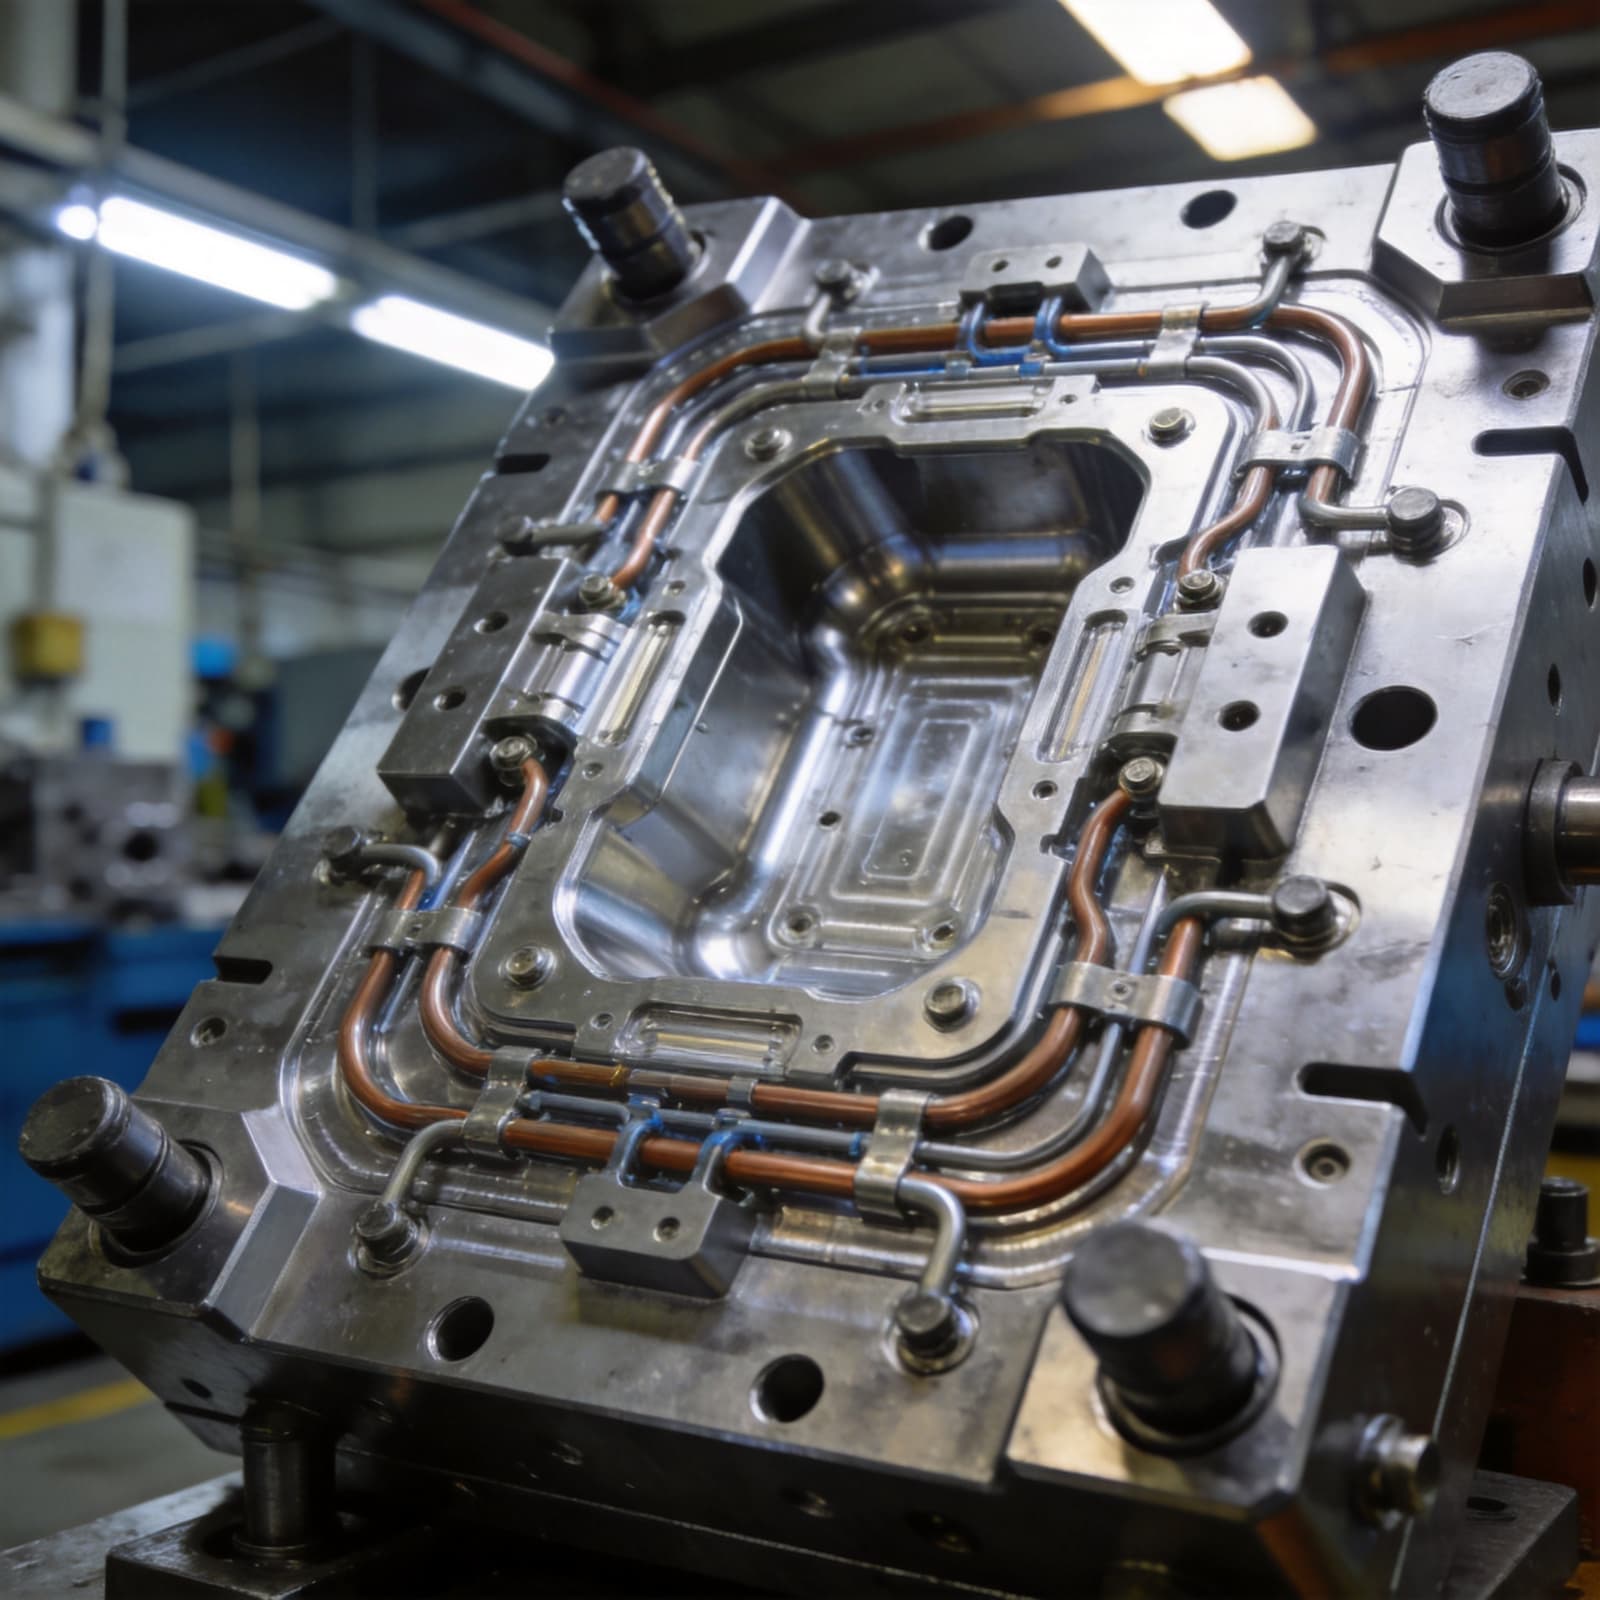
| 冷却系统 | 冷却水路距型腔面≤15mm | 冷却不均导致尺寸波动 | 随形冷却(3D打印)+ 分区控温 |
| 顶出系统 | 顶针数量/位置/直径 | 顶白/顶穿/顶出不平衡 | 大顶针+多点均匀分布 |
3. 三、模流分析的核心价值
模流分析(Moldflow)可以在开模前预判以下问题:
- 熔接痕位置——优化浇口位置避免在受力区形成熔接痕
- 充模时间——确保整个模腔在材料硫化前(安全窗口内)完成充模
- 困气区域——预判排气不良位置,指导排气槽设计
- 收缩变形——预测脱模后尺寸偏差,提前补偿
对于精密硅胶件(公差±0.05mm),模流分析是保证一次试模合格率>80%的核心手段。
二、总结
精密硅橡胶模具设计是一项需要材料学、流体力学和机械设计三重知识支撑的系统工程。DFM评审+模流分析+合理的公差分配,是保证模具一次成功率的核心方法论。