液态硅胶包胶作为多材料复合成型的核心工艺,广泛应用于工业密封、消费电子等领域,其粘合稳定性直接决定产品的使用寿命与工况适配性。本文从材料适配、工艺管控、品质校验到场景落地全维度拆解,帮助制造端工程师与采购决策者掌握液态硅胶包胶粘合稳定的核心控制逻辑,规避分层、脱胶等常见失效问题。
一、材料适配特性
1. 安全合规要求
液态硅胶包胶所用的基础胶料需符合对应应用场景的强制合规标准,避免因材料助剂析出导致粘合界面失效。食品接触类场景需满足FDA 21 CFR 177.2600、LFGB食品级接触材料要求,电子类场景需符合RoHS 2.0、REACH法规的限用物质管控要求,合规级胶料的拉伸断裂强度普遍可达4-8MPa,可保障界面粘合的基础力学性能。
胶料的固化体系选择直接影响界面结合力,过氧化物固化体系易在界面残留分解产物,削弱粘合强度,而加成型铂金固化体系的副产物挥发率低于0.5%,更适配高稳定性液态硅胶包胶需求。采购环节需优先核验胶料的合规检测报告,避免使用回收料或改性添加比例超标的非合规产品。
2. 基材粘合匹配
不同硬质基材的表面能差异直接决定液态硅胶包胶的初始粘合效果,常规金属基材如铝合金、不锈钢的表面能可达40-50mN/m,无需复杂预处理即可获得基础粘合力;而PC、ABS等工程塑料的表面能仅为30-38mN/m,必须通过表面改性提升界面活性。常用的基材预处理方式包括等离子蚀刻、底涂剂涂刷两种,可将低表面能基材的界面附着力提升2-3倍。
基材与液态硅胶的热膨胀系数差需控制在合理区间,金属基材的热膨胀系数多为10-25×10^-6/℃,加成型液态硅胶的热膨胀系数为200-300×10^-6/℃,若二者差值过大,高低温循环工况下易出现界面应力集中导致脱胶。可通过在基材表面开设滚花纹理、注胶流道倒扣结构,以机械咬合辅助化学粘合,进一步提升液态硅胶包胶的整体稳定性。
| 基材类型 | 表面能区间(mN/m) | 推荐预处理方式 |
|---|---|---|
| 铝合金 | 42-48 | 脱脂清洗+底涂剂 |
| PC塑料 | 32-36 | 等离子蚀刻+底涂剂 |
| 304不锈钢 | 45-52 | 喷砂粗化+脱脂清洗 |
| PBT塑料 | 38-42 | 火焰处理+底涂剂 |
二、核心制造工艺
1. 模具结构设计
液态硅胶包胶的模具排气系统设计直接影响成型过程中界面气泡的残留,分型面需开设深度0.02-0.03mm的排气槽,在型腔末端、基材贴合面的死角位置增设排气镶件,避免困气导致的局部粘合失效。模具型腔的表面粗糙度需控制在Ra0.8以下,既便于胶料流动填充,又可避免硅胶表面粘模导致的界面拉扯损伤。
模内嵌件的定位结构需保证基材在型腔内的位置公差控制在±0.05mm以内,防止注胶过程中基材偏移导致包胶厚度不均。可采用以下常规模具设计要点:
- 注胶口开设在基材强度较高的区域,避免高压胶流直接冲击预处理后的粘合面
- 模温冷却水路与基材放置区域的距离控制在10-15mm,保证基材与胶料的受热均匀性
- 在基材边缘设置0.1-0.2mm的溢胶槽,避免余胶残留在非包胶区域影响装配精度
2. 注塑参数管控
液态硅胶包胶的注胶压力需控制在50-120bar区间,注胶速度采用分段设置,填充初期以中低速推进避免冲偏基材,填充末期以低速保压减少界面气泡残留。若注胶压力超过150bar,易破坏基材表面的底涂剂层,反而导致粘合强度下降。模温需稳定设置在120-150℃,配合10-30s的保压固化时间,保证胶料在界面处完成充分的交联反应。
胶料的A/B组分配比误差需控制在±1%以内,配比失衡会导致局部胶料固化不完全,界面处出现粘手、发黏等问题,直接削弱液态硅胶包胶的长期粘合稳定性。机台的供料系统需配备静态混合器,保证两组分混合均匀度达到95%以上,避免出现局部固化不均的缺陷。
三、品质管控要点
1. 粘合强度检测
液态硅胶包胶的粘合强度检测需遵循GB/T 528-2009硫化橡胶拉伸性能测试标准,采用90度剥离测试法,常规合格产品的剥离强度需不小于3kN/m,部分高要求工业密封件需达到5kN/m以上。测试过程中若出现硅胶本体断裂而非界面分离,说明粘合强度高于硅胶本身的力学性能,属于合格状态。
除常规静态剥离测试外,还需开展工况模拟老化测试验证长期稳定性,可采用的测试项目包括:
- 高低温循环测试:-40℃到120℃区间循环100次后,粘合强度保留率不低于80%
- 恒温恒湿测试:85℃、85%RH环境下放置1000h,无界面脱胶、起泡现象
- 介质浸泡测试:在对应工况的油类、酸碱介质中浸泡72h,粘合强度下降率不超过15%
2. 外观性能校验
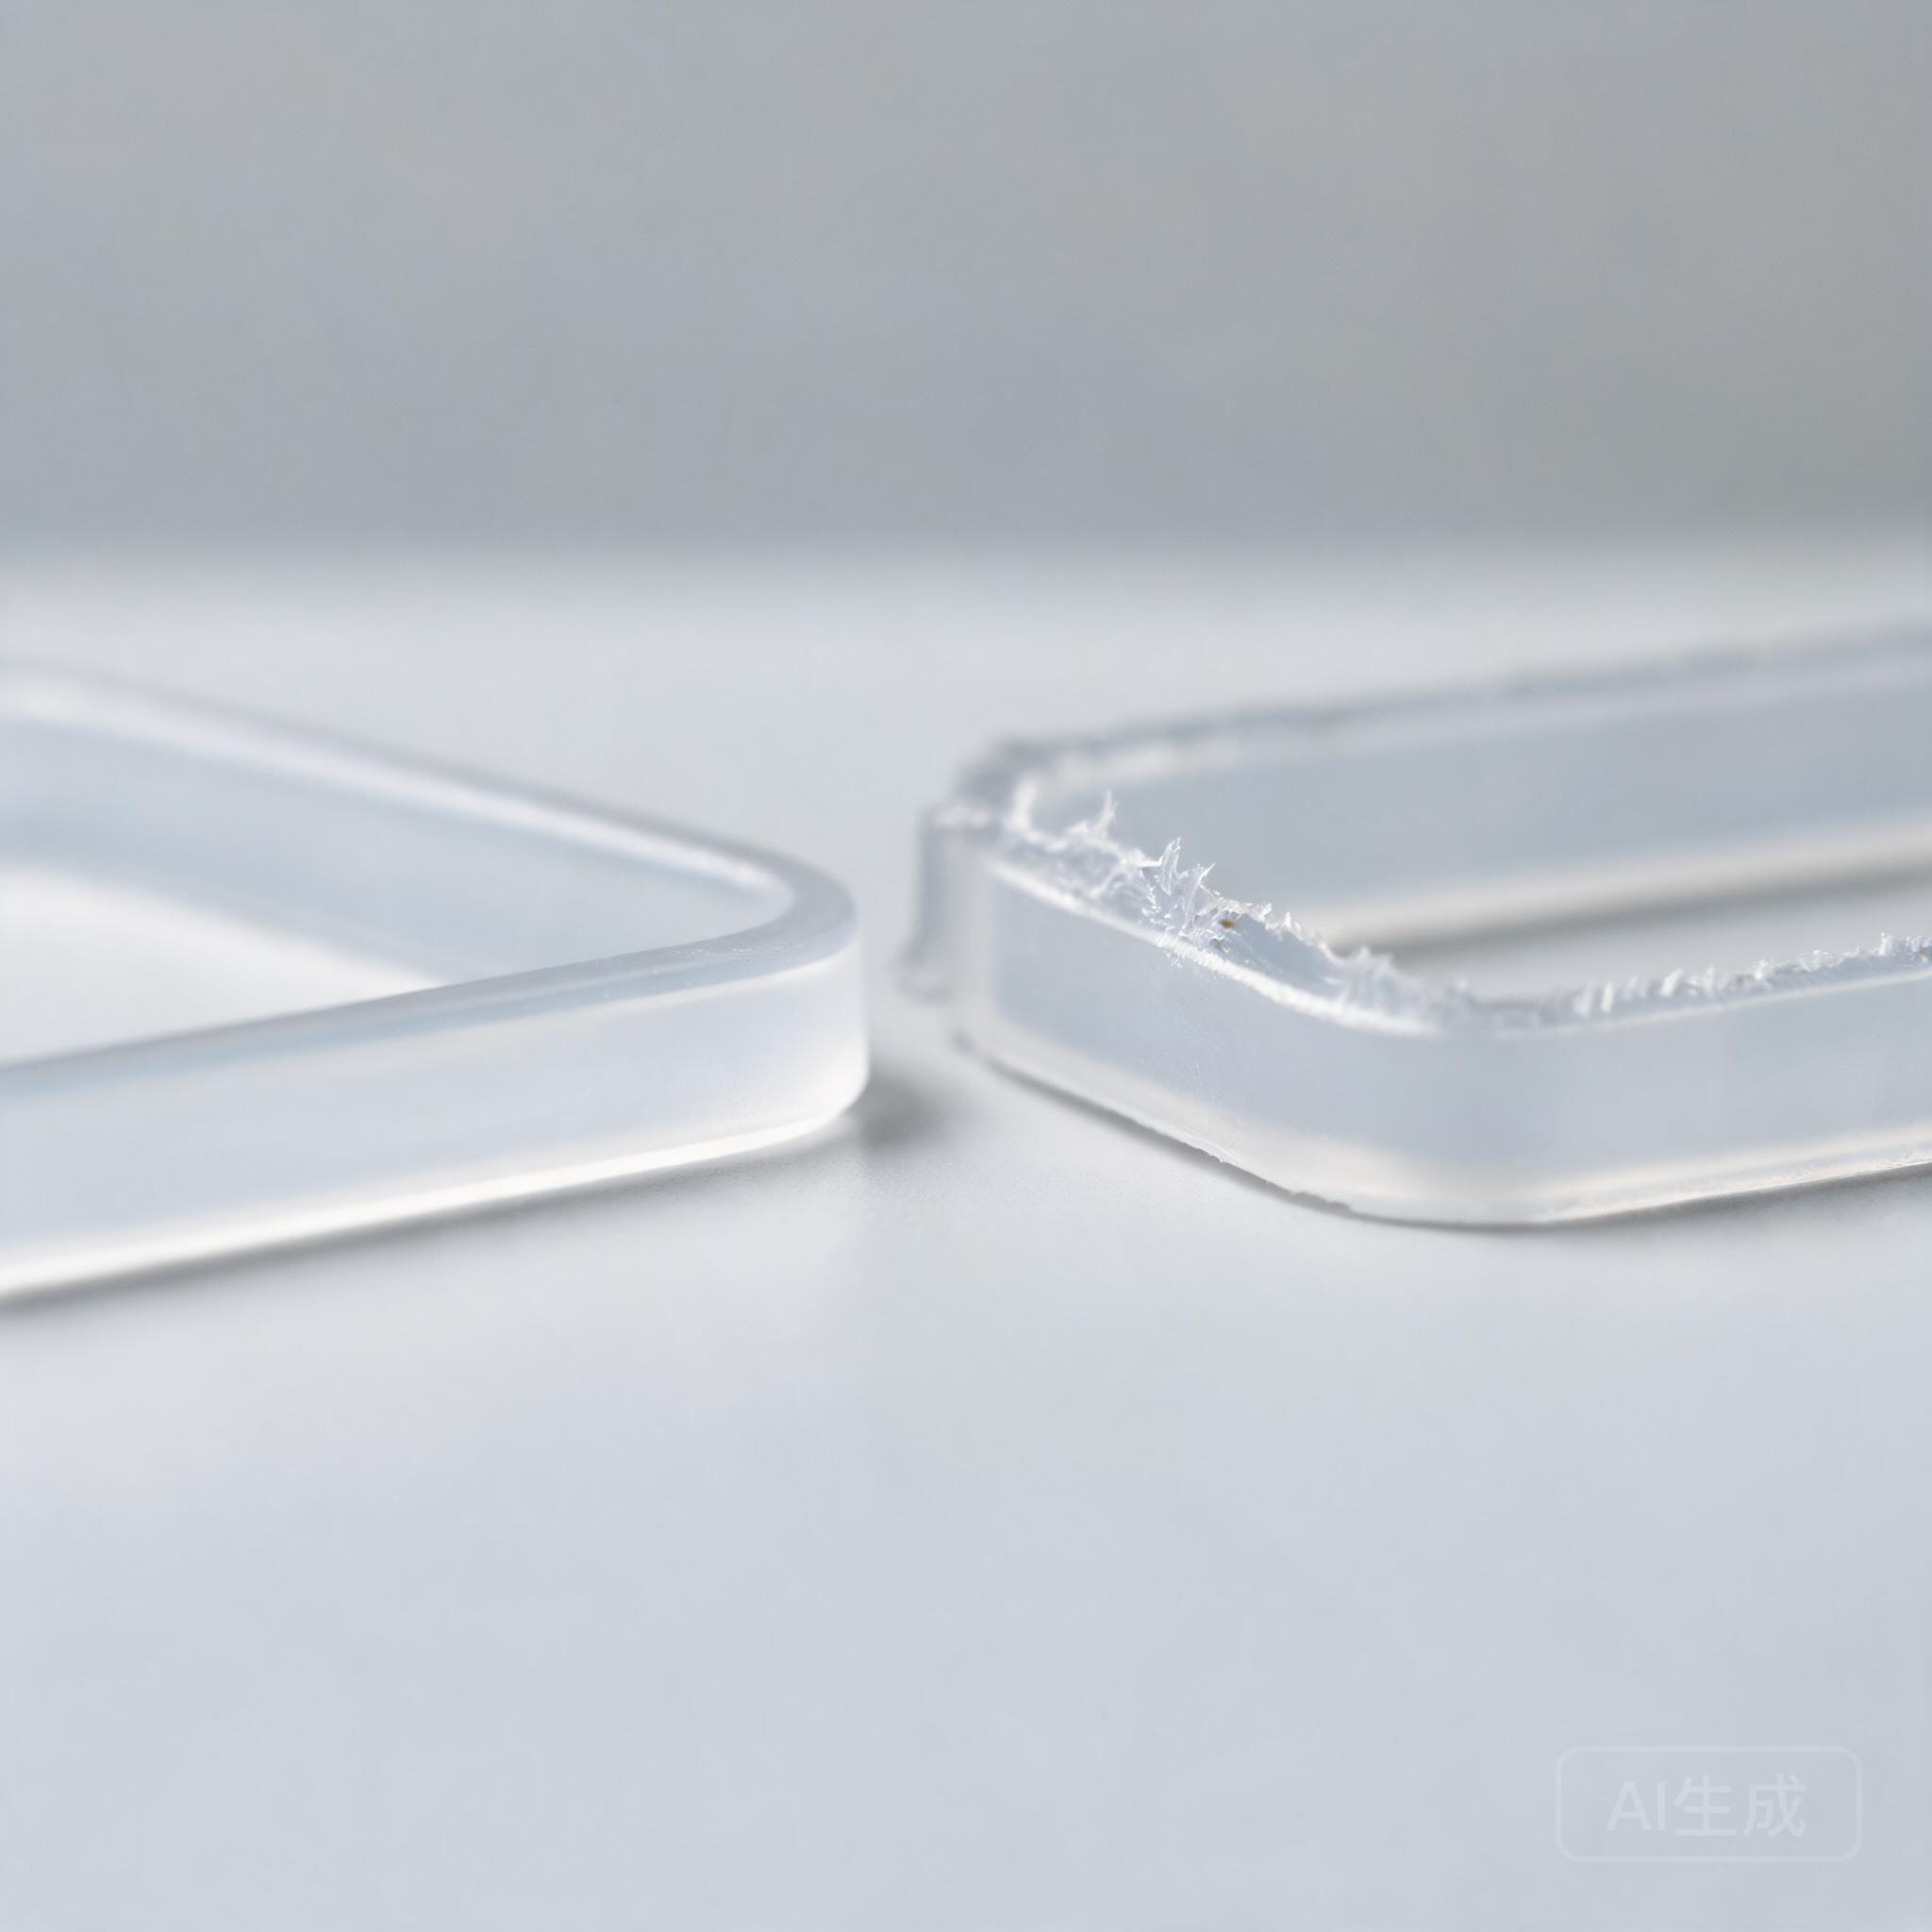
液态硅胶包胶的外观校验需覆盖全批次100%目视检测,重点排查包胶区域的缺料、气泡、飞边、界面缝隙等缺陷,界面缝隙宽度超过0.05mm的产品直接判定为不合格。可采用数显游标卡尺、影像测量仪校验包胶厚度的均匀性,厚度公差需控制在±0.1mm以内,避免局部厚度差异过大导致应力集中。
针对高精密液态硅胶包胶产品,还需采用二次元影像仪对包胶边缘的轮廓度进行检测,轮廓度公差控制在±0.03mm以内,保证产品装配精度的同时,避免边缘应力集中引发的后期脱胶。每批次产品需抽取3-5件进行破坏性解剖,观察胶料与基材的贴合面是否存在暗气泡、未完全浸润的空白区域,及时调整工艺参数。
四、应用场景落地
1. 工业部件适配
工业领域的液压密封、阀门阀芯、传感器包胶等部件,对液态硅胶包胶的粘合稳定性要求极高,需适配长期高压、宽温域的复杂工况。通过采用金属基材喷砂粗化+专用底涂剂的预处理方案,配合铂金固化液态硅胶成型工艺,可保证产品在1MPa工况压力下长期运行不出现脱胶泄漏。这类工业级液态硅胶包胶产品的平均无故障运行时间可达8000h以上,满足重工、新能源等领域的使用需求。
新能源汽车的三电系统密封件,还需额外通过阻燃性能测试,选用UL94 V-0级别的阻燃液态硅胶,配合金属嵌件的一体化包胶成型,可避免车辆运行过程中因振动、温度波动引发的界面分层问题。目前这类工艺已在动力电池冷却管路密封件上实现批量应用,市场反馈的长期稳定性表现良好。
2. 消费电子适配
消费电子领域的耳机充电盒密封圈、智能手表表带包胶、手机防水按键等产品,对液态硅胶包胶的触感、外观与防水性能有双重要求。通过在PC/ABS塑料基材表面做等离子预处理,配合低粘着力的液态硅胶料成型,可实现既满足IP67以上防水等级,又具备细腻亲肤触感的使用体验。这类消费级液态硅胶包胶产品的按键按压寿命可达50万次以上,界面无脱胶、移位现象。
可穿戴设备的金属中框硅胶包胶部件,需兼顾外观质感与结构稳定性,采用纳米级喷砂处理铝合金基材后涂刷专用底涂剂的方案,可避免长期佩戴过程中因人体汗液侵蚀导致的界面脱落。目前该工艺已广泛应用于智能手环、智能手表的表带与壳体复合部件,产品的环境适配性可满足全球不同气候区域的使用要求。