自动化产线上最不起眼、又最容易停线的硅胶件之一,是机械手末端那圈直径几厘米的吸盘。抓取靠夹爪,吸附靠吸盘——玻璃、薄板、纸盒、软包这些夹爪没法下手的东西,全靠负压。
吸附的物理账
吸盘能拎多重的东西,算的是一道简单的乘法:理论吸力 = 压差 × 有效吸附面积。真空度按 -60 kPa 到 -80 kPa 常见工况算,一只直径 50mm 的平吸盘理论吸力约 12-16 N,也就是一公斤出头。但实际选型必须留安全系数:加速惯性力、工件重量偏差、吸附面泄漏,都吃余量。行业里通常留 2 倍以上,搬运动作快、有摆动的场合留 3 倍。吸盘吸不住货,多数时候不是胶的问题,是安全系数没留够或者真空回路泄漏。
唇口是密封的关键。吸盘压到工件表面时,唇口发生弹性变形贴合表面微观不平,把负压区封住。贴合能力取决于两个因素:胶的硬度(邵氏 30 度的唇口能吃进 0.1mm 级的表面不平,50 度的只能贴光面)和唇口的截面形状(薄唇柔性大但易磨损,厚唇耐磨但贴合差)。
三种结构对应三类表面
平吸盘:最简单,一个环形唇口。对表面平整、光滑的工件——玻璃、抛光铝板、塑壳——效率高。表面稍微粗糙、有孔就漏。
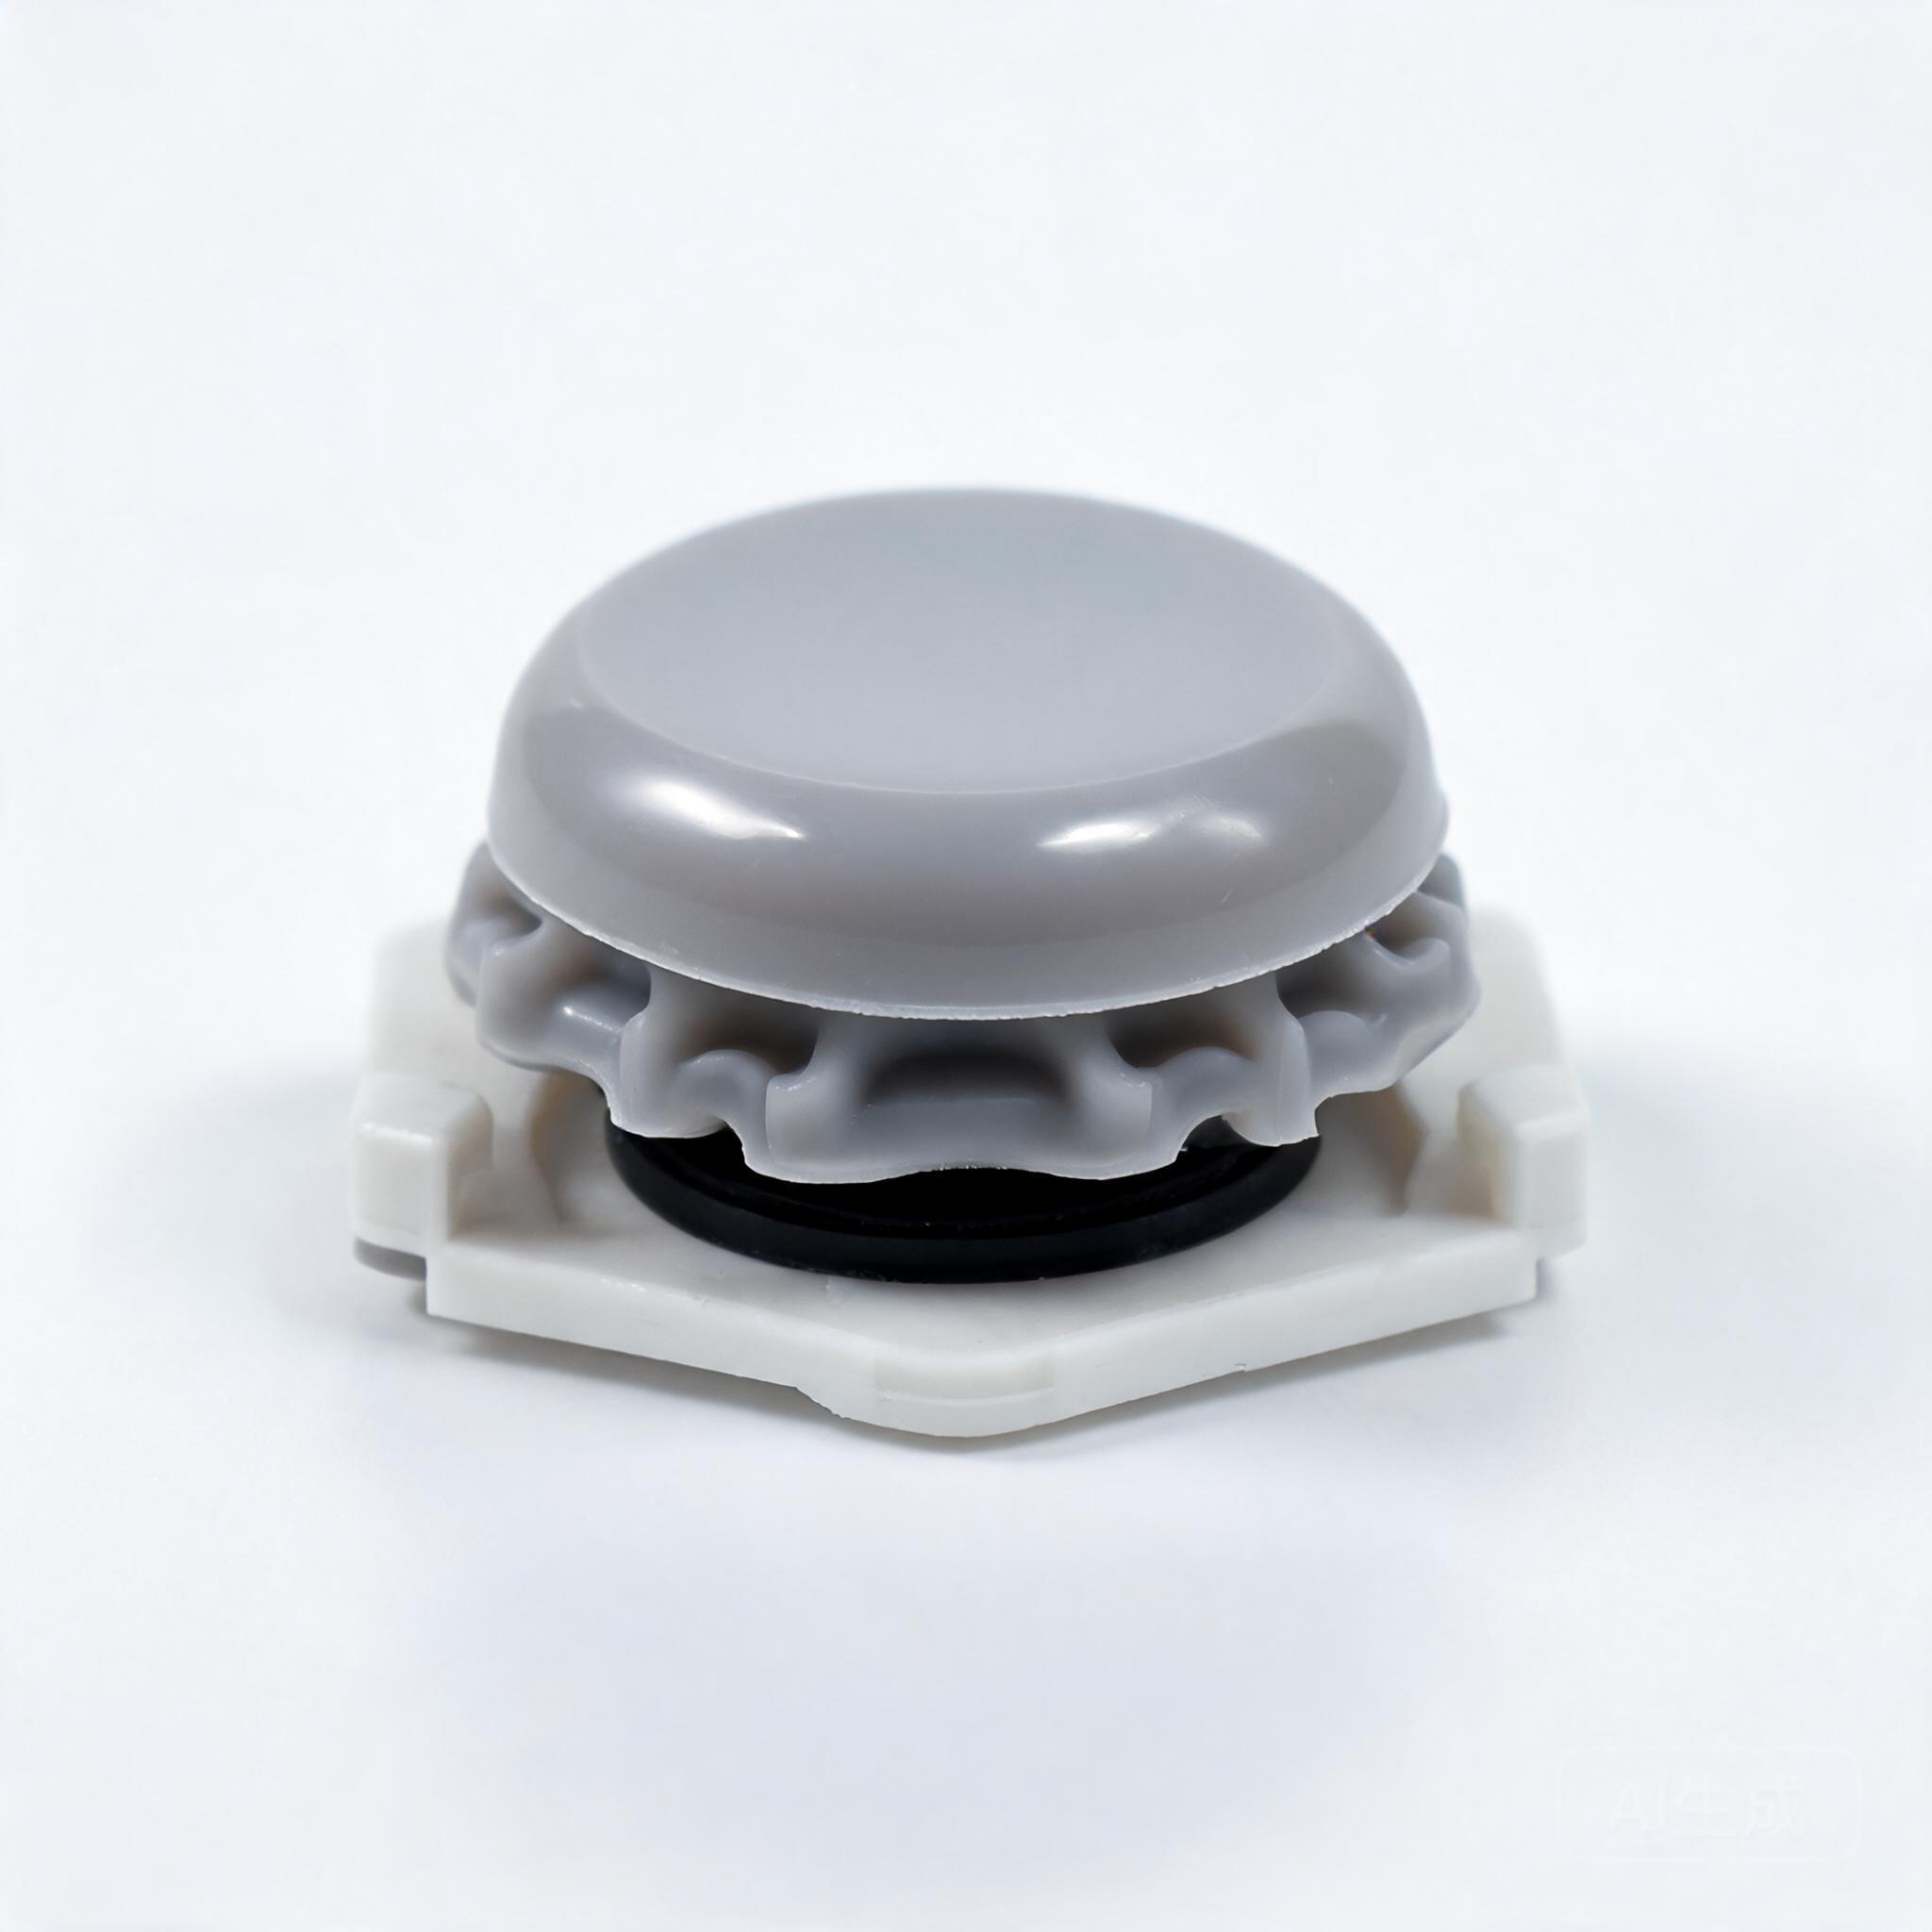
波纹吸盘(风琴吸盘):唇口上方带 1.5 到 3 个波纹节。波纹提供行程,吸盘落下去先压缩波纹再贴面,对高度有波动、表面轻微不平的工件适应性好,也起缓冲作用,避免机械手Z轴定位误差直接怼在工件上。代价是波纹节越多,内腔容积越大,抽真空时间越长。
海绵吸盘(泡沫吸盘):工作面是微孔弹性层,靠整面材料压进粗糙表面堵漏。瓦楞纸箱、木纹板、发泡件这类又粗糙又多孔的表面只有它能对付。颗粒状材料的问题是掉屑,食品和洁净场合不能用。
按工况配胶
硅胶在吸盘里占的份额大,原因有两个:耐温——食品蒸煮线、热玻璃、刚下模还带余温的注塑件,丁腈橡胶到 80℃ 就开始发粘,硅胶 200℃ 稳定;洁净——硅胶配方纯度高、不掉黑颗粒,半导体和光学产线的吸盘几乎只认硅胶,有些规格还要到低挥发等级。此外无味这一条,在食品包装搬运上也是硬指标。
硬度常用 30-50 度:30-35 度贴形能力强,抓曲面(汽车覆盖件、瓶坯);40-50 度耐磨,抓平面粗料。颜色上白色和灰色占多数——一方面是食品级胶体的本色,另一方面深色胶掉在浅色工件上肉眼可见,产线换型检查方便。
寿命的真实构成
吸盘的报废原因排第一的是唇口磨损:每一次吸附都是一次压缩回弹,几百万次循环后唇口变钝、出现缺口,密封能力下降,表现为抽真空时间变长、提离瞬间脱落。排第二的是老化发粘,长期高温或紫外下的硅胶表面电阻层降解,开始粘工件留痕。排第三的反而和胶无关:真空管路弯折、过滤器堵塞导致的"吸力下降",经常被记到吸盘头上。
换件的判断标准很简单:同样真空度下抽真空时间比新件延长明显,或者同一工位偶发掉料,就到寿命了。吸盘单价低,产线通常按批备件、按周期整批轮换,而不是等一只彻底失效再换——停机一小时的损失,够买几百只吸盘。