作为面向精密制造领域的本地化生产主体,华中液态硅胶工厂可快速响应汽车、医疗、消费电子等下游行业的定制化需求,依托区域供应链优势压缩生产与交付周期。本文将从材料适配、核心工艺、品质管控、定制对接四个维度,拆解华中液态硅胶工厂匹配精密制造需求的落地路径,为B端工程师与采购决策者提供可落地的选型参考框架。
一、材料适配特性
1. 安全合规要求
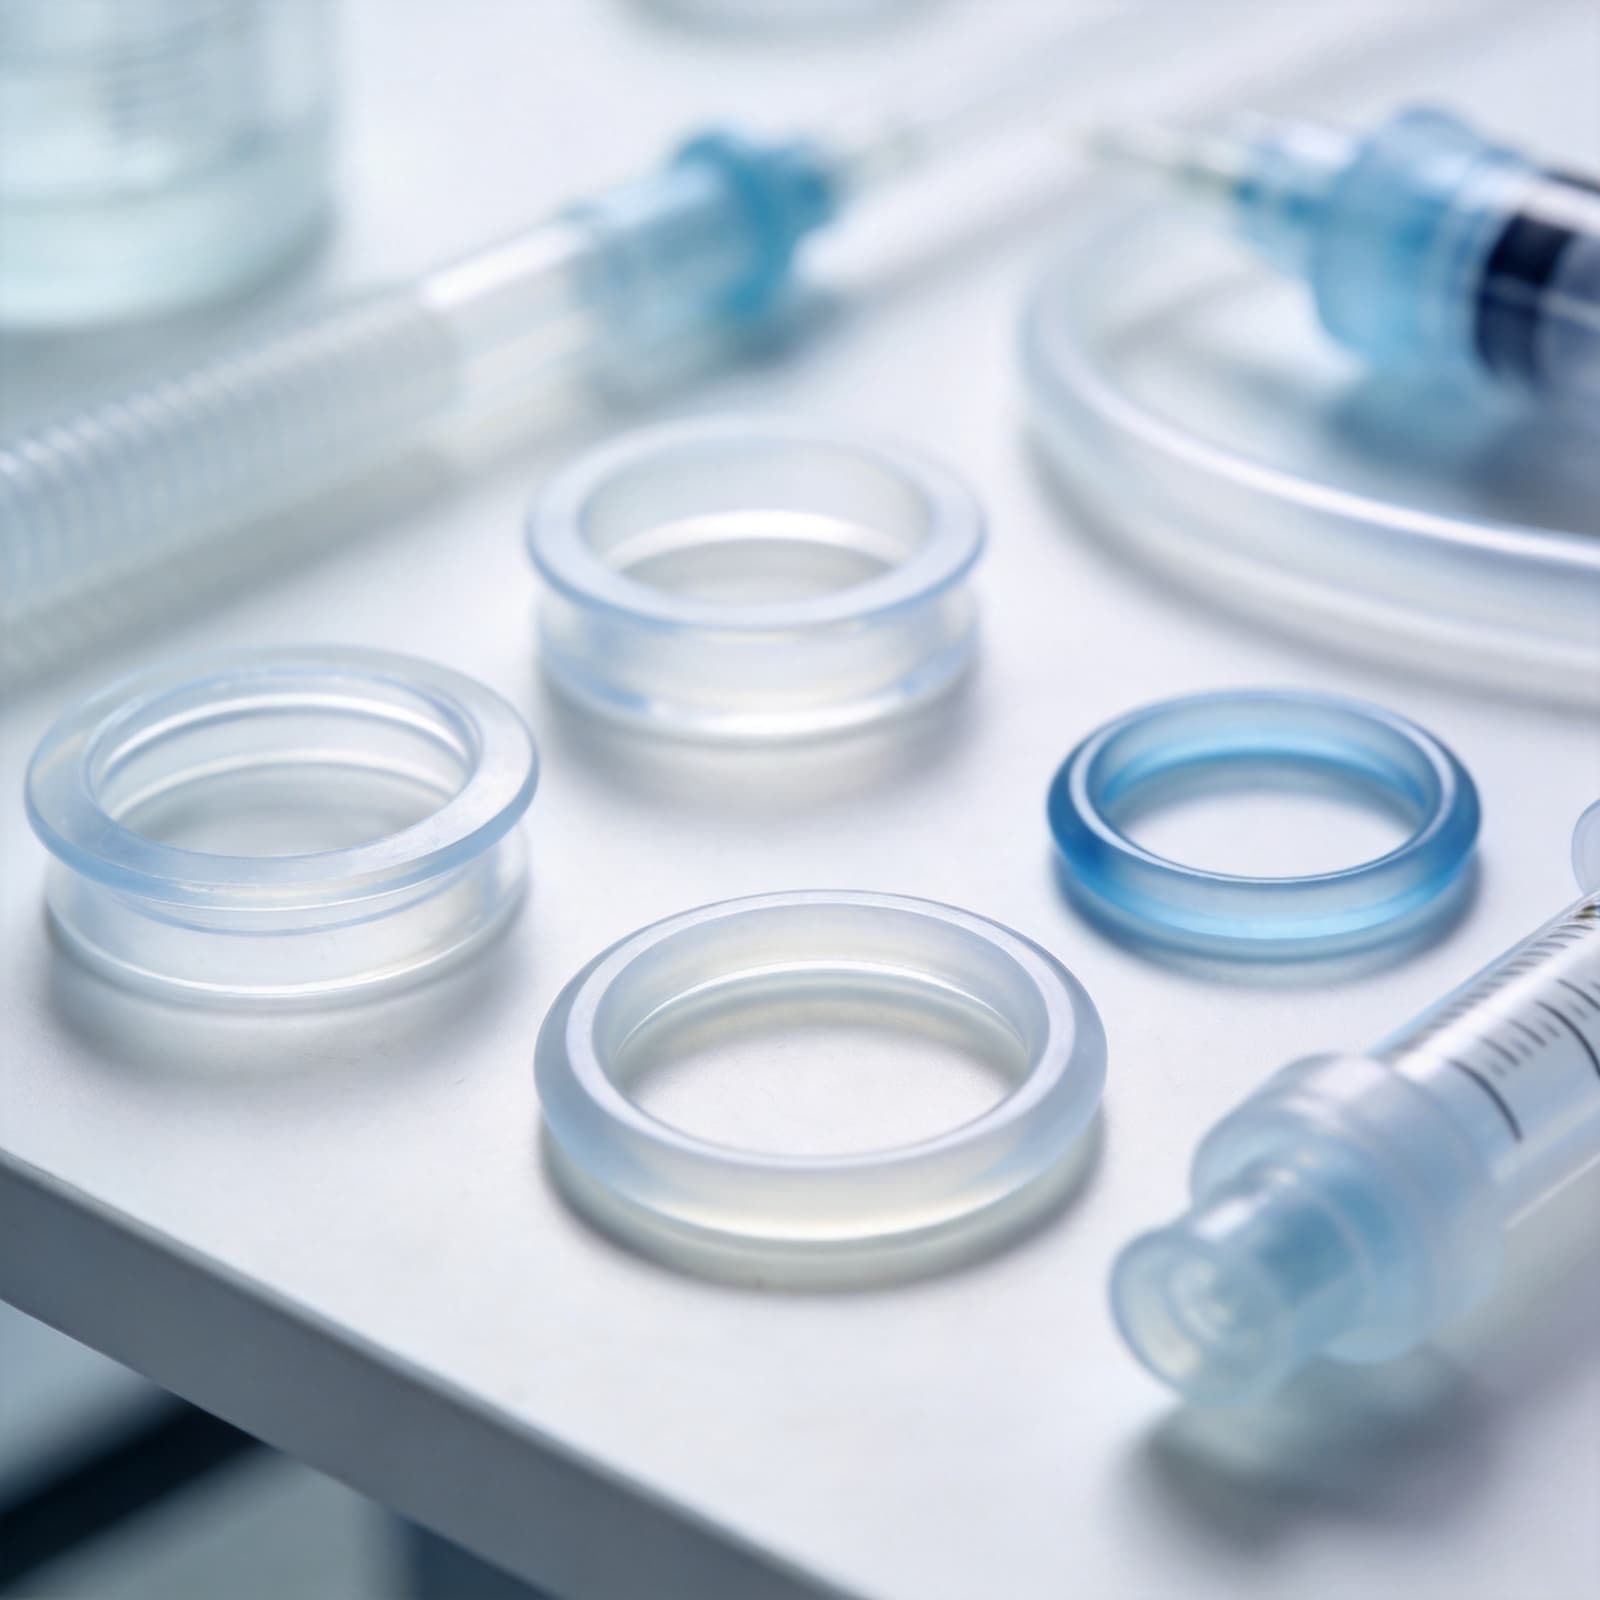
华中液态硅胶工厂的准入材料全部满足主流国际与国内合规标准,可直接覆盖医疗、食品接触、汽车电子等强监管场景。工厂常规备货的基础级LSR原料,均通过GB/T 16886生物相容性检测、FDA 21 CFR 177.2600食品接触认证,部分特种牌号同步持有LFGB、RoHS 2.0、REACH附录17相关合规报告。
针对医疗类植入级、汽车类耐油级等特殊场景,工厂可联动上游原料厂商完成定向牌号送检,无需客户单独承担合规验证的前期沟通成本。所有入场原料均保留完整溯源批次号,合规文件可随货同步交付,满足下游客户的体系审核要求。
- 常规医用级LSR:拉伸强度4~8MPa,撕裂强度20~40kN/m
- 常规食品级LSR:伸长率200%~600%,邵氏硬度20~70A
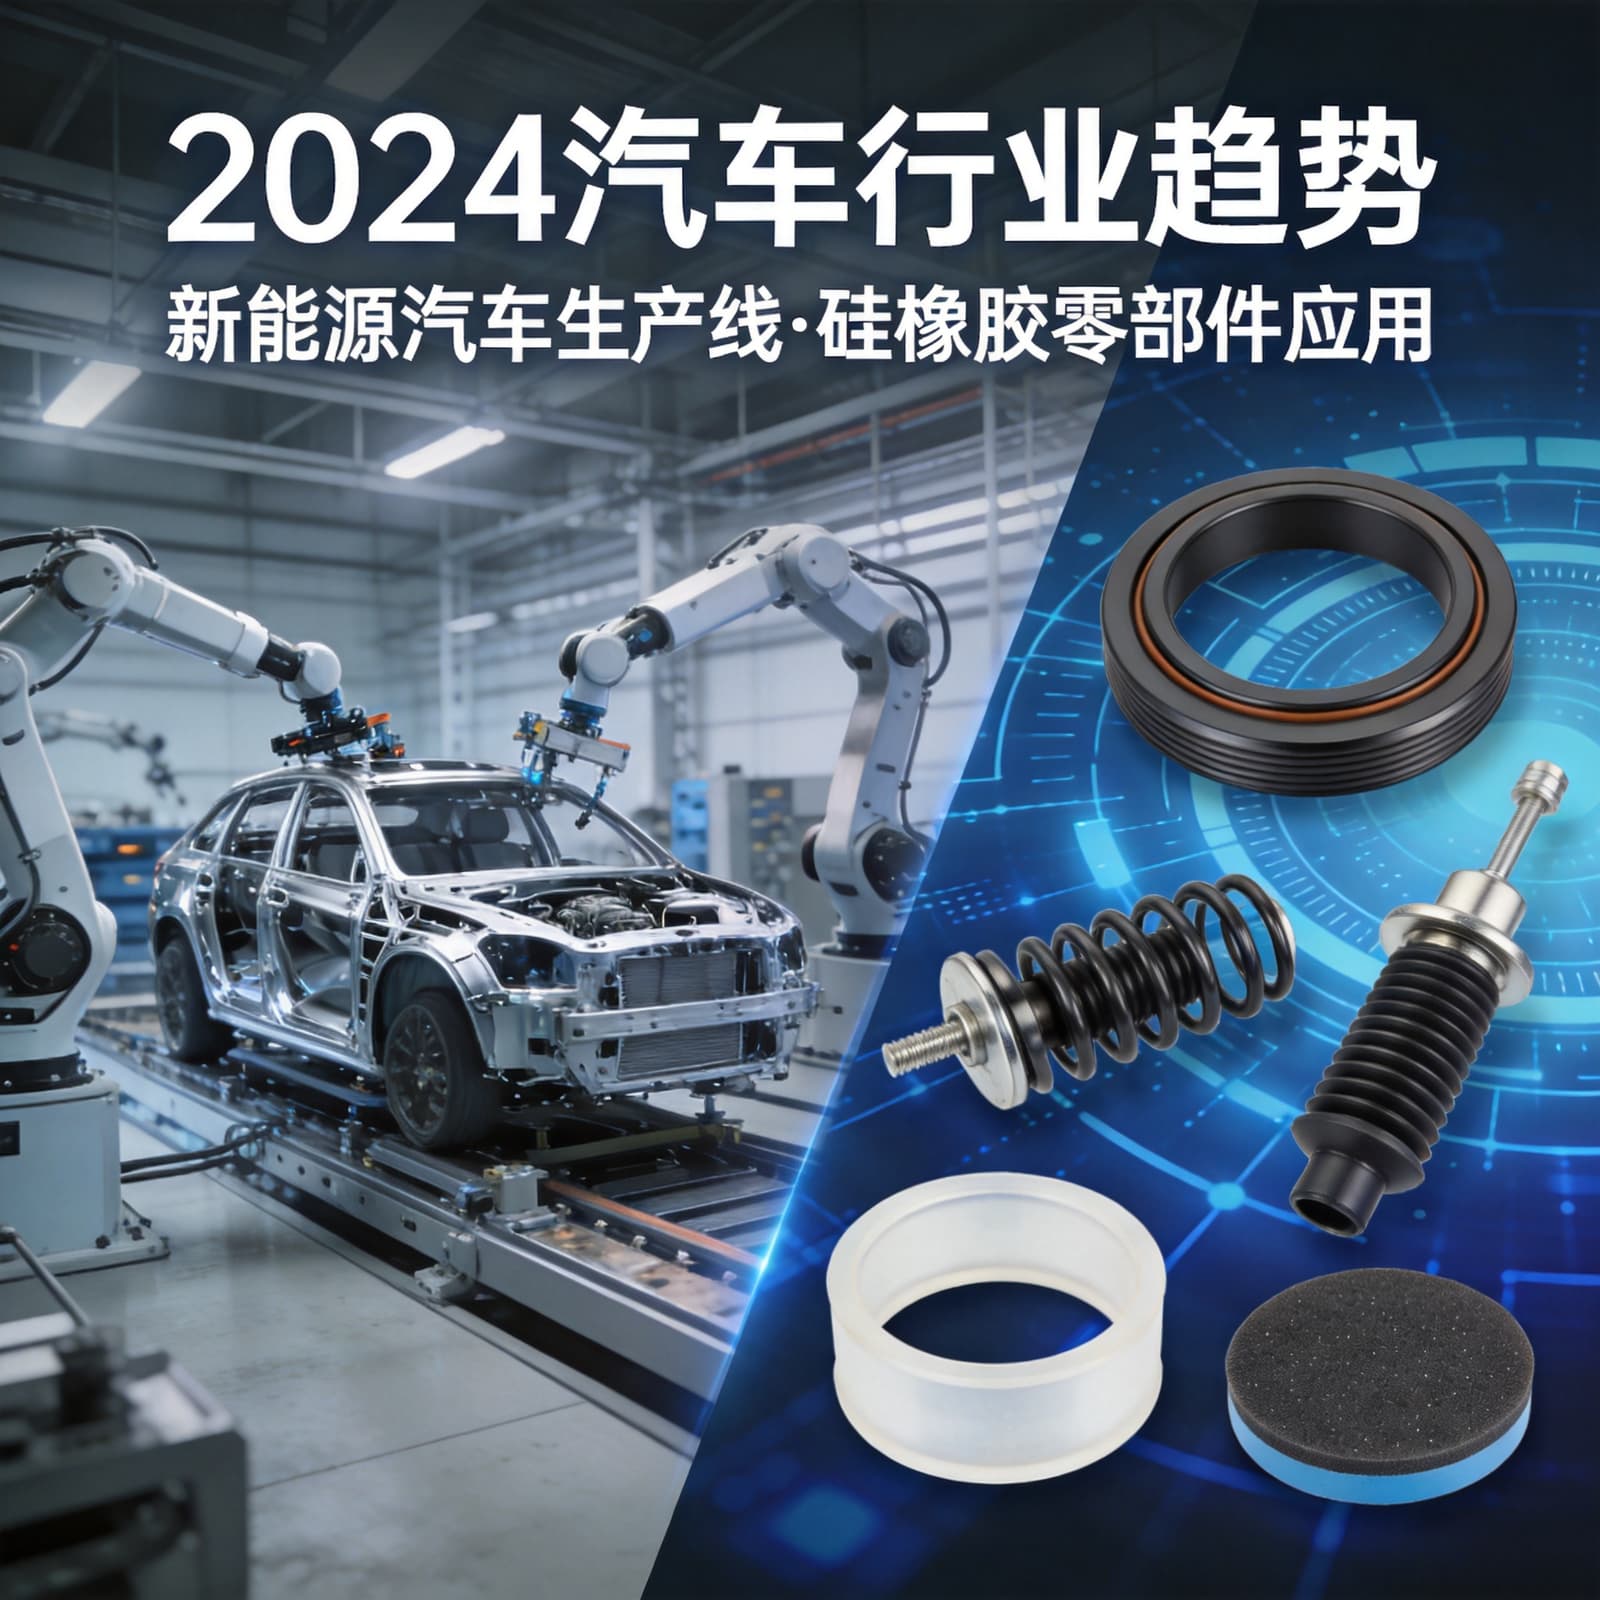
- 汽车级LSR:长期工作温度区间-60℃~200℃
2. 使用性能匹配
华中液态硅胶工厂可根据下游产品的具体使用场景,调整原料配方的填料比例与交联体系,实现性能参数的定向适配。针对消费电子密封件的低压缩永久变形需求,可将产品175℃×22h条件下的压缩永久变形率控制在≤10%区间,远低于通用LSR材料的常规水平。
针对光学级透明硅胶配件的高透光需求,工厂选用低挥发份的甲基乙烯基硅橡胶基材,调整气相法白炭黑的分散工艺,可实现可见光透光率≥92%,无明显黄变与析出物。针对导电、导热等特种功能需求,可在配方中添加适配比例的银粉、氧化铝等功能填料,在不破坏基础成型性能的前提下满足场景要求。
二、核心制造工艺
1. LSR注射成型流程
华中液态硅胶工厂采用闭环计量式LSR注射成型设备,全程实现A/B胶的精准配比与恒温管控,从根源上避免手工混胶带来的比例偏差与气泡残留问题。整套成型流程采用全自动化闭环管控,无需人工介入混料与注射环节,大幅降低批次间性能波动。
完整的标准化成型流程分为6个核心步骤,所有环节参数均可追溯存储:
- 原料脱泡:A/B胶分别进入真空脱泡机,在-0.095MPa负压环境下静置3~8min,去除原料内裹挟的微量气泡
- 精准计量:通过高精度计量泵将A/B胶按1:1比例输送至静态混合器,配比误差控制在±0.5%以内
- 注射充模:采用螺杆式注射机构,将混合后的胶料低温注入模腔,注射压力区间50~150bar
- 高温硫化:模温稳定控制在150℃~180℃,硫化时间根据产品壁厚调整为30s~5min
- 开模取件:配备自动取件机械手,避免人工接触造成的产品污染与形变
- 后处理:针对残留挥发份要求高的产品,追加200℃×4h的二次烘硫工序
2. 精密包胶工艺要点
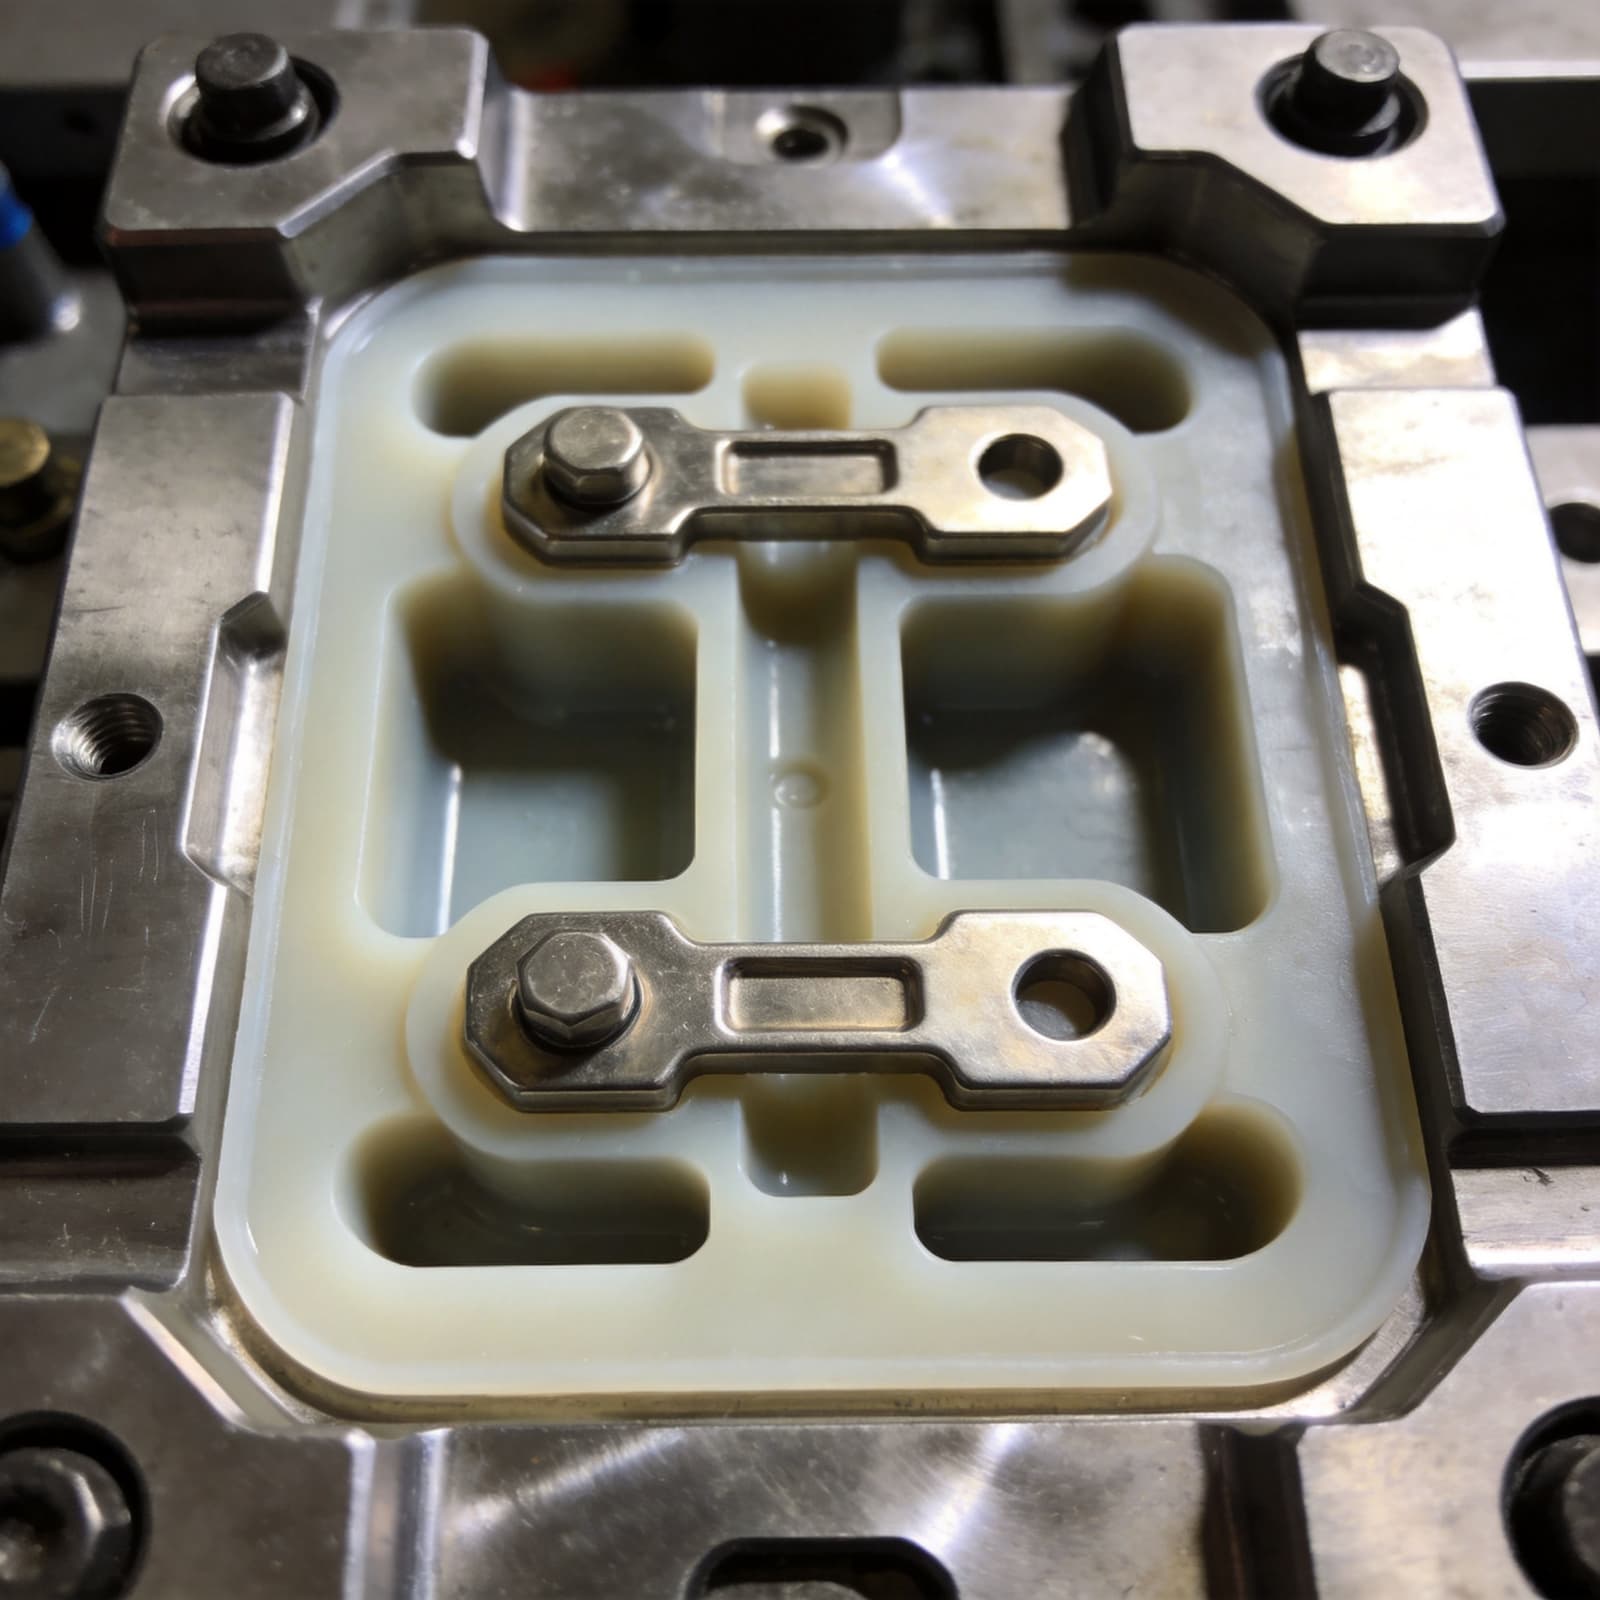
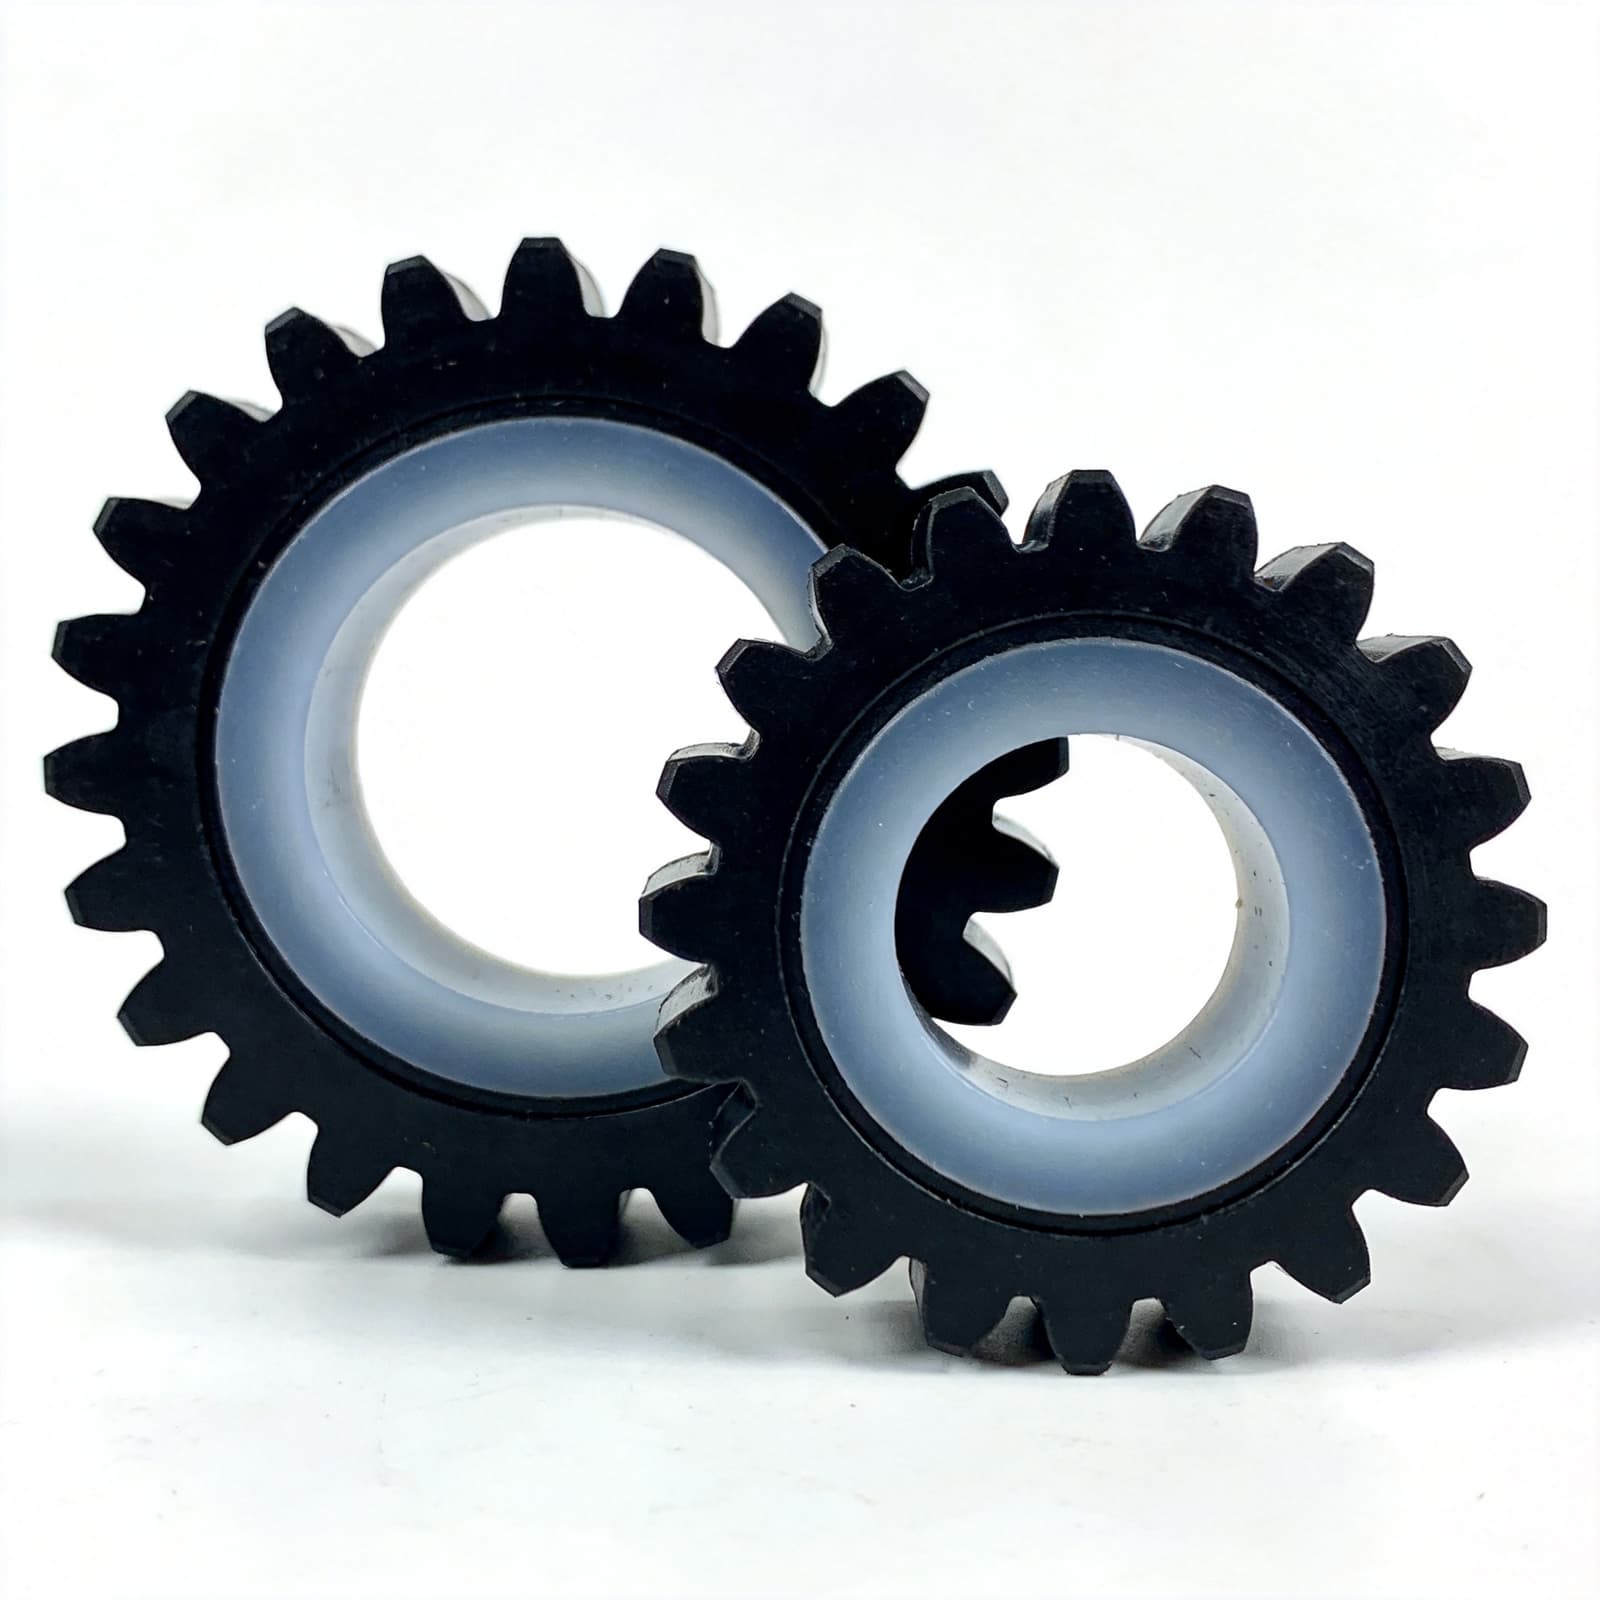
硅胶包胶是华中液态硅胶工厂的核心优势工艺之一,重点解决LSR与PC、PA、金属等硬质基材的粘接强度问题,避免长期使用后出现的分层、脱胶故障。工厂采用底涂预处理+模内一体注射的组合工艺,可实现LSR与基材的粘接剥离强度≥5kN/m,满足汽车按键、医疗手柄等高频使用场景的要求。
针对不同的硬质基材,工厂匹配对应的预处理方案:金属基材采用磷化或等离子刻蚀提升表面粗糙度,工程塑料基材采用电晕处理激活表面活性基团,部分低表面能基材可选用配套的专用底涂剂涂刷后静置10~15min再进行注射。包胶过程中严格控制注射压力与模温,避免高压冲蚀导致的基材变形或位移,包胶溢边厚度可控制在0.02mm以内,后续修边工序几乎无材料损耗。
三、品质管控要点
1. 全流程检测节点
华中液态硅胶工厂建立覆盖原料入场、制程巡检、成品出库的三级检测体系,所有检测数据同步录入品质管理系统,可实现全批次产品的溯源查询。原料入场环节每批次抽取试样检测硬度、拉伸强度、配比固化特性,不合格原料直接退回上游供应商,严禁流入生产车间。
制程巡检环节每2小时抽取1模产品进行尺寸与外观检测,及时修正成型参数的微小波动,避免批量不良品产生。成品出库环节按GB/T 2828.1抽样标准执行全项检测,针对医疗、汽车类重点产品追加100%全检工序,不良品率可稳定控制在≤0.3%区间。
| 检测节点 | 检测内容 | 执行标准 |
|---|---|---|
| 原料入厂 | 硬度、拉伸强度、配比固化特性 | GB/T 528、GB/T 531.1 |
| 制程巡检 | 关键尺寸、外观缺胶、气泡 | 产品图纸公差要求 |
| 成品出库 | 全尺寸、合规性验证、功能测试 | 对应行业专项标准 |
2. 精度管控参数
华中液态硅胶工厂依托高精度模具与闭环控制成型设备,可稳定实现精密硅胶配件的微米级精度管控,适配下游精密制造场景的严苛公差要求。常规薄壁类硅胶密封件的尺寸公差可控制在±0.03mm以内,针对光学级透镜、微型医疗阀片等超高精度产品,公差可进一步收紧至±0.01mm。
精度管控的核心要素包含模具加工精度、成型参数稳定性、环境温度控制三个维度:工厂的精密模具采用镜面火花机与慢走丝设备加工,模腔尺寸公差控制在±0.005mm以内;成型机的注射压力、温度、射速波动控制在±1%以内;生产车间恒温区间设置为23±2℃,避免环境温度变化导致的产品收缩率波动,保障不同批次产品的精度一致性。
四、定制对接流程
1. 需求对接环节
华中液态硅胶工厂配备专属的技术对接团队,可针对客户提供的2D图纸、3D模型或实物样件,快速完成可行性评估与成本核算。对接阶段技术人员将同步确认产品的使用场景、合规要求、精度公差、年需求量等核心信息,避免后续工艺方案出现偏差。
针对客户提出的非标准化性能需求,工厂可联合材料实验室完成配方调整与小批量验证,无需客户自行对接上游原料厂商。所有需求信息全部录入项目管理系统,同步生成项目进度表,客户可实时查询项目推进节点,减少跨环节沟通成本。
2. 试样量产衔接
华中液态硅胶工厂采用小批量试产验证+参数固化的衔接模式,避免直接量产出现的批量不良问题。试样阶段优先采用3D打印模或简易钢模快速产出样件,完成客户的尺寸与功能验证后,再根据验证结果优化正式钢模的模腔尺寸与收缩率参数,大幅降低模具修改成本。
样件确认通过后,工厂将固化所有成型、检测工艺参数,输出标准化作业指导书,正式量产的产品与试样的性能偏差可控制在5%以内。依托华中区域的区位优势,工厂的常规产品交付周期可压缩至7~15天,远低于行业平均水平,可快速响应下游精密制造客户的紧急补单需求。
整体来看,华中液态硅胶工厂依托本地化的供应链优势、全流程的合规管控体系与成熟的LSR成型工艺能力,可高效匹配医疗、汽车、消费电子等领域的精密制造需求。后续随着区域内上下游产业链的协同完善,工厂将进一步拓展特种硅胶材料的应用场景,为下游客户提供更具性价比的液态硅胶定制解决方案。