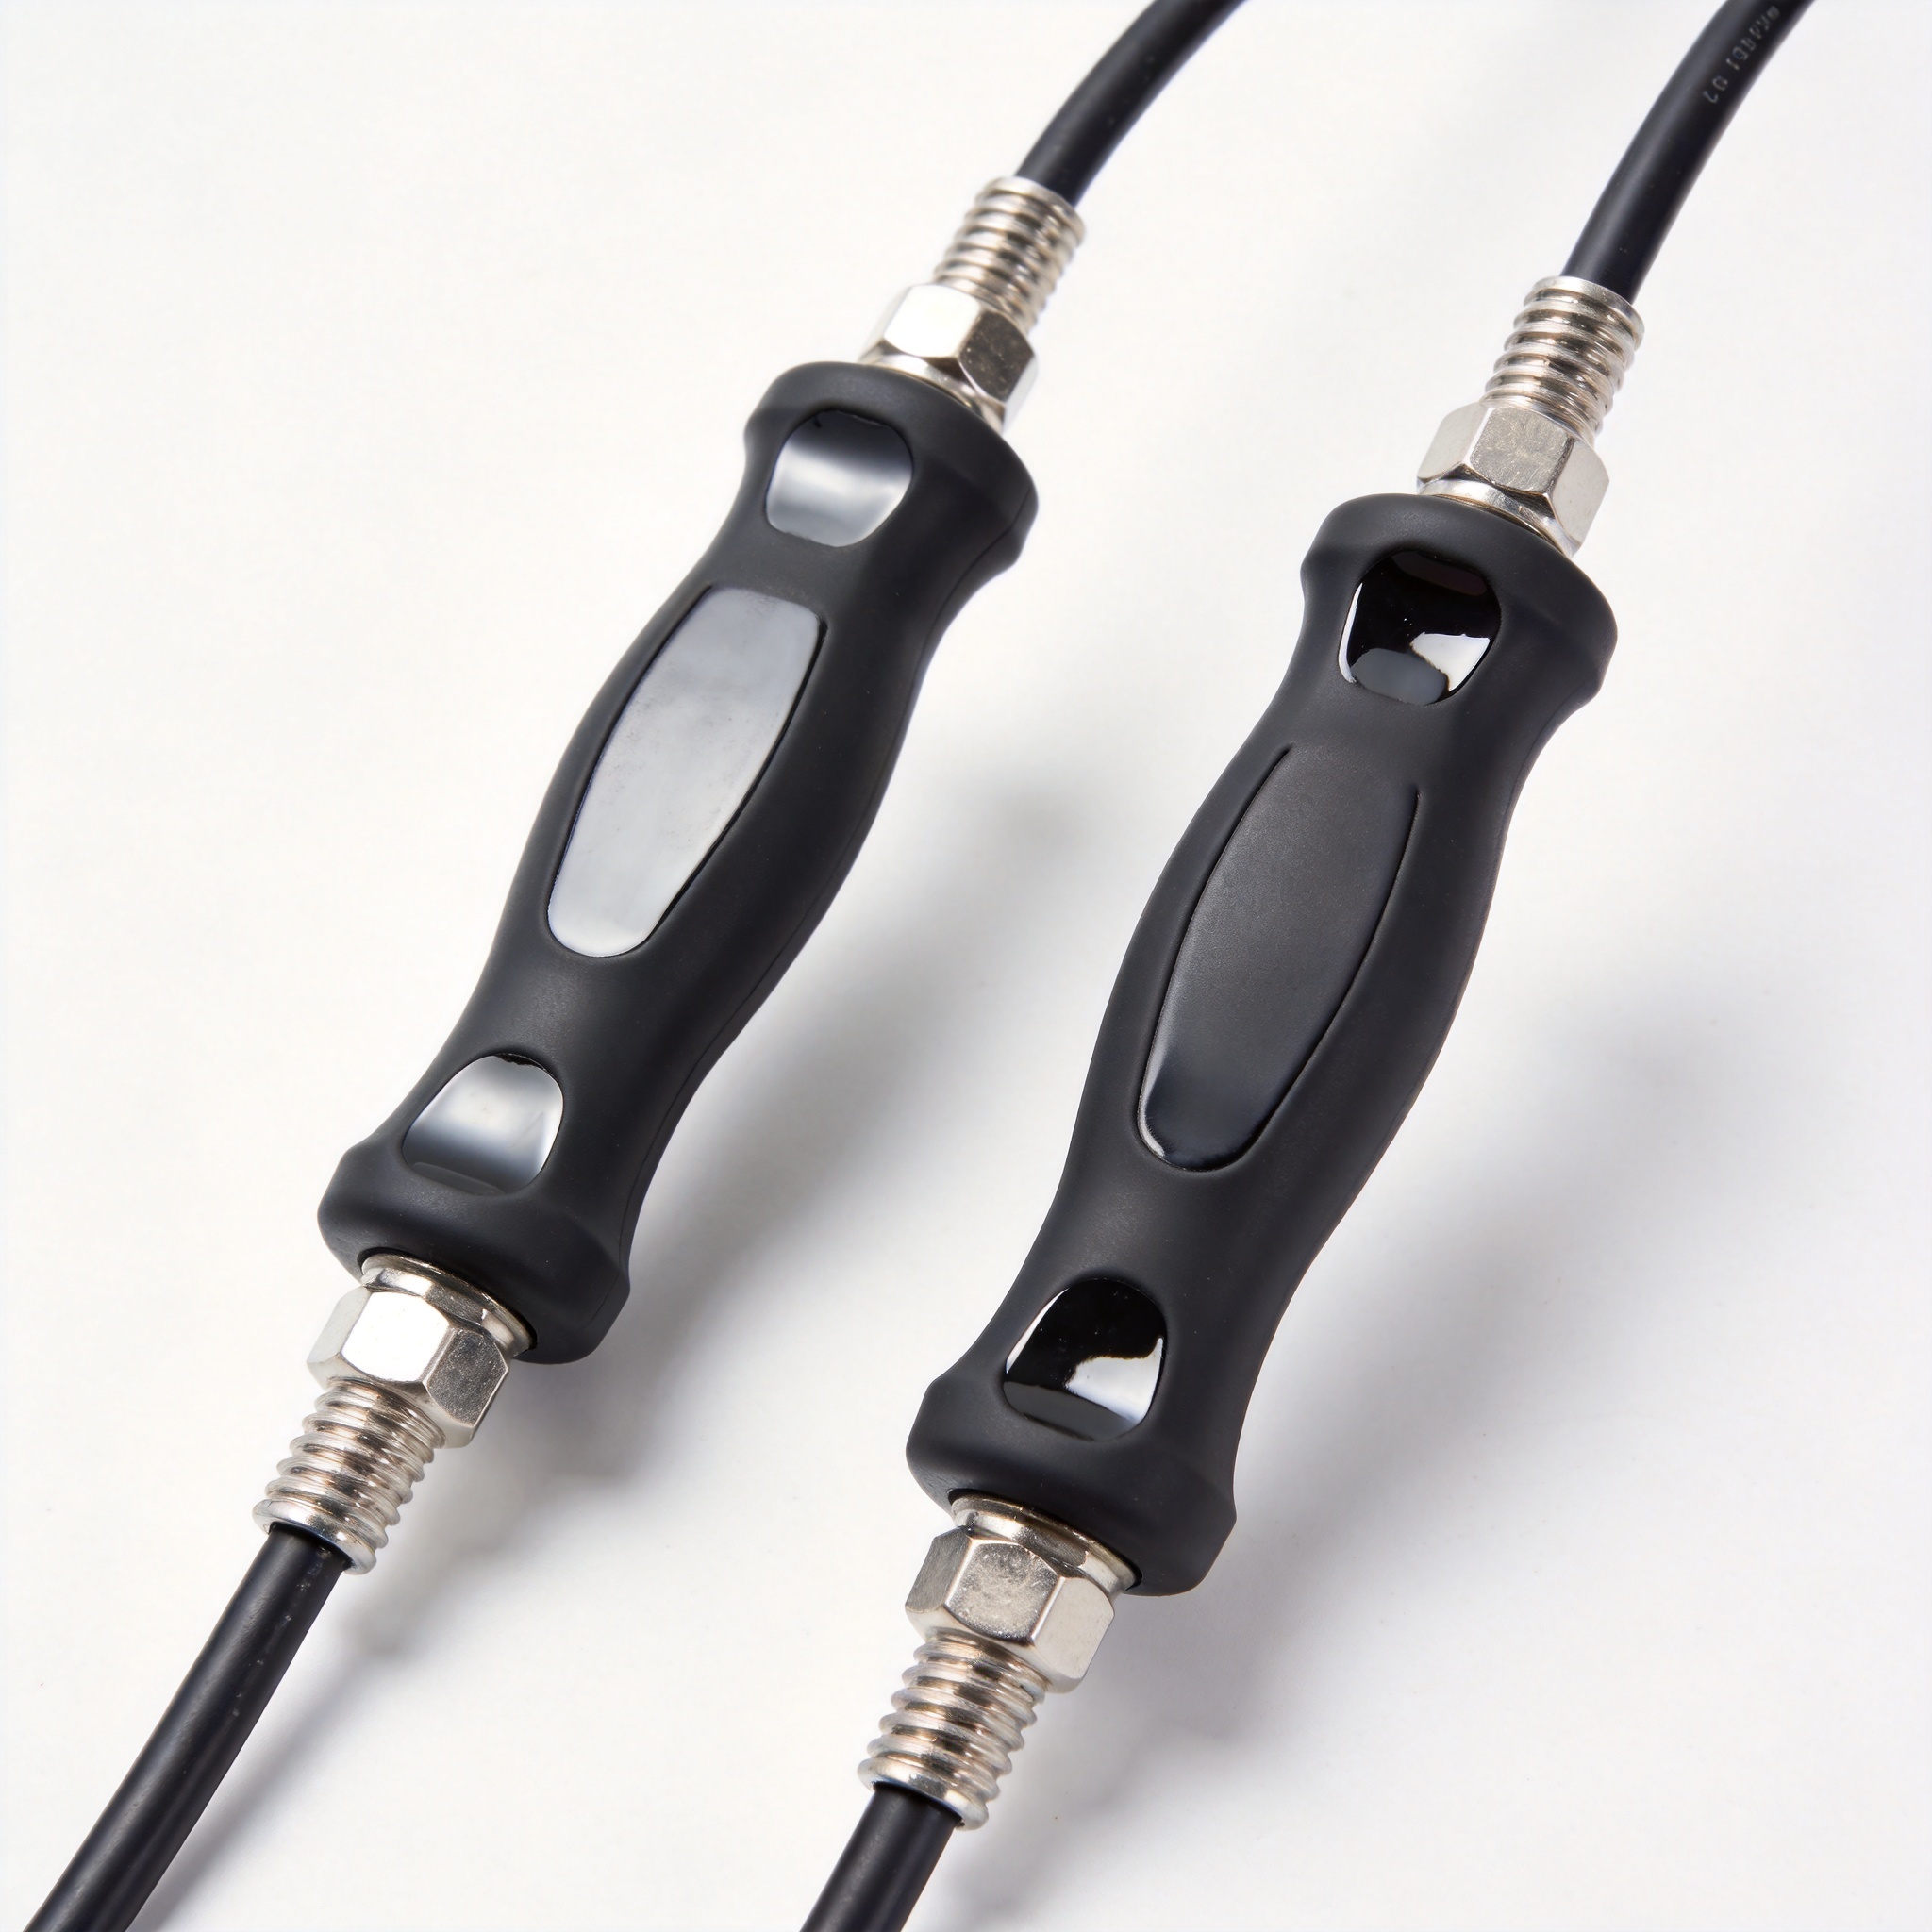
汽车线束是整车电气系统的核心传输载体,发动机舱、底盘线束长期暴露在泥水、沙尘、高低温环境中,汽车线束硅胶防尘护套是防护线束接头、避免绝缘层老化短路的核心部件。不同于通用硅胶密封件,汽车级护套对材料合规、成型精度、环境耐受性都有专属要求,本文从材料适配、成型工艺、品质管控三个维度展开,为制造工程师、零部件采购提供落地参考。
一、材料适配特性
1. 合规性能要求
汽车线束硅胶防尘护套需满足整车行业强制合规要求,核心涉及环保、内饰气味与接触安全三类标准。环保层面需符合RoHS 2.0对铅、镉等10种受限物质的限值要求,REACH法规对高关注度物质(SVHC)的筛查要求,部分出口车型还需符合ELV关于车辆回收的禁用物质要求。
机舱内区域的护套需满足内饰VOC散发要求,符合GB/T 27630《乘用车内空气质量评价指南》的限值,避免长期使用释放异味影响车内环境;与燃油管路、润滑油间接接触的护套,还需满足耐油溶胀的合规要求。
- 食品级接触认证:部分靠近乘员舱的护套可额外提供FDA 21 CFR 177.2600认证
- 阻燃等级:多数主机厂要求达到GB/T 25085-2010规定的FV-0级
- 低气味要求:醛类、苯类化合物释放量需低于主机厂内控限值
2. 使用环境匹配
不同安装位置的汽车线束硅胶防尘护套,对材料力学性能、耐候性能要求存在明显差异,需针对性选择硅胶硬度与配方。发动机舱周边的护套长期处于-40℃~150℃的交变温度环境,需选用甲基乙烯基苯基硅胶配方,保证低温下不脆裂、高温下不压缩永久变形。
底盘位置的护套需耐受泥水冲击、砂石磨损,配方需添加耐磨改性填料,邵氏硬度通常控制在50A~60A区间,既保证足够的密封预压力,又避免硬度过高导致装配时开裂;乘客舱内部的护套工作环境温和,邵氏硬度可控制在40A~50A,侧重降低成本与提升装配便利性。
| 安装位置 | 温度范围 | 邵氏硬度典型值 | 核心性能要求 |
|---|---|---|---|
| 发动机舱 | -40℃~150℃ | 50A~55A | 耐温变、低压缩永久变形 |
| 底盘线束 | -40℃~120℃ | 55A~60A | 耐磨、耐泥水浸泡 |
| 乘客舱 | -30℃~85℃ | 40A~50A | 低VOC、易装配 |
二、核心成型工艺
1. 固态胶模压成型
固态混炼胶模压是中小批量汽车线束硅胶防尘护套的主流成型工艺,具备模具成本低、换型灵活的优势,适合多规格小批量的配套生产。工艺核心流程为:混炼胶预成型→模具合模预热→加压硫化定型→脱模后去飞边→二次硫化。
硫化参数通常控制为:模压温度160℃~180℃,模压压力10~15MPa,硫化时间根据护套厚度调整,一般为3~8分钟;二次硫化在鼓风烘箱中完成,温度150℃保温2~4小时,目的是去除硫化过程中产生的小分子挥发物,满足低VOC要求。
该工艺的局限性在于,对于复杂结构、超薄壁厚的防尘护套,容易出现飞边量大、尺寸一致性差的问题,后续需要人工修剪飞边,生产效率低于液态硅胶注射成型,人工成本占比可达15%~20%。
2. 液态硅胶注射成型
液态硅胶(LSR)注射成型是大批量汽车线束硅胶防尘护套的主流工艺,适合年需求量10万件以上的稳定配套,核心优势是尺寸一致性好、飞边少、自动化程度高。工艺核心流程为:AB胶动态混合→冷流道注射→模具高温硫化→全自动脱模。
液态硅胶注射成型的典型参数为:注射压力50~100MPa,模具温度160℃~190℃,硫化时间30~90秒,远短于固态模压工艺;由于采用冷流道系统,没有流道废料,材料利用率可达95%以上,且成型后仅需少量修边甚至无需修边。
针对带嵌件的汽车线束硅胶防尘护套,可采用LSR包胶成型工艺,一次完成硅胶与塑料嵌件的结合,无需后续装配,提升密封可靠性;但该工艺前期模具成本较高,比固态模压模具高30%~50%,更适合稳定批量订单。
三、品质管控要点
1. 尺寸精度管控
汽车线束硅胶防尘护套的内径、配合公差直接影响装配效率与密封性能,是尺寸管控的核心指标。由于硅胶硫化过程存在约2%~4%的线收缩率,模具设计阶段需要根据材料配方提前放大收缩余量,不同硬度硅胶的收缩率存在差异,需要做预实验校准。
批量生产过程中,需采用统计过程控制(SPC)监控关键尺寸,核心管控项包括:
- 护套内径公差:通常控制在±0.1mm以内,保证与线束接头的过盈配合
- 壁厚公差:超薄壁结构控制在±0.05mm以内,避免局部壁厚不足导致防尘失效
- 装配卡扣尺寸:公差控制在±0.15mm以内,避免卡扣过松脱落或过硬难装配
对于高精度要求的护套,需采用三次元测量仪抽检全尺寸,首件每件必测,批量生产按GB/T 2828.1正常检验水平II抽样。
2. 密封可靠性测试
防尘密封是汽车线束硅胶防尘护套的核心功能,可靠性测试需模拟整车实际使用环境,核心包括压缩永久变形测试与防尘防水测试。根据GB/T 7759标准,压缩永久变形要求在125℃×22h条件下,变形率不超过30%,避免长期压缩后失去弹性导致密封失效。
防尘防水等级需满足IP5KX或IP6KX要求,对应ISO 20653标准的测试方法:IP5KX为低压喷射水测试后内部无进水,IP6KX为完全防尘测试,进入内部的灰尘量不影响正常使用;对于底盘位置的护套,还需额外完成1000小时的盐雾老化测试,测试后橡胶硬度变化不超过10A,无裂纹产生。
高低温交变测试也是必检项目,通常完成-40℃~125℃、100次循环后,检查护套无龟裂、硬度变化符合要求,才能放行批量供货。
四、总结与展望
汽车线束硅胶防尘护套看似是小型零部件,却直接影响整车电气系统的长期可靠性,材料选择、工艺匹配与品质管控每个环节都需要贴合汽车级要求。固态模压适合中小批量多规格生产,液态硅胶注射适合大批量高精度订单,主机厂与供应商可根据订单规模、精度要求选择合适的工艺路线。
随着新能源汽车的快速发展,高压线束对防尘护套的耐电压、阻燃性能提出了更高要求,未来带导电功能、一体化包胶成型的硅胶防尘护套会逐步扩大应用,行业对材料配方、成型精度的要求也会进一步提升。