
模具表面处理工艺
喷砂、抛光、晒纹、等离子——四大表面处理工艺赋予模具型腔理想的表面品质, 直接决定硅胶制品的外观、脱模性能和功能特性。
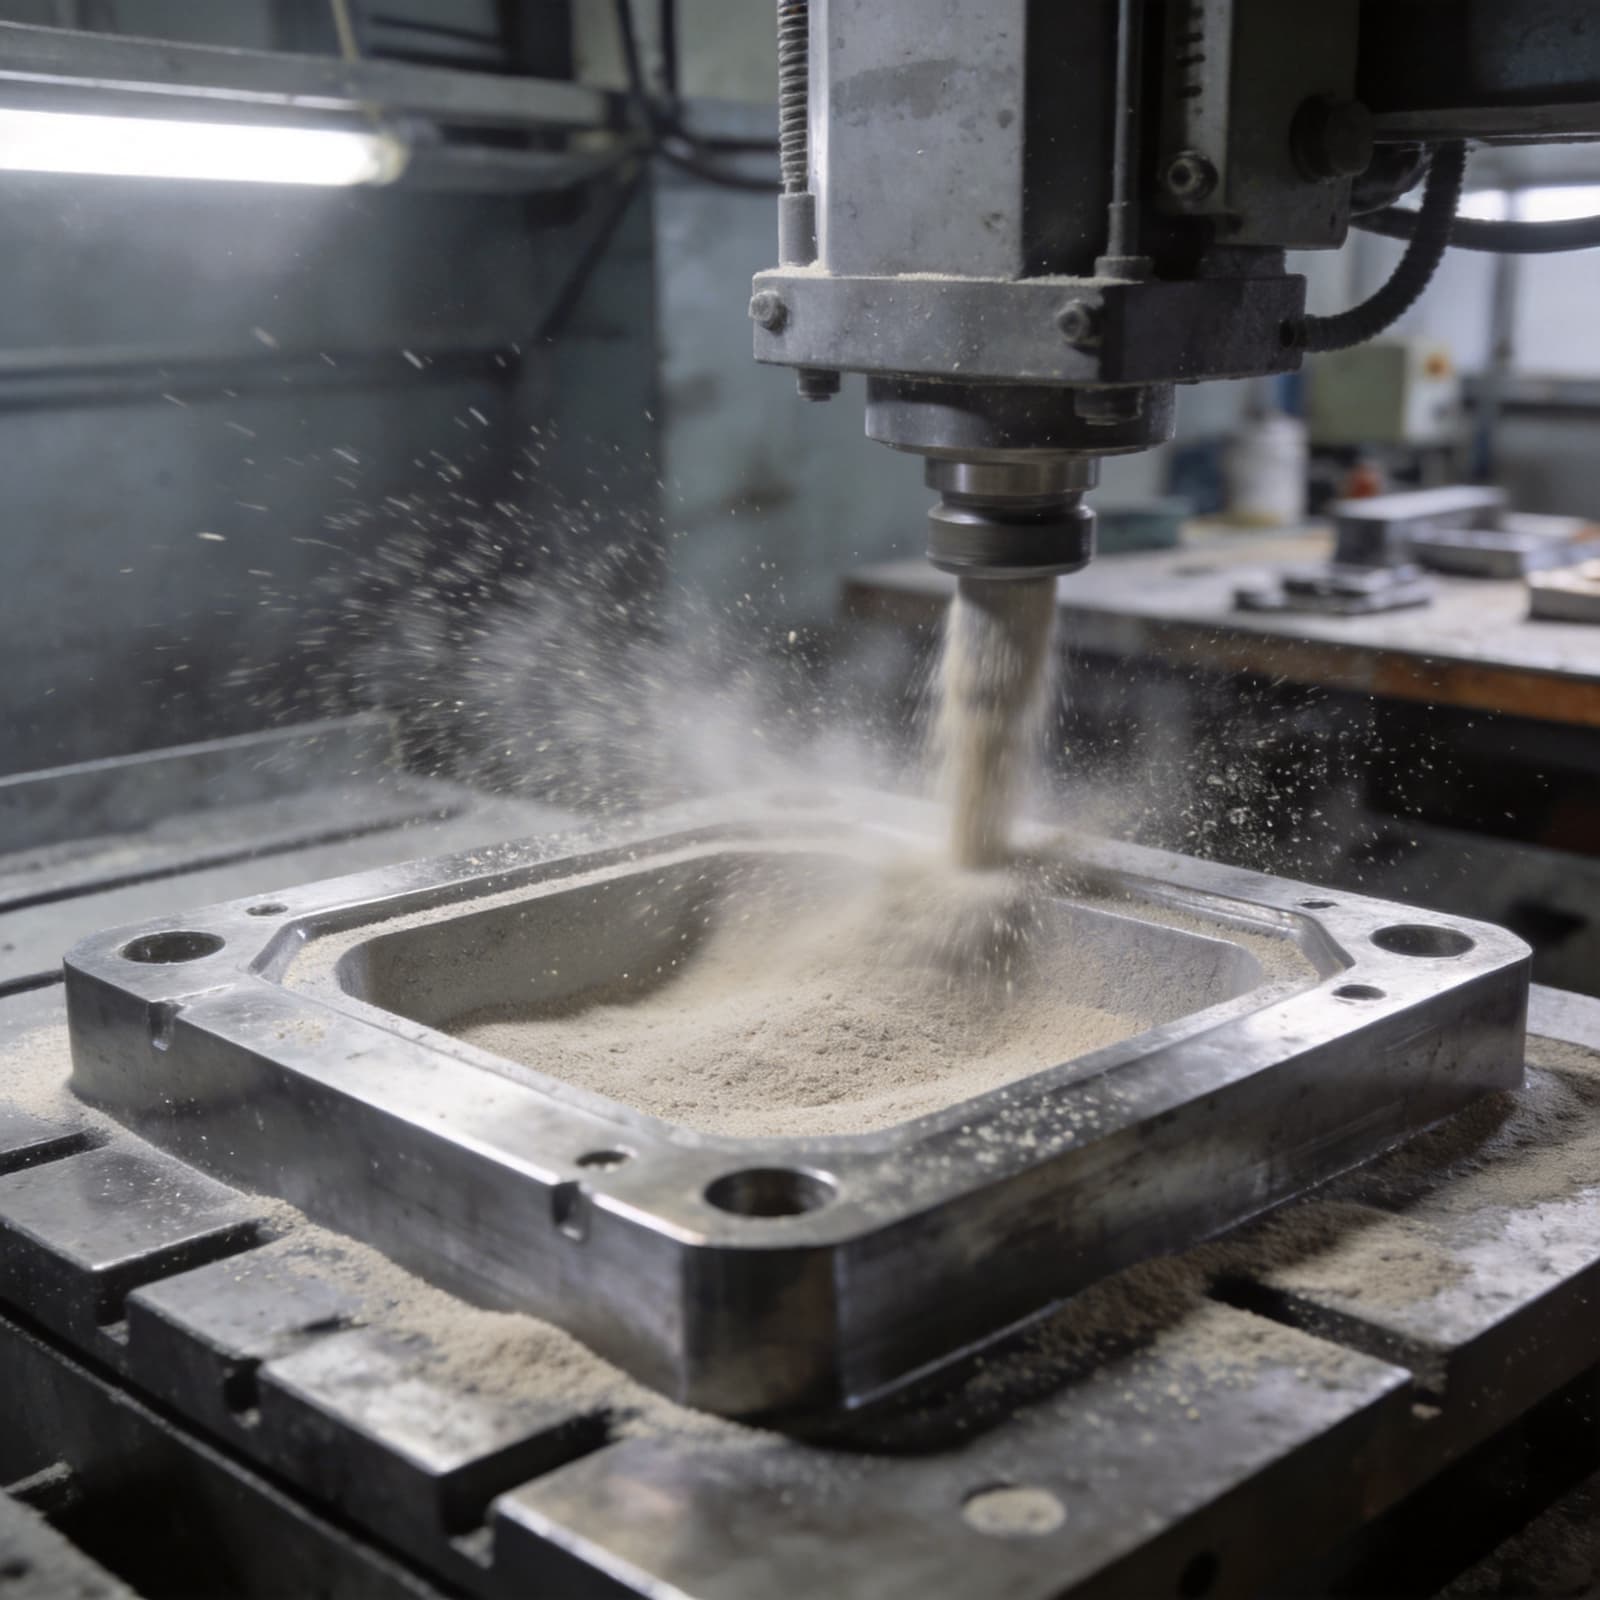
喷砂处理
Sandblasting
利用高速砂流冲击模具型腔表面,形成均匀的微观粗糙度。喷砂处理不仅能清洁模具表面、去除加工刀纹,更重要的是为后续的表面处理(如镀层、晒纹)提供理想的附着基础。橡楚根据模具材质和最终表面要求,选用不同目数的刚玉砂或玻璃珠。
加工刀纹明显,Ra 1.6-3.2μm
均匀哑光面,Ra 0.8-1.6μm
喷砂后的微观粗糙表面可显著提升脱模剂附着力和镀层结合力,延长模具使用寿命。
工艺参数
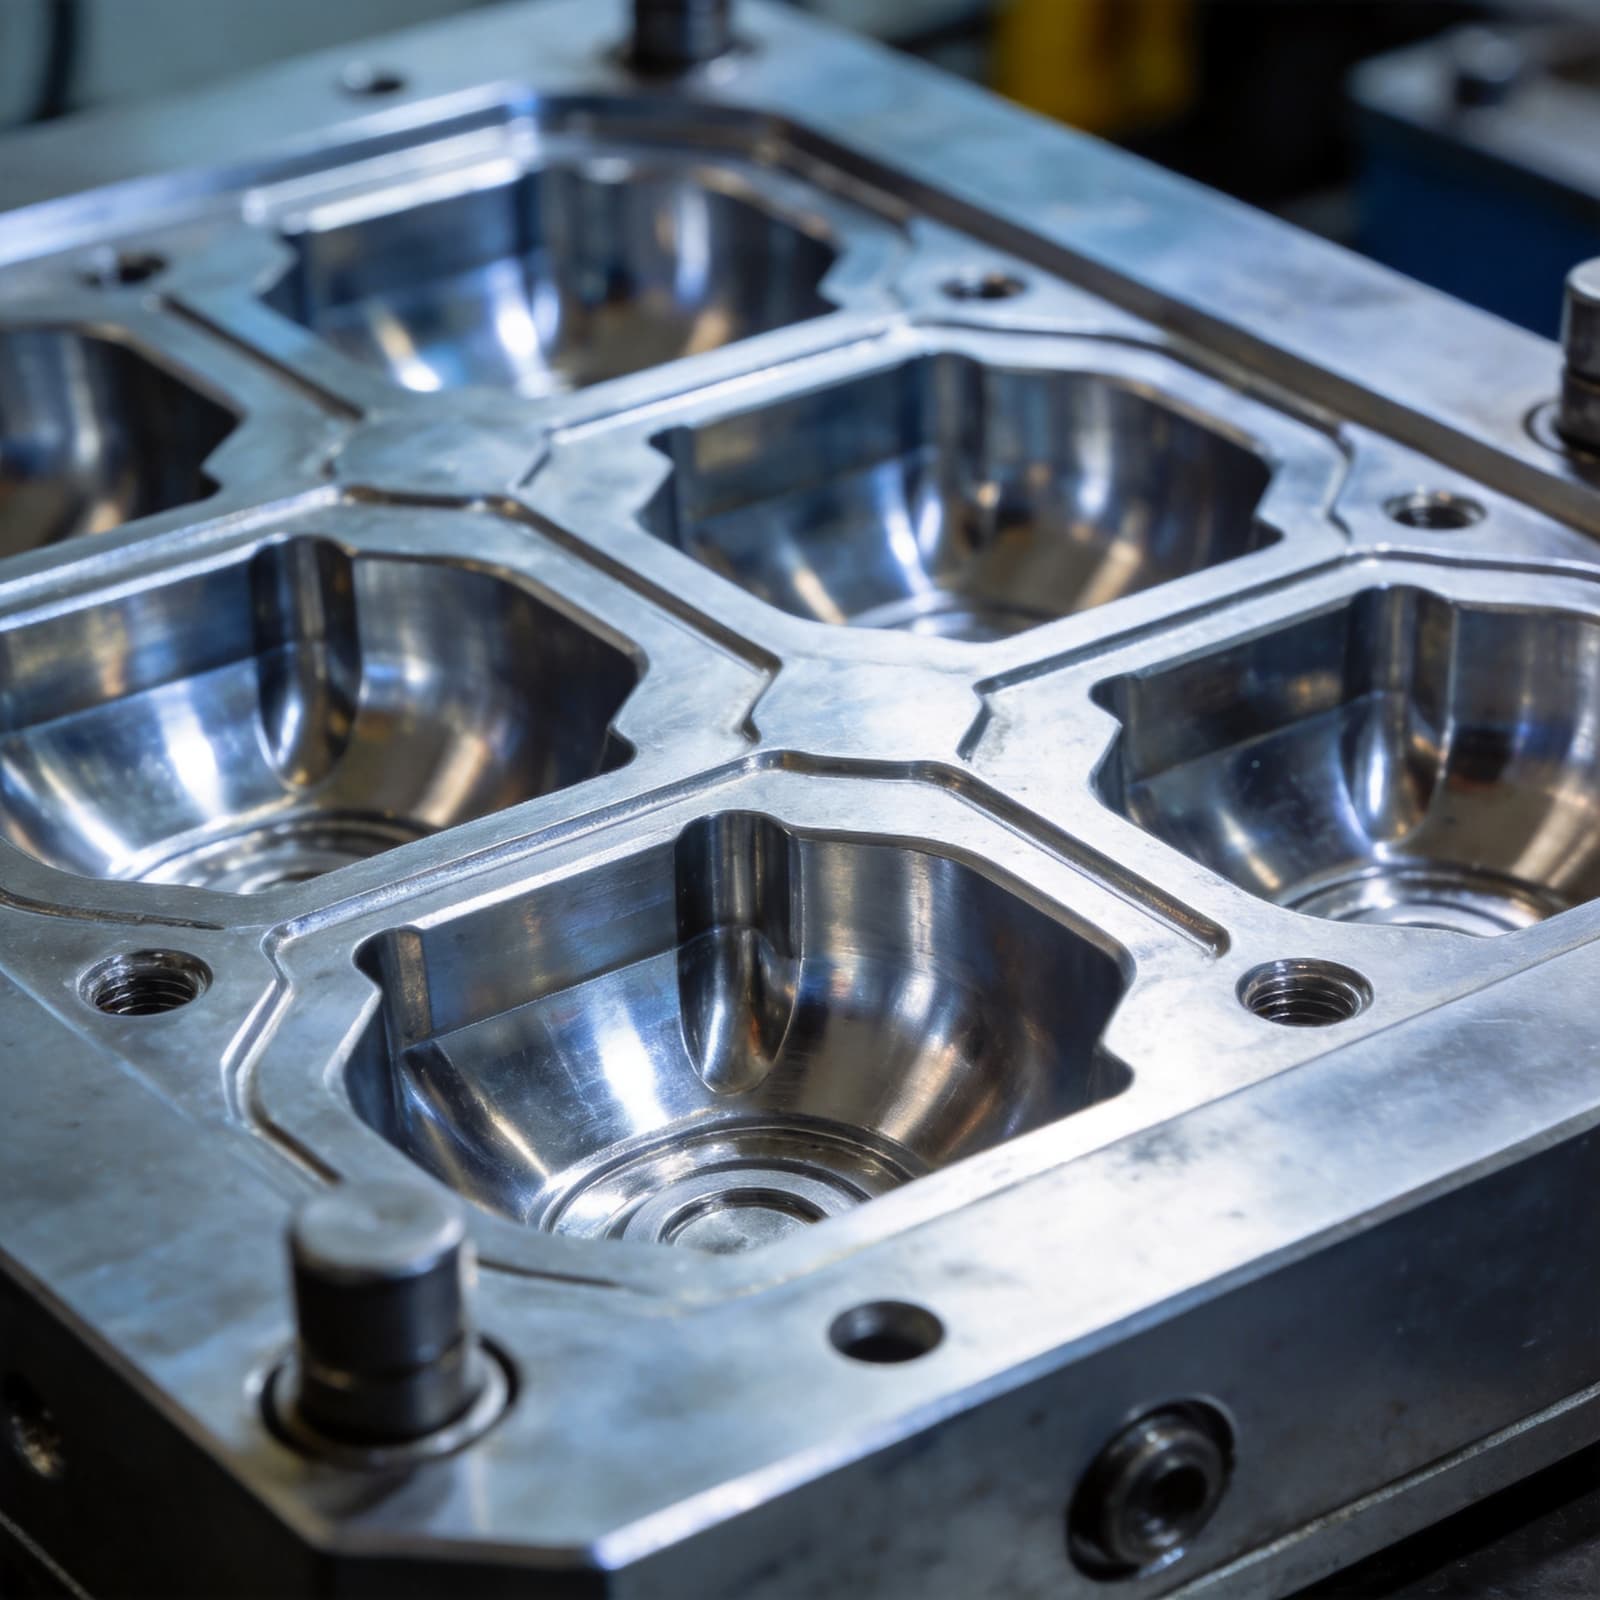
镜面抛光
Mirror Polishing
通过多级研磨和抛光工序,将模具型腔表面加工至镜面级光洁度。镜面抛光是高透明硅胶制品(如光学透镜、LED 封装、高透奶嘴)的必备前处理工艺,直接决定了制品的透明度和表面品质。橡楚可达到 SPI A1 级镜面标准。
EDM 纹面,Ra 1.6-3.2μm
镜面,Ra ≤ 0.025μm
A1 级镜面模具生产的 LSR 制品透光率可达 92% 以上,满足光学级透明要求。
工艺参数
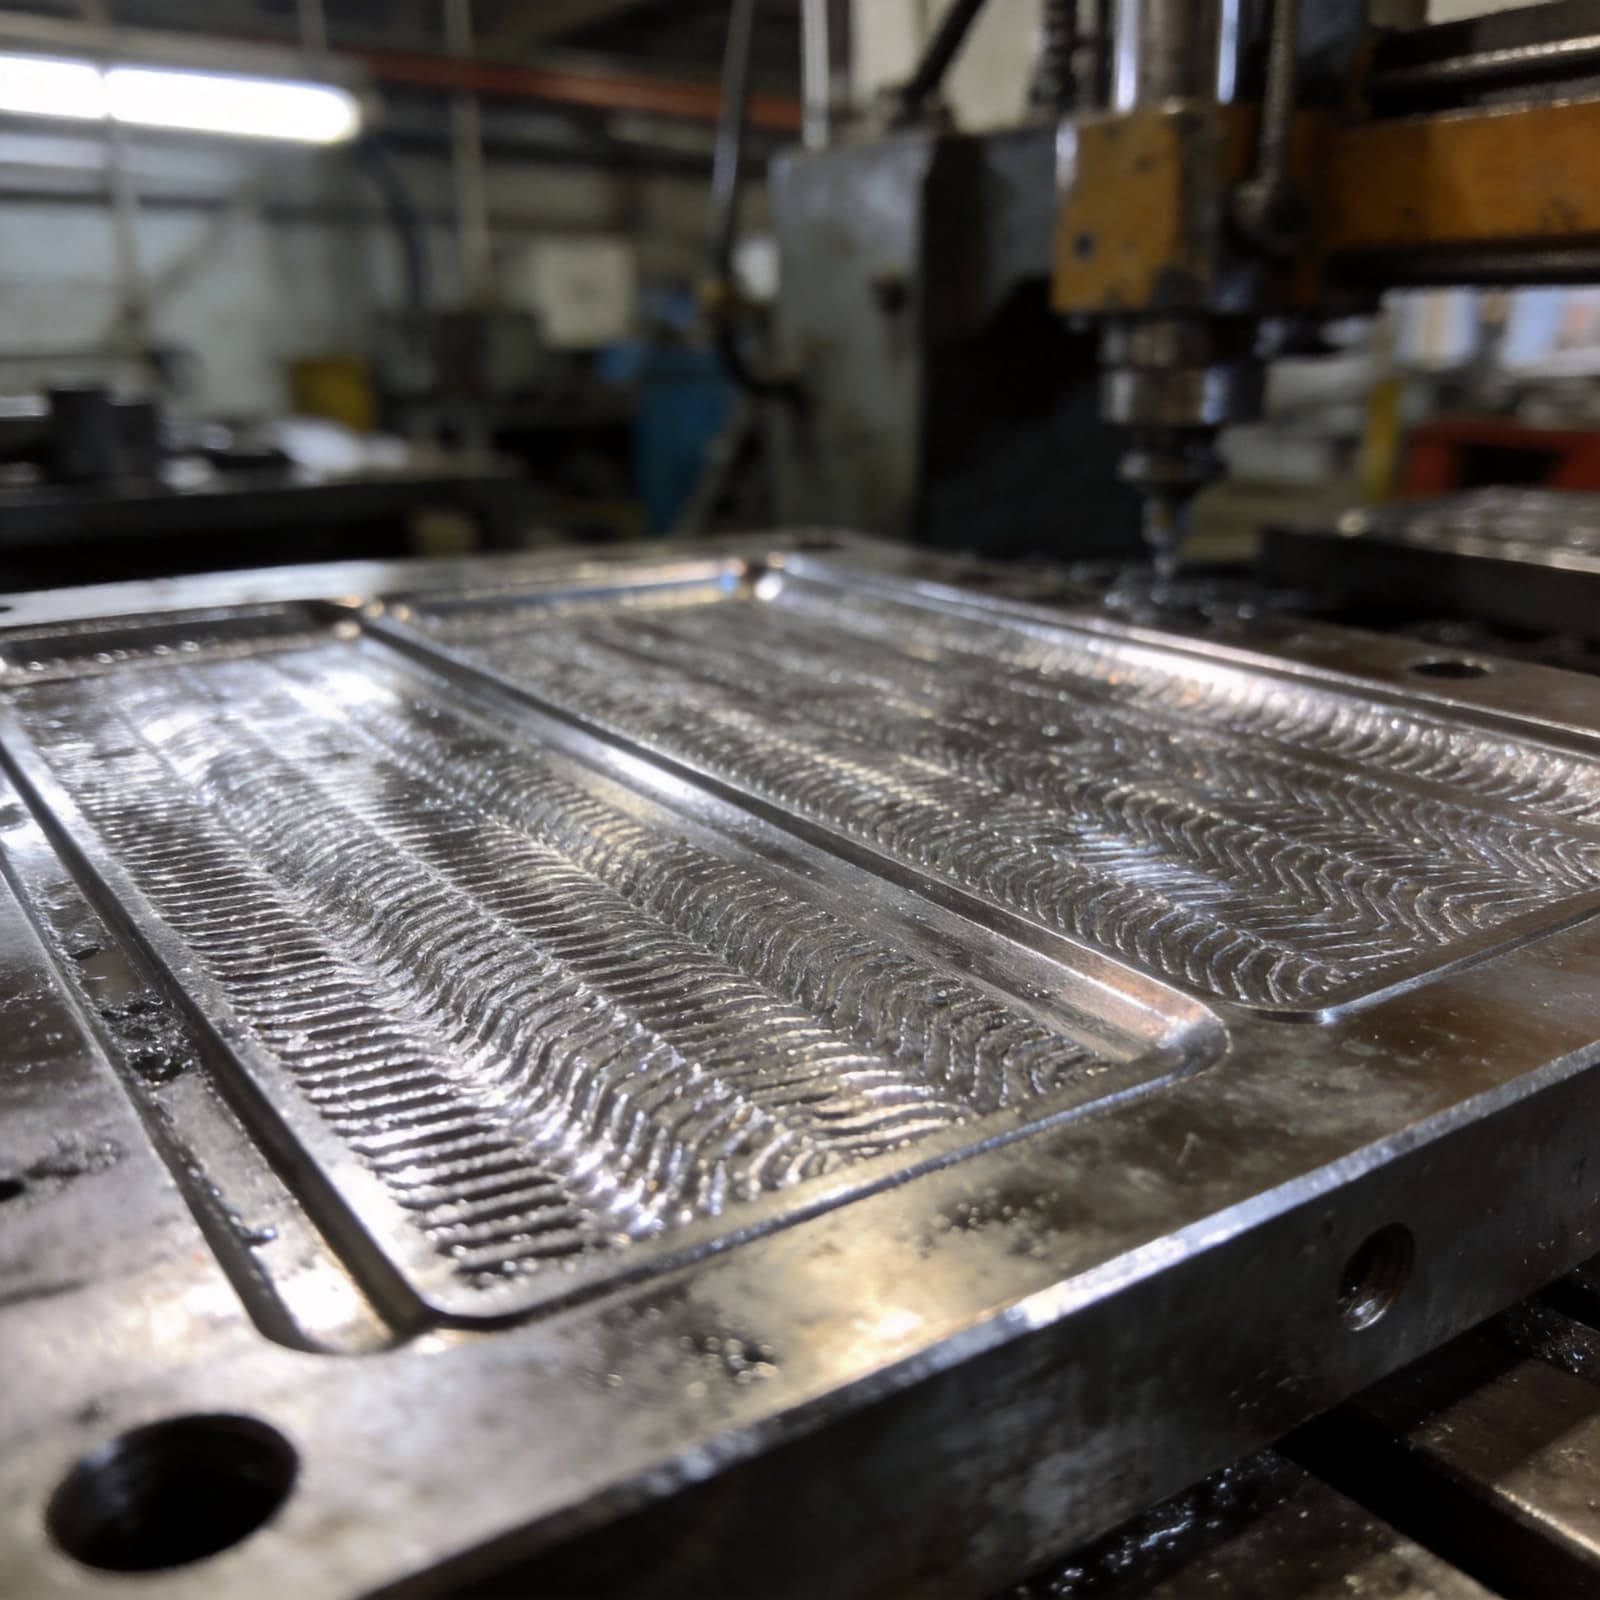
晒纹 / 蚀纹
Chemical Texturing
通过化学蚀刻或激光雕刻在模具型腔表面形成预设纹理图案,使硅胶制品表面获得皮纹、磨砂、几何纹等装饰性和功能性纹理。橡楚支持 YS / MT / VDI 等主流纹板标准,也可按客户样板定制开发专属纹理。
光滑模具表面
预设纹理图案
支持 YS/MT/VDI 全系列纹板标准,可来样定制专属纹理,满足品牌差异化需求。
工艺参数
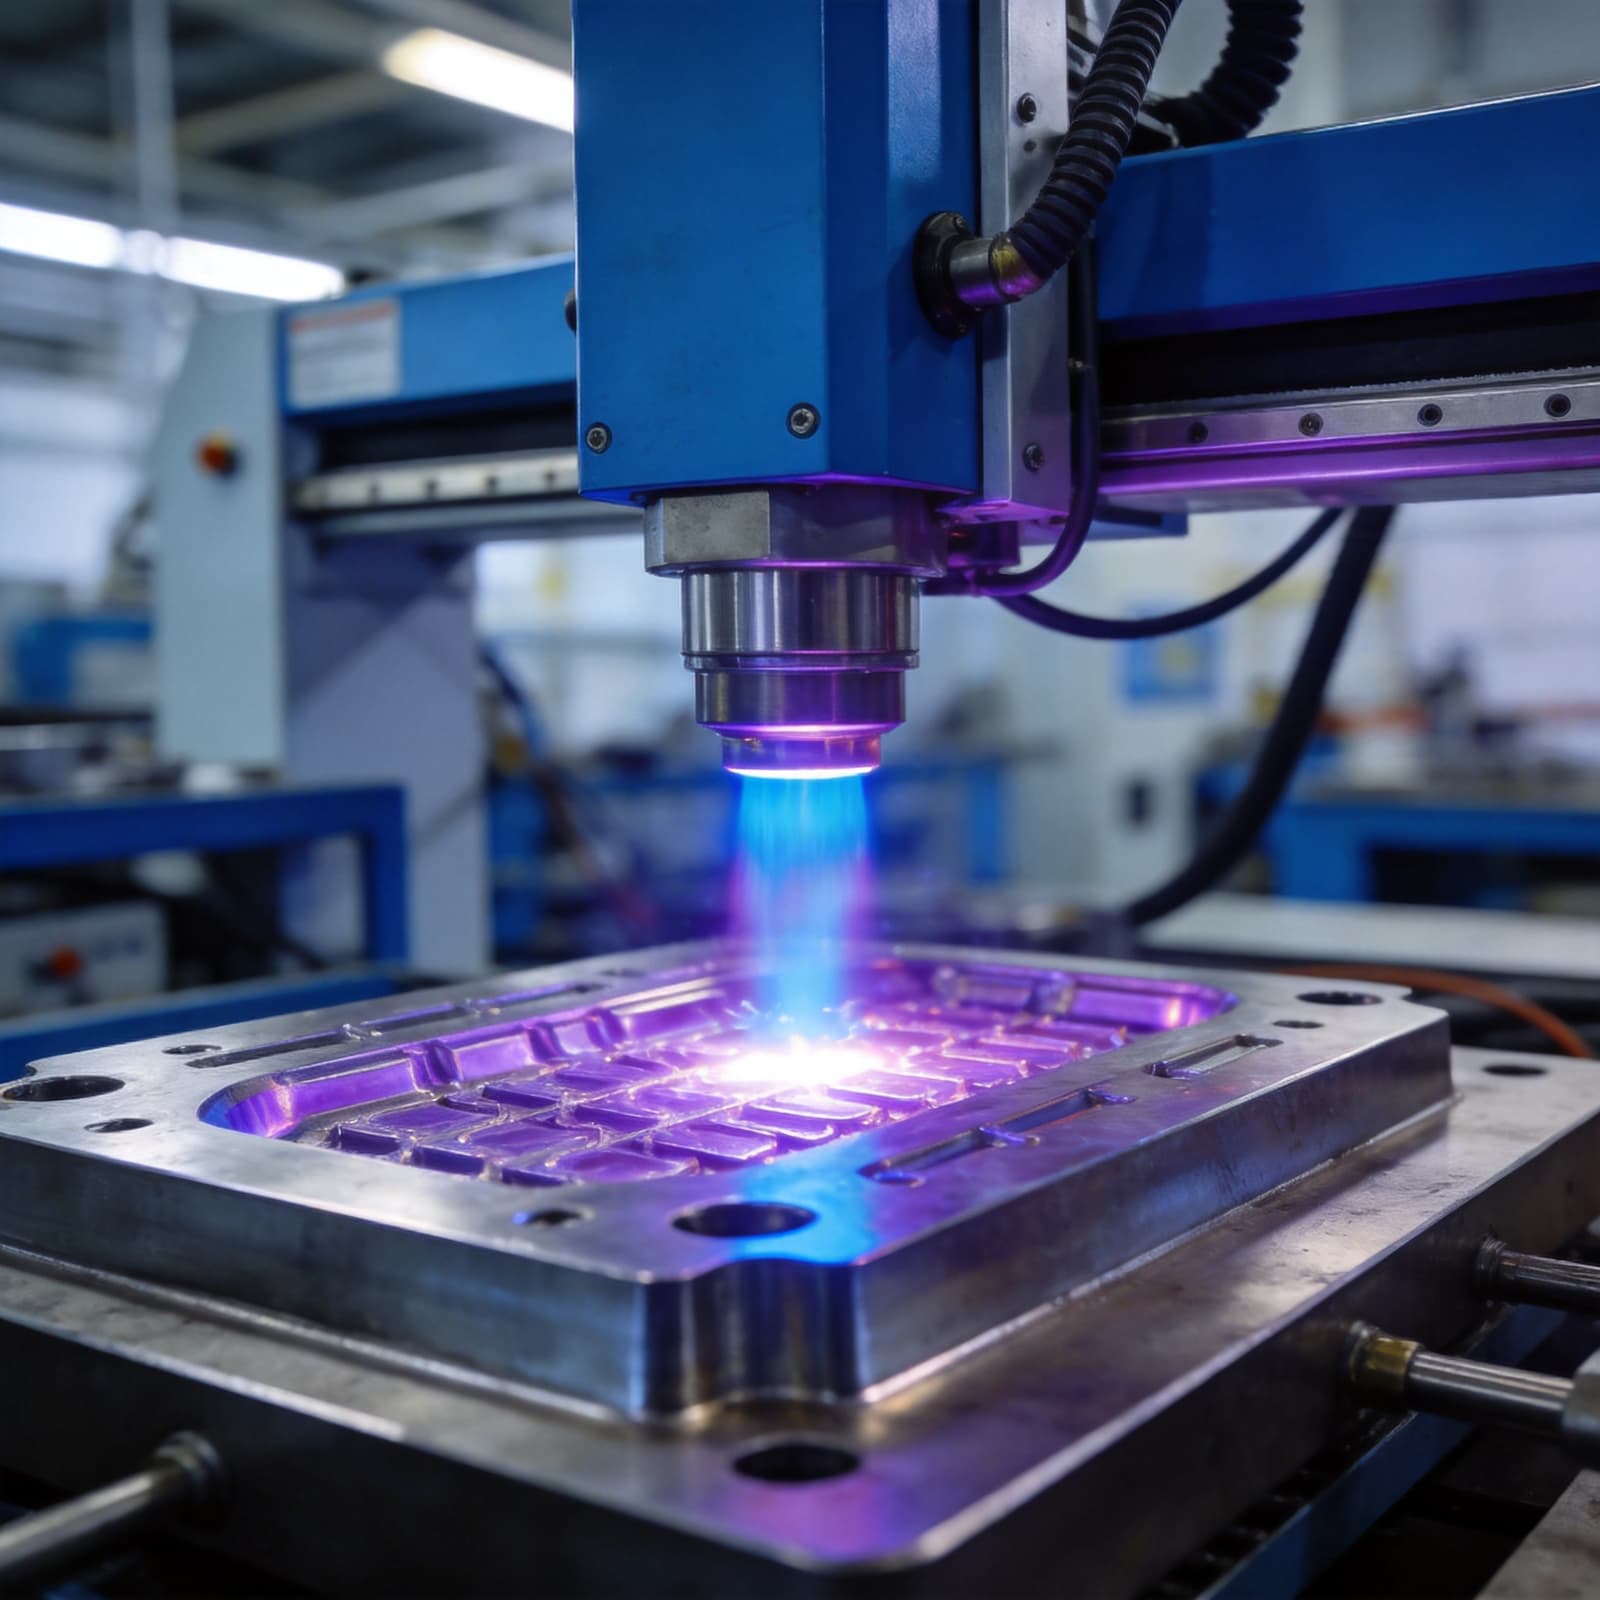
等离子处理
Plasma Treatment
利用低温等离子体对模具型腔表面进行清洁和活化,去除有机污染物、提高表面能。等离子处理是粘接/包胶工艺前的重要预处理步骤,可显著提升硅胶与金属/塑料基材的粘接强度,也是无底涂自粘工艺的关键配套技术。
表面能 < 30 mN/m,粘接差
表面能 > 60 mN/m,粘接优异
等离子处理可使硅胶表面能从 <30 mN/m 提升至 >60 mN/m,粘接强度提升 3-5 倍。
工艺参数
表面处理工艺速查
| 工艺 | 表面效果 | Ra 范围 | 适用场景 | 加工周期 |
|---|---|---|---|---|
| 喷砂 | 均匀哑光 | Ra 0.8-3.2μm | 镀层前处理 / 消光面 | 0.5-1 天 |
| 镜面抛光 | 镜面高光 | Ra ≤ 0.025μm | 光学透镜 / 高透制品 | 1-3 天 |
| 晒纹 | 皮纹/磨砂/几何纹 | 按纹板号 | 装饰 / 防滑 / 消光 | 2-5 天 |
| 等离子 | 表面活化 | 不改变粗糙度 | 粘接/包胶前活化 | 在线即时 |
需要为您的产品选择合适的模具表面处理方案?
免费获取表面处理方案建议